
Como você projeta peças torneadas de metal com boa relação custo-benefício para fabricação?
Por que as decisões de projeto determinam a maior parte do custo das peças torneadas em metal
A peça torneada de metalé produzido em um torno, onde a peça gira e uma ferramenta de ponta única remove o material ao longo do eixo de rotação. Este processo é altamente eficiente para recursos cilíndricos – mas possui limites geométricos. Os recursos que ficam fora desses limites forçam operações secundárias, ferramentas especiais ou tempos de ciclo mais lentos.
As escolhas de design que mais importam:
- Chamadas de tolerância que excedem o que o processo naturalmente contém
- Requisitos de acabamento superficial que requerem operações secundárias
- Espessura da parede que causa vibração ou deflexão
- Especificações de rosca que requerem ferramentas especiais
- Dureza do material que acelera o desgaste da ferramenta
Uma peça projetada para o processo de torneamento desde o início custará menos, funcionará mais rapidamente e manterá a tolerância de forma mais consistente do que uma peça que trata o torneamento como uma reflexão tardia.
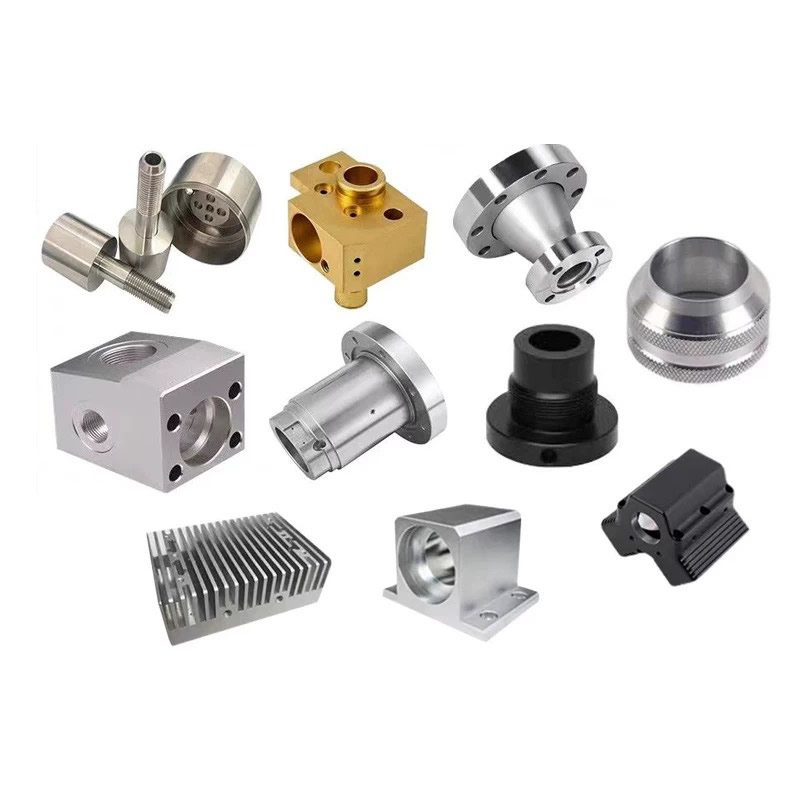
Três recursos de design que aumentam o custo de giro
Excesso de tolerância – o hábito mais caro
Um erro comum é aplicar tolerâncias rígidas a todas as dimensões, em vez de apenas às funcionais. O torneamento padrão mantém ±0,05 mm em metais conforme ISO 2768-f. O torneamento de precisão atinge ±0,01 mm. Mas uma tolerância de ±0,01 mm em uma dimensão não funcional agrega custo sem agregar valor.
| Nível de tolerância | Processo Típico | Impacto relativo no custo |
|---|---|---|
| ±0,10mm | Torneamento padrão | Linha de base |
| ±0,05mm | Torneamento padrão | +0–10% |
| ±0,02mm | Torneamento de precisão, medição em processo | +20–35% |
| ±0,005mm | Torneamento de precisão + SPC, controle térmico | +50–80% |
A correção:Aplique tolerâncias restritas somente às superfícies de contato, assentos de rolamento e interfaces funcionais. Deixe as dimensões cosméticas e de folga com tolerância geral.
Paredes finas e saliências longas
Uma espessura de parede inferior a 1 mm numapeça torneada de metalconvida vibração, vibração e deflexão. A ferramenta empurra a parede em vez de cortá-la de maneira limpa. O resultado são dimensões inconsistentes e acabamento superficial ruim.
A correção:Se uma parede fina for funcionalmente necessária, especifique um material com alívio de tensão e espere parâmetros de corte mais lentos. Se a parede não for funcionalmente necessária, engrosse-a. Uma parede de 1,5 mm usina quatro vezes mais rápido que uma parede de 0,8 mm com a mesma tolerância.
Roscas e ranhuras que requerem ferramentas especiais
Roscas métricas e imperiais padrão são cortadas com ferramentas disponíveis no mercado em tempos de ciclo normais. Mas perfis de rosca não padronizados, roscas à esquerda, roscas multi-start e canais internos estreitos exigem ferramentas de retificação personalizadas, velocidades mais lentas e, muitas vezes, uma segunda operação.
A correção:Use perfis de rosca padrão sempre que possível. Se for necessária uma rosca especial, consolide-a em um recurso por peça, em vez de distribuí-la em vários diâmetros.
Seleção de Materiais – Combinando Desempenho com Processo
O material determina a velocidade de corte, a vida útil da ferramenta, o acabamento superficial e os requisitos de operação secundária. Na Nuote Metals, transformamos cinco famílias de materiais, cada uma com comportamento de usinagem distinto.
| Material | Usinabilidade | Melhor para | Notas de projeto |
|---|---|---|---|
| Latão (C36000) | Excelente (índice 100%) | Conectores, conexões e buchas de alto volume | Corte mais rápido, melhor controle de cavacos, menor desgaste da ferramenta |
| Latão (C2680) | Bom (índice de ~30%) | Peças elétricas que requerem ductilidade | Velocidades mais lentas, chips mais longos, sem chumbo |
| Alumínio (6061) | Muito bom | Carcaças leves, espaçadores, dissipadores de calor | Altas velocidades, bom acabamento, pegajoso em baixas velocidades |
| Aço inoxidável (303) | Bom | Eixos e acessórios resistentes à corrosão | O trabalho endurece; requer alimentação positiva e ferramentas afiadas |
| Aço inoxidável (316) | Moderado | Componentes marítimos e médicos | Velocidades mais lentas, maior desgaste da ferramenta que 303 |
| Aço Carbono (12L14) | Excelente | Eixos industriais em geral, pinos | Classe de usinagem livre, bom acabamento, precisa de revestimento |
Nossa regra:Se opeça torneada de metalnão requer resistência à corrosão, latão ou aço carbono de usinagem livre serão a opção de menor custo. Se for necessária resistência à corrosão, o aço inoxidável 303 é mais fácil de usinar do que o 316. Especifique o 316 somente quando o ambiente exigir.
Dois casos de design onde as alterações reduziram custos
Encaixe do coletor hidráulico (racionalização de tolerância)
Problemaa: Um fabricante de sistemas hidráulicos apresentou um acessório para manifold com tolerância de ±0,01 mm em todas as dimensões, incluindo as partes hexagonais e o comprimento total. A peça foi cotada a um preço alto porque cada recurso exigia medição durante o processo.
Nossa revisão:Apenas três dimensões eram funcionalmente críticas: o diâmetro do passo da rosca, o diâmetro da ranhura do O-ring e a perpendicularidade da face de contato. As superfícies hexagonais e o comprimento total não apresentavam requisitos funcionais além da tolerância geral.
A mudança:Propusemos ±0,05 mm nas dimensões não críticas e mantivemos ±0,01 mm apenas nas três características funcionais.
Resultadoado: O tempo de ciclo caiu 22%. A peça agora é executada com verificações padrão em processo nas três dimensões críticas e amostragem geral no restante. A economia anual de custos ultrapassou 15%.
Carcaça do sensor em aço inoxidável (substituição de material)
Problemaa: Um fabricante de sensores especificou aço inoxidável 316 para um invólucro exposto apenas ao ar interno do laboratório. A peça possuía furo interno profundo com parede de 1,2 mm. A usinagem do 316 naquela espessura de parede causou vibração e exigiu velocidades lentas, aumentando os custos.
Nossa revisão:O ambiente operacional era seco, com temperatura controlada e livre de cloretos. 316 foi superespecificado.
A mudança:Propusemos o aço inoxidável 303 – mais fácil de usinar, com resistência à corrosão adequada para o ambiente interno e compatível com o material de vedação existente.
Resultadoado: Velocidade de corte aumentada em 40%. Conversa eliminada. A vida útil da ferramenta triplicou. O cliente qualificou 303 para todos os modelos de sensores internos.
Especificações Técnicas – Nosso Envelope Giratório
| Parâmetro | Faixa | Notas |
|---|---|---|
| Diâmetro máximo da peça | 431 milímetros | Diâmetros maiores requerem tornos de cabeça fixa |
| Comprimento máximo da peça | 990 milímetros | Peças mais longas podem exigir fixação especial |
| Tolerância padrão | ±0,05mm | ISO 2768-f para metais |
| Tolerância de precisão | ±0,01 mm a ±0,005 mm | Requer medição em processo e SPC |
| Acabamento de superfície | Ra 0,4 µm a Ra 3,2 µm | Acabamentos mais finos disponíveis com operações secundárias |
| Materiais | Latão, alumínio, aço inoxidável, aço carbono, cobre | Parâmetros específicos do material se aplicam |
Parapeças torneadas de metalfora desses intervalos, informaremos antes da citação, e não depois que o primeiro artigo falhar.
Perguntas frequentes
Q1: Como posso saber se minha peça é uma boa candidata para torneamento?
R: O fator decisivo é a simetria rotacional. Se as características críticas da peça forem concêntricas com um único eixo – eixos, pinos, buchas, acessórios, conectores, espaçadores – o torneamento é quase sempre o processo mais rápido e econômico. Se a peça tiver bolsões, ranhuras ou padrões de furos distribuídos em múltiplas faces, fresamento ou torneamento é o processo primário correto. Um fornecedor competente lhe dirá quando o torneamento não é a resposta certa, em vez de forçar sua peça em um torno. Na Nuote Metals, revisamos cada desenho para adequação ao processo antes de cotar.
Q2: Que tolerância devo especificar em uma peça torneada de metal?
R: Especifique tolerâncias restritas apenas onde elas são importantes funcionalmente – superfícies de contato, assentos de rolamento, ranhuras de vedação e diâmetros de passo de rosca. Para todas as outras dimensões, utilize tolerância geral (±0,05 mm conforme ISO 2768-f). O excesso de tolerância é o fator de custo mais comum que vemos. Uma peça com ±0,01 mm em todas as dimensões custará de 20 a 35% mais do que a mesma peça com tolerâncias restritas aplicadas apenas às três ou quatro características funcionais. Se você não tiver certeza de quais dimensões são críticas, envie-nos o desenho e identificaremos as legendas funcionais antes de cotar.
Q3: Quais materiais estão disponíveis parapeças torneadas de metalna Nuote Metals?
R: Tornamos latão (C36000 e C2680), alumínio (6061), aço inoxidável (303 e 316), aço carbono (12L14) e cobre. Cada material possui comportamento de usinagem distinto. O latão C36000 é o mais rápido e econômico para peças de alto volume. O aço inoxidável 303 é mais fácil de usinar do que o 316 e é adequado para a maioria dos ambientes internos e externos amenos. 316 é reservado para aplicações marítimas, químicas e médicas onde a resistência ao cloreto é necessária. O aço carbono 12L14 é a opção de menor custo quando a resistência à corrosão não é necessária. Recomendamos o material de menor custo que atenda ao seu ambiente operacional real – e não o mais caro.
Q4: Qual é o MOQ e o prazo de entrega para peças torneadas de metal da Nuote Metals?
R: Nosso MOQ padrão é de 500 peças para peças torneadas personalizadas, com quantidades menores disponíveis para protótipos e primeiros artigos. Materiais de estoque e perfis padrão podem ser enviados a partir de 100 peças. O prazo de entrega para materiais padrão em quantidades de produção de até 50.000 peças é de 7 a 12 dias. O revestimento personalizado ou operações secundárias adicionam 5 a 8 dias. Peças novas que exigem ferramentas e inspeção do primeiro artigo permitem um total de 15 a 25 dias. Cada cotação inclui um prazo de entrega firme, não um intervalo. Certificado ISO 9001:2015.
Enviar consulta
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade