O que separa um serviço confiável de torneamento CNC de uma oficina de cotação e envio?
Quando virar é o processo correto – e quando não é
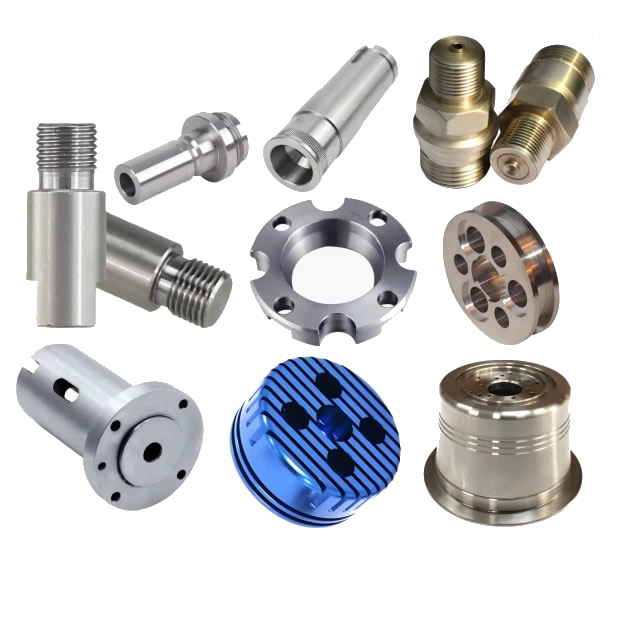
O torneamento CNC é otimizado para peças com simetria ao longo do eixo central. Um eixo dominado pelas características de diâmetro externo e interno quase sempre será mais rápido e mais barato para tornear do que para fresar. As peças torneadas são normalmente produzidas mais rapidamente e com menor custo do que as peças fresadas para geometrias redondas.
Matriz de Seleção de Processos
| Geometria da peça | Processo recomendado | Razão |
|---|---|---|
| Eixos, pinos, espaçadores, buchas | Torneamento CNC | Simetria rotacional, ação de corte contínua |
| Conectores roscados, acessórios | Torneamento CNC | Roscas OD/ID cortadas em configuração única |
| Caixas prismáticas, bolsos, recursos multifacetados | Fresamento CNC | O torneamento não pode alcançar recursos fora do eixo de rotação |
| Peças complexas com recursos redondos e fresados | Fresamento-torno (5 eixos) | Fixação única, sem operações secundárias |
Um confiávelServiço de torneamento CNClhe dirá quando sua peça não for um trabalho de torneamento. Se as características críticas forem bolsões ou padrões de furos distribuídos em múltiplas faces, o torneamento por si só exigirá operações secundárias que adicionam custos e riscos de manuseio. Os melhores fornecedores sinalizam isso antes de fazer uma cotação.
Os sinais de capacidade que realmente predizem o desempenho
Listas de máquinas e certificados ISO são pontos de partida e não conclusões. O que separa um capazServiço de torneamento CNCde um marginal é a repetibilidade sob condições de produção.
Tolerância e acabamento superficial – os números reais
Capacidade Faixa padrão Faixa de precisão O que isso significa para sua peça
| Capacidade | Faixa padrão | Faixa de precisão | O que isso significa para sua parte |
|---|---|---|---|
| Tolerância dimensional | ±0,05 mm (ISO 2768-f) | ±0,005 mm a ±0,01 mm | A faixa de precisão requer fixação no solo, controle térmico e medição durante o processo |
| Acabamento superficial (Ra) | 3,2 µm (conforme usinado) | 0,8 µm ou melhor | Acabamentos mais finos exigem taxas de avanço reduzidas, pastilhas polidas ou operações secundárias |
| Concentricidade | 0,05mm TIR | 0,01mm TIR | Crítico para eixos correspondentes, assentos de rolamentos e conjuntos rotativos |
A ISO 2768-f para metais especifica ±0,05 mm em tamanhos nominais de 0,5 a 6 mm e ±0,1 mm de 6 a 30 mm. Um fornecedor que reivindique ±0,005 mm com base na produção deve ser capaz de mostrar dados de SPC de uma peça comparável, e não apenas de uma amostra única.
A vantagem do tipo suíço para peças delgadas
Para peças com diâmetro inferior a 20–32 mm com relações comprimento/diâmetro acima de 5:1, um torno de cabeçote deslizante (tipo suíço) é o equipamento correto. A bucha guia suporta a barra na zona de corte, proporcionando resistência à vibração substancialmente melhor do que um torno de cabeça fixa. Se a sua peça for longa e delgada e o fornecedor cotar uma máquina de cabeçote fixo, espere deflexão, trepidação ou conicidade.
Documentação de qualidade – o que um parceiro sério oferece como padrão
A diferença entre um capazServiço de torneamento CNCe um transacional é visível na papelada que acompanha as peças.
A inspeção do primeiro artigo (FAI) não é opcional
A FAI verifica se a primeira peça de produção está em conformidade com todos os requisitos de desenho. É o documento base para qualquer introdução de nova peça. Para programas automotivos, o PPAP vai além: demonstra que todo o sistema de produção é repetível, e não apenas que uma amostra foi aprovada. Um fornecedor que oferece “relatórios dimensionais mediante solicitação” está lhe dizendo que o FAI é um upsell, não uma etapa padrão.
Verificação em processo, não apenas inspeção final
A inspeção final detecta defeitos após o valor já ter sido adicionado. Um parceiro de torneamento confiável verifica as dimensões durante a produção:
- Verificação CMM no primeiro artigo, início do lote e liberação final
- Keyence ou medição óptica para recursos críticos de alto volume
- Monitoramento do SPC sobre tolerâncias importantes, com ações corretivas acionadas pela tendência, e não apenas fora das especificações
Rastreabilidade do material até o número de calor
Cada lote deve ser rastreado até o certificado da usina para o estoque bruto de barras. Sem isso, uma substituição de material ou uma inconsistência no tratamento térmico são invisíveis até que a peça falhe.
Dois casos de produção onde uma mudança de torneamento resolveu o problema
Eixo do rotor do motor EV (fresamento de 5 eixos, tolerância e redução de configuração)
Problemaa: Um fornecedor de motores para veículos elétricos estava produzindo eixos de rotor em cinco configurações distintas de torneamento e fresamento. Cada reaperto introduziu um erro de concentricidade e o empilhamento cumulativo empurrou o desvio do furo para o diâmetro externo além do limite de ± 0,02 mm. A taxa de sucata foi de 4%.
Nossa abordagem: Movemos a peça para uma célula de fresamento-torneamento de 5 eixos. Torneamento, fresamento e furação foram concluídos em uma única fixação. A eliminação do novo aperto removeu a fonte primária de erro de concentricidade.
Resultadoado: A variação do desvio caiu abaixo de ±0,01 mm. A contagem de setup caiu de cinco para um e a taxa de sucata caiu abaixo de 0,5%.
Parafuso ósseo médico (torneamento suíço, acabamento superficial e rastreabilidade)
Problemaa: Uma startup de dispositivos médicos precisava de parafusos ósseos usinados em aço inoxidável 17-4PH. Os flancos da rosca exigiam Ra abaixo de 0,8 µm para resistência à fadiga, e cada lote tinha que ser rastreável ao número de calor do moinho. O fornecedor anterior entregou peças que passaram na inspeção visual, mas falharam no teste de fadiga na raiz da rosca.
Nossa abordagem:Usinamos os parafusos em tornos do tipo suíço com ferramentas motorizadas para o recurso de acionamento. O rosqueamento foi realizado em único passe contínuo com pastilha de metal duro polido e Ra foi verificado a cada 50 peças por meio de um perfilômetro portátil. Cada lote é enviado com certificado do moinho e relatório dimensional abrangendo todas as características do desenho.
Resultadoado: Ra da raiz do fio medido consistentemente entre 0,4 e 0,6 µm. O teste de fadiga passou com margem. O cliente eliminou 100% da inspeção de entrada após o terceiro lote.
Especificações Técnicas – Nosso Envelope Giratório
| Parâmetro | Faixa | Notas |
|---|---|---|
| Diâmetro máximo da peça | 431 milímetros | Diâmetros maiores requerem tornos de cabeça fixa |
| Comprimento máximo da peça | 990 milímetros | Peças mais longas podem exigir fixação especial |
| Tolerância do diâmetro da haste | ±0,005 mm a ±0,05 mm | A faixa de precisão requer medição durante o processo |
| Acabamento de superfície | Ra 0,4 µm a Ra 3,2 µm | Acabamentos mais finos disponíveis com operações secundárias |
| Materiais | Alumínio, latão, cobre, aço inoxidável, aço carbono | Parâmetros específicos do material se aplicam |
Para peças fora dessas faixas, informaremos antes da cotação, e não depois que o primeiro artigo falhar.
Perguntas frequentes
Q1: Como posso saber se minha peça deve ser torneada ou fresada?
R: O fator decisivo é a geometria. Se a peça for rotacionalmente simétrica – um eixo, pino, bucha, conexão ou conector – o torneamento CNC é quase sempre mais rápido e mais barato que o fresamento. O torneamento utiliza ação de corte contínua em uma peça giratória, o que gera maiores taxas de remoção de material em peças redondas e menores custos de ferramentas para volumes médios a altos. Se os recursos críticos forem bolsões, ranhuras ou padrões de furos distribuídos em múltiplas faces, o fresamento é o processo primário correto. Peças que combinam características redondas e prismáticas são melhor produzidas em um centro fresador-torneamento, que completa ambas as operações em uma única fixação. Um capazServiço de torneamento CNCrecomendará o fresamento quando o torneamento não for a resposta certa.
P2: Que documentação de qualidade devo esperar de um serviço de torneamento CNC?
R: No mínimo, exija a Inspeção do Primeiro Artigo (FAI) na primeira peça de produção, um certificado de material rastreável ao número de calor do moinho e registros de inspeção em processo para dimensões críticas. Para programas automotivos, a documentação PPAP é o padrão – a FAI por si só não demonstra que o sistema de produção é repetível. Para trabalho médico ou aeroespacial, pode ser necessária uma disciplina de processo alinhada com AS9102 (FAI aeroespacial) ou ISO 13485. Um parceiro sério fornece essas etapas como etapas de fluxo de trabalho padrão, não como complementos pagos. Se um fornecedor não puder mostrar um FAI preenchido de uma peça comparável, a reivindicação de qualidade não será verificada.
Q3: Quais tolerâncias um serviço de torneamento CNC pode manter realisticamente na produção?
R: O torneamento de produção padrão mantém ±0,05 mm em metais de acordo com a ISO 2768-f para tamanhos nominais abaixo de 30 mm. O torneamento de precisão atinge rotineiramente ±0,01 mm com fixação retificada e medição durante o processo. Tolerâncias de ±0,005 mm são obtidas em recursos selecionados com tornos do tipo suíço e compensação térmica, mas exigem monitoramento SPC – e não apenas uma amostra única. A restrição prática não é a melhor capacidade da máquina, mas a capacidade do fornecedor de manter essa tolerância em milhares de peças. Solicite um gráfico de controle de uma execução de produção, não um relatório de inspeção de peça única.
Q4: Qual é o MOQ e o prazo de entrega para torneamento CNC na Nuote Metals?
R: Nosso MOQ padrão é de 500 peças para peças torneadas personalizadas, com quantidades menores disponíveis para protótipos e primeiros artigos. Perfis de conector padrão e de latão podem ser enviados a partir de 100 peças. O prazo de entrega para materiais padrão em quantidades de produção de até 50.000 peças é de 7 a 12 dias. O revestimento personalizado ou operações secundárias adicionam 5 a 8 dias. Peças novas que exigem ferramentas e FAI permitem um total de 15 a 25 dias. Cada cotação inclui um prazo de entrega firme, não um intervalo. Certificado ISO 9001:2015.
Enviar consulta
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade