Produtos
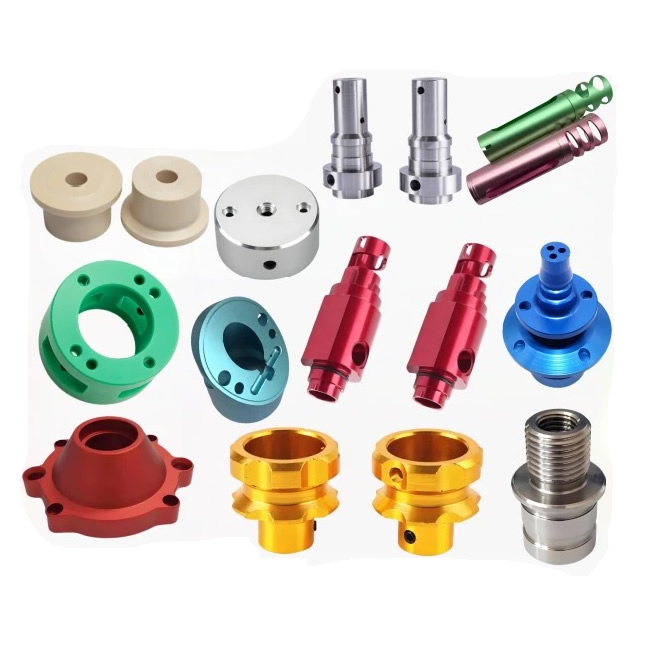
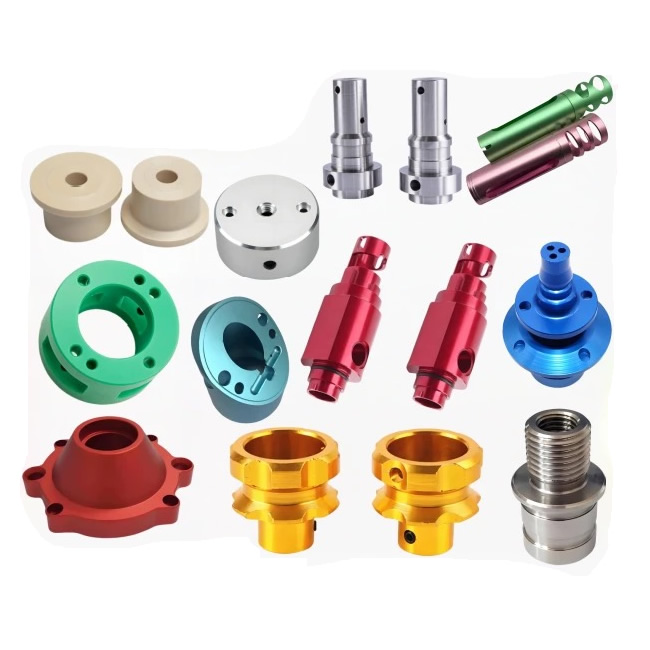
Peças torneadas de alumínio
Uma peça torneada de alumínio é avaliada duas vezes – uma vez no torno e outra após a anodização. Uma superfície que mede Ra 0,8μm no torno pode apresentar anéis giratórios visíveis após a anodização, porque a camada de óxido revela todas as marcas da ferramenta. A Nuote Metals produz peças torneadas de alumínio na China com textura de superfície controlada para anodização – pastilhas polidas não revestidas, marcas de avanço controladas e Ra verificado antes do revestimento. 6061, 7075, 2024.
Enviar consulta
Descrição do produto
Uma peça torneada de alumínio não está acabada ao sair do torno. Ele estará finalizado quando voltar da anodização – e a superfície que parecia aceitável sob a luz da loja mostra cada marca de alimentação como um anel visível. A camada de óxido não esconde a textura; isso o amplifica.
As peças giratórias de alumínio são avaliadas pela sua superfície duas vezes – uma vez pelo perfilômetro no torno e uma vez pelo olho após a anodização. O perfilômetro mede Ra; ele não mede se a textura consiste em anéis circunferenciais, arranhões aleatórios ou uma superfície manchada. Duas partes podem medir Ra 0,8μm – uma parece uniforme após a anodização, a outra mostra anéis.
Na Nuote Metals, produzimos peças torneadas de alumínio com textura de superfície controlada para anodização – pastilhas polidas não revestidas, marcas de avanço controladas e Ra verificado antes do revestimento. Este artigo aborda as ferramentas, as marcas de avanço e o que verificar antes de aceitar uma peça torneada de alumínio.
Três marcas de viragem que se tornam visíveis após a anodização
A anodização converte a superfície do alumínio em óxido de alumínio – o óxido segue a topografia da superfície, de modo que os picos se transformam em picos e os vales em vales. A textura fica mais visível, e não menos.
| Marca de viragem | O que causa isso | Aparência após anodização | Como podemos prevenir isso |
|---|---|---|---|
| Anel de alimentação circunferencial | Avanço por rotação muito grosso ou pastilha desgastada | Faixa espiral escura ao redor do diâmetro | Avanço de acabamento mais fino (0,05–0,08 mm/rot), pastilha alisadora |
| Rasgo na borda postiça | O alumínio é soldado a uma inserção revestida ou cega | Mancha áspera e turva na superfície | Pastilhas polidas sem revestimento, raio de aresta viva <0,02mm |
| Marca de mancha | Ferramenta cega empurra o metal em vez de cisalhar | Faixa irregular e opaca que anodiza o turvo | Inserto trocado antes do desgaste, inclinação positiva alta |
Anéis de alimentação circunferenciaissão a reclamação mais comum. A ferramenta se move ao longo do eixo enquanto a peça gira – o avanço por revolução define o espaçamento dos anéis. Um avanço de desbaste (0,2mm/rev) produz anéis visíveis; um avanço de acabamento (0,05–0,08 mm/rot) produz anéis finos que são menos visíveis após a anodização.
Rasgos nas bordas acumuladasocorrem quando o alumínio é soldado à ferramenta. As pastilhas revestidas (TiAlN, AlCrN) têm uma superfície rugosa no nível micro – o alumínio gruda e se rompe. A área rasgada é anodizada de maneira diferente – parece uma mancha áspera.
Marcas de manchasocorrem quando uma ferramenta cega empurra o metal em vez de cortá-lo. A camada manchada é endurecida e anodizada de forma irregular – aparece como uma faixa turva.
Para peças torneadas de alumínio, a especificação da superfície não é apenas Ra – é a textura. Um desenho que especifica Ra 0,8 μm, mas não a direção da textura, deixa a aparência anodizada ao acaso.
Ferramentas – Por que as pastilhas polidas não revestidas cortam melhor o alumínio
O alumínio é macio e dúctil – adere à borda da ferramenta. Uma pastilha revestida tem uma superfície áspera no nível micro – o alumínio é soldado a ela e forma uma aresta postiça. A borda postiça cresce e se rompe de forma imprevisível – ela rasga a superfície e deixa uma mancha manchada que anodiza de maneira irregular.
O que usamos:
- Pastilhas de metal duro polidas e não revestidas (classes de alumínio Korloy, Sandvik) — a superfície polida reduz o atrito e evita a adesão. Ancinho positivo alto – a borda é afiada, não friccionada.
- Raio da borda afiada – abaixo de 0,02 mm. Uma borda cega empurra o metal; uma ponta afiada o corta.
- Inserto alisador para o passe final – aplaina o anel de alimentação, produzindo uma superfície que parece uniforme após a anodização.
- Alta velocidade do fuso, avanço moderado – o alumínio corta melhor em alta velocidade. A alta velocidade produz um cisalhamento limpo; o avanço moderado controla o chip e a marca de avanço.
O que evitamos:
- Pastilhas revestidas – o revestimento aumenta o atrito e promove arestas postiças.
- Insertos desgastados – uma borda desgastada esfrega, mancha e produz uma superfície que anodiza de maneira irregular.
Referência padrão:A textura da superfície segue ISO 1302 e ISO 4287. A qualidade da anodização segue MIL-A-8625 Tipo II ou Tipo III quando especificado.
Equipamento e Capacidade
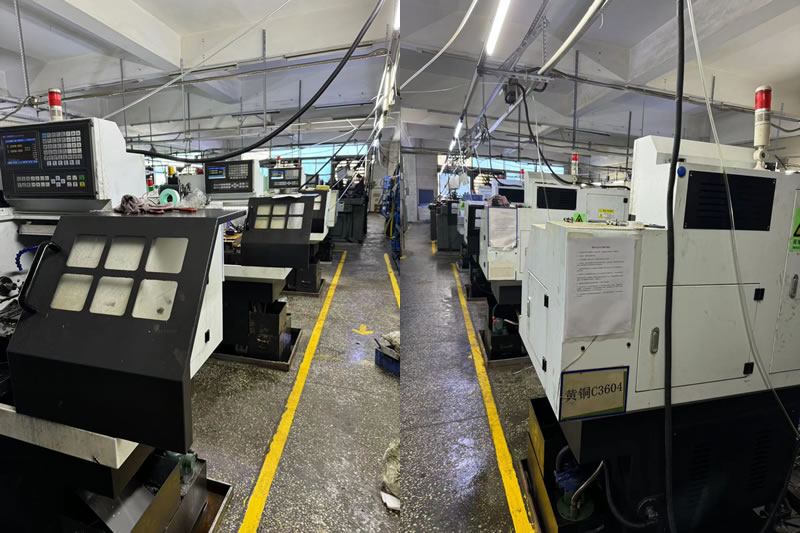
A Nuote Metals opera uma célula de torneamento de alumínio dedicada com ferramentas polidas e parâmetros de avanço controlados.
- Tornos CNC (Haas ST-20Y, Okuma Genos L) – avanço de barra até 80mm, mandril até 300mm.
- Pastilhas polidas não revestidas – classes de alumínio Korloy e Sandvik, reservadas apenas para alumínio.
- Pastilhas alisadoras – para a passagem final em superfícies visíveis.
- Perfilômetro (Mitutoyo SJ-210) – Ra e Rz verificados antes da anodização.
- CMM (Zeiss Contura 7/10/6) – verificação dimensional, fixada no dado de usinagem.
Certificação:ISO 9001:2015 (certificado disponível mediante solicitação). Capacidade anual: 2 milhões de peças torneadas de alumínio para clientes eletrônicos, médicos e automotivos.
Limitação:As pastilhas alisadoras são validadas para diâmetros ≥10mm. Abaixo de 10 mm, a geometria alisadora não se ajusta à pastilha – a marca de avanço permanece visível e a peça pode precisar de um polimento secundário.
Um exemplo real – anéis anodizados rejeitados, corrigidos por inserção alisadora e mudança de avanço
Um fabricante alemão de eletrônicos precisava de uma caixa torneada em alumínio – 6061-T6, 40 mm de diâmetro, Ra 0,8 μm, anodização Tipo II. Seu fornecedor anterior usava uma pastilha revestida e avanço de 0,15 mm/rev – as peças mediam Ra 0,8 μm, mas após a anodização, 20% apresentavam anéis espirais visíveis e foram rejeitadas.
O que fizemos de diferente:
- Mudou para pastilhas polidas sem revestimento com um ângulo de inclinação positivo elevado – sem aresta postiça, sem manchas.
- Reduziu o avanço de acabamento para 0,06 mm/rot – o anel ficou fino e uniforme.
- Usei uma pastilha alisadora na passagem final – o anel foi achatado e a superfície parecia uniforme após a anodização.
- Ra verificado antes da anodização - média de 0,6 μm e a textura era uniforme.
Uma lição que aprendemos:No início do nosso programa de torneamento de alumínio, usamos pastilhas revestidas em um lote de caixas visíveis. Após a anodização, 30% apresentaram marcas nas bordas – o lote foi rejeitado. Desde então, todas as peças de alumínio que serão anodizadas contam com inserções polidas não revestidas – sem exceções.
Limitação:A pastilha alisadora é validada para diâmetros ≥10mm. Abaixo de 10 mm, a geometria alisadora não se ajusta à pastilha – a marca de avanço permanece visível e a peça pode precisar de um polimento secundário.
Enviamos 300.000 caixas sem rejeições de anodização. Isto é o que as peças torneadas de alumínio devem oferecer: não apenas uma peça que mede Ra no torno, mas uma superfície que pareça uniforme após a anodização – porque o ferramental e o avanço foram adaptados ao revestimento, não apenas ao desenho.
Perguntas frequentes
Q1: Por que minhas peças torneadas de alumínio apresentam anéis após a anodização?
R: A anodização amplifica a textura da superfície – não a esconde. Uma marca de alimentação circunferencial que era invisível no alumínio bruto torna-se um anel escuro após a anodização. A solução é reduzir o avanço de acabamento (0,05–0,08 mm/rot), usar uma pastilha alisadora para nivelar o anel e mudar para pastilhas polidas sem revestimento para evitar arestas postiças. Para peças torneadas de alumínio que serão anodizadas, a textura da superfície deve ser controlada antes do revestimento – e não depois.
Q2: Posso usar pastilhas revestidas para torneamento de alumínio?
R: As pastilhas sem revestimento (TiAlN, AlCrN) têm uma superfície rugosa no nível micro e o alumínio é soldado a elas. A borda postiça rasga a superfície e deixa uma mancha manchada que anodiza de maneira irregular. Use pastilhas de metal duro polido sem revestimento com uma inclinação positiva alta – a superfície polida reduz o atrito e a aresta afiada corta o alumínio de forma limpa.
Q3: Qual acabamento superficial devo especificar para peças torneadas de alumínio anodizado?
R: Especifique o Ra e a direção da textura. Ra 0,8 μm é suficiente para muitas peças industriais – mas apenas se a textura for uniforme. Uma marca de avanço fina e uniforme (0,05–0,08 mm/rev) é aceitável; uma marca áspera e irregular não é. Para peças visíveis, especifique Ra 0,4μm e um acabamento alisador. Para essas peças, a textura é tão importante quanto o Ra.
Q4: Você pode fornecer feedback do DFM sobre a textura da superfície antes de fazer um pedido?
R: Sim. Enviar o desenho com a especificação da anodização (Tipo II ou Tipo III), o requisito Ra e se a superfície é visível ou funcional. Nossa equipe de engenharia analisa as ferramentas e a alimentação para verificar a compatibilidade da anodização, confirmando se a superfície ficará uniforme após o revestimento ou recomendando uma pastilha alisadora ou um polimento secundário. Onde a aparência da anodização é importante, verificamos a textura antes do lote ser anodizado – não depois.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade