Produtos
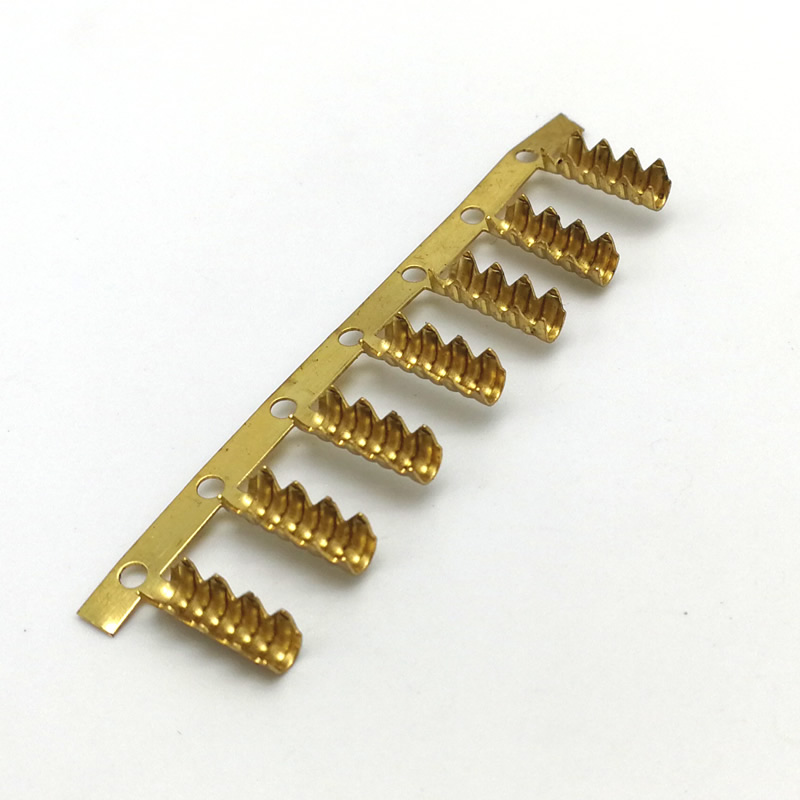
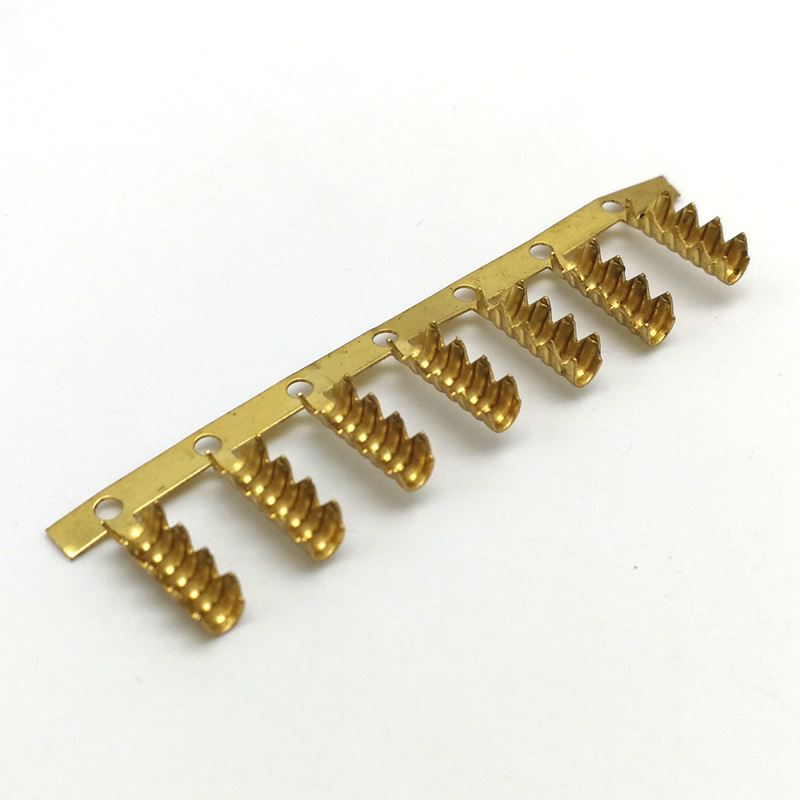
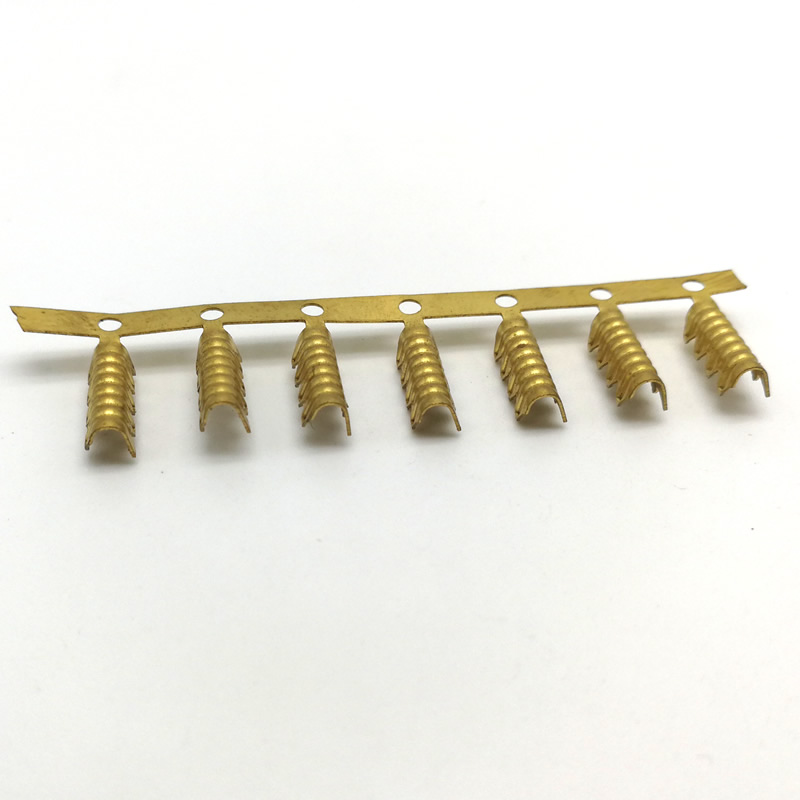
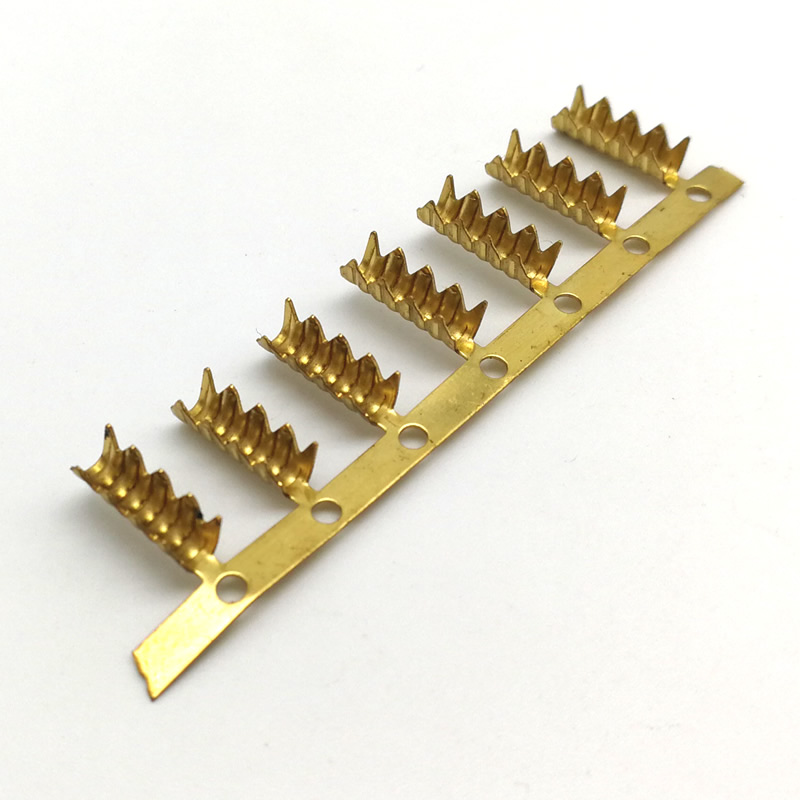
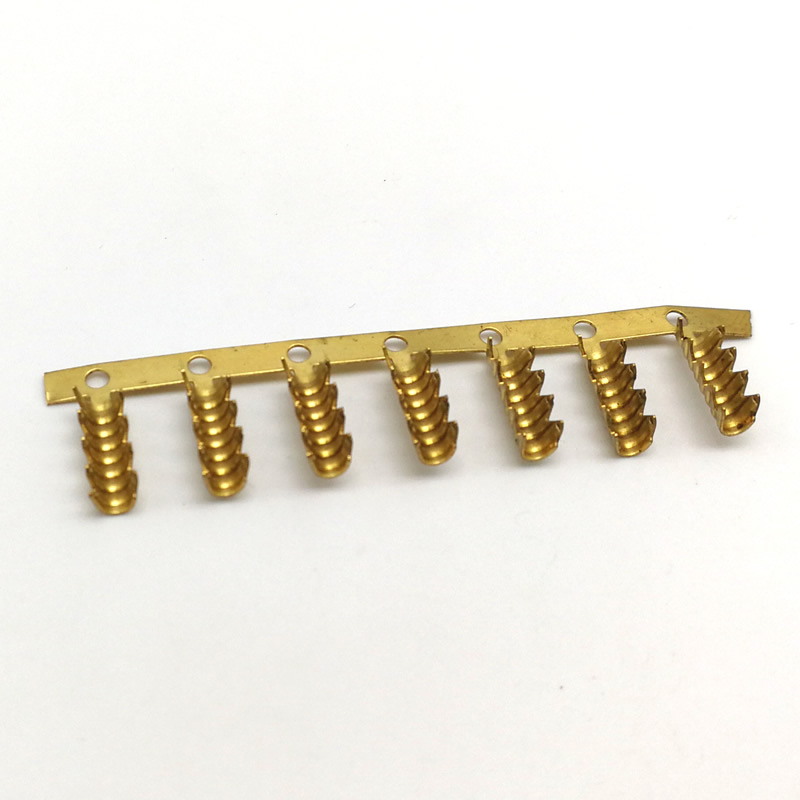
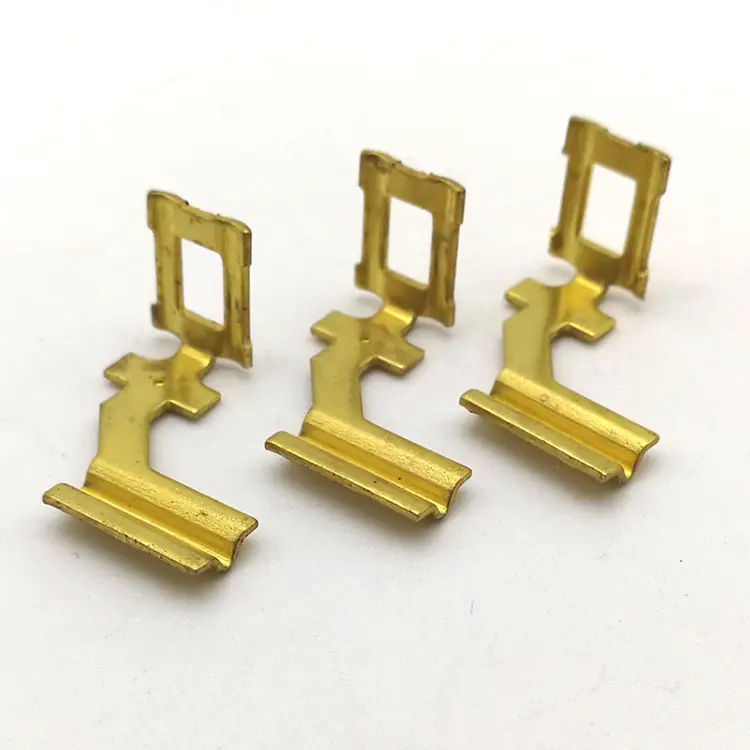
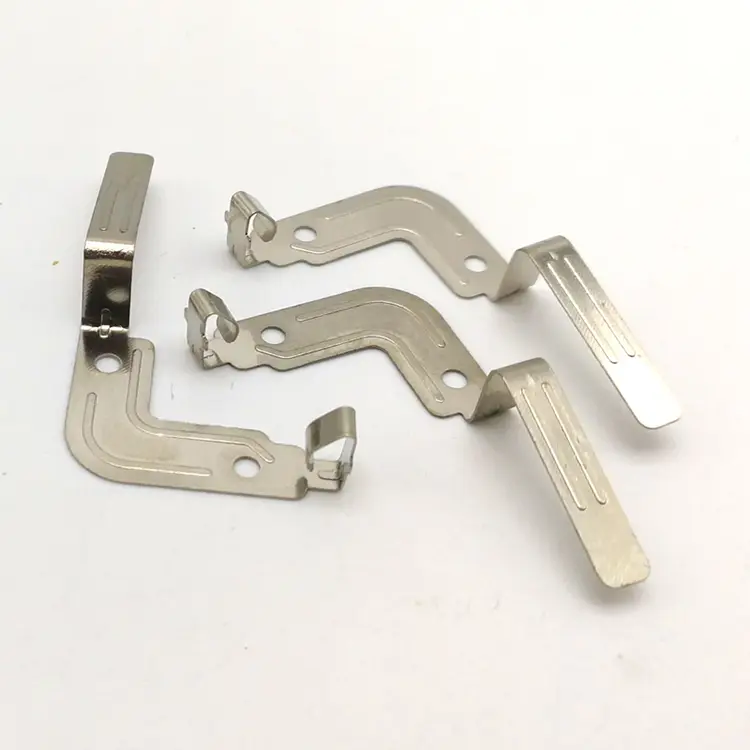
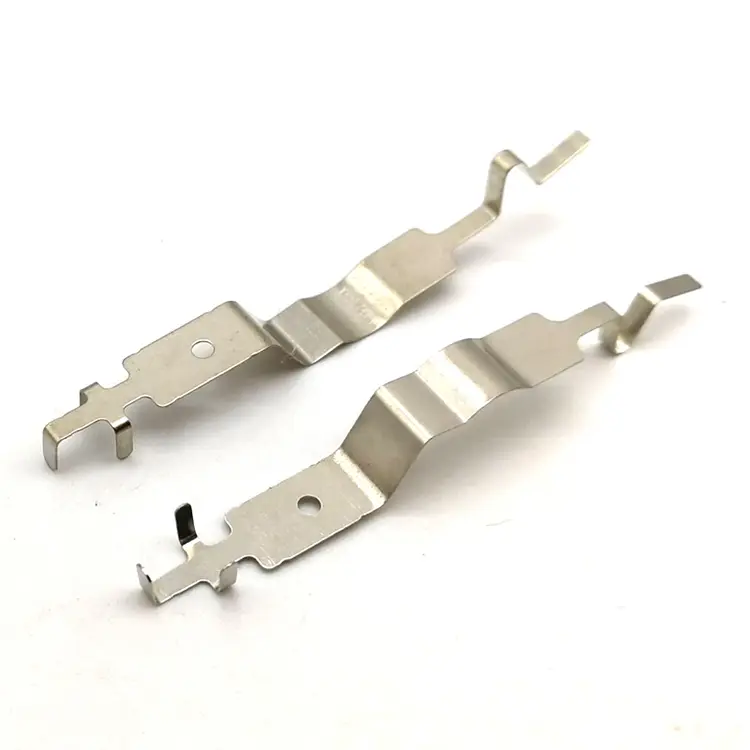
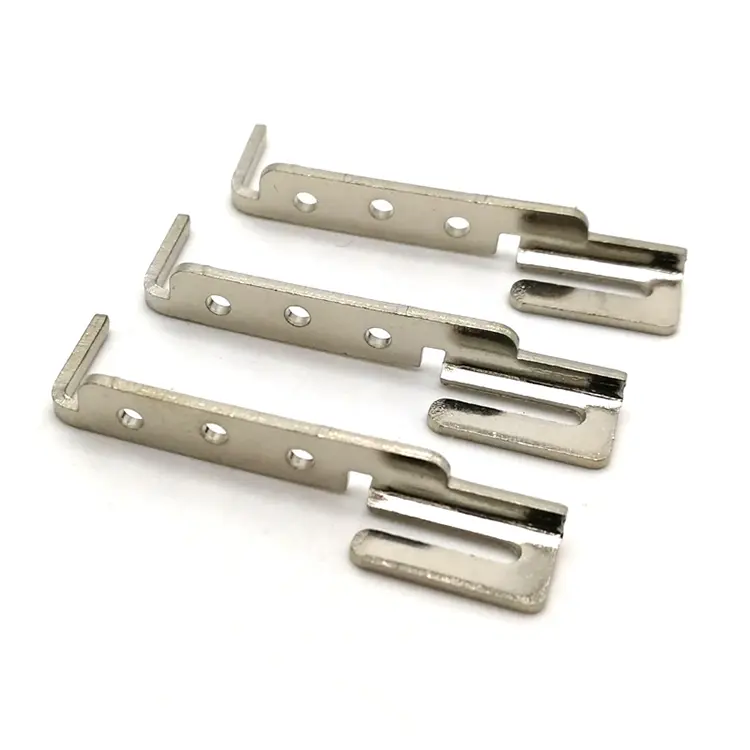
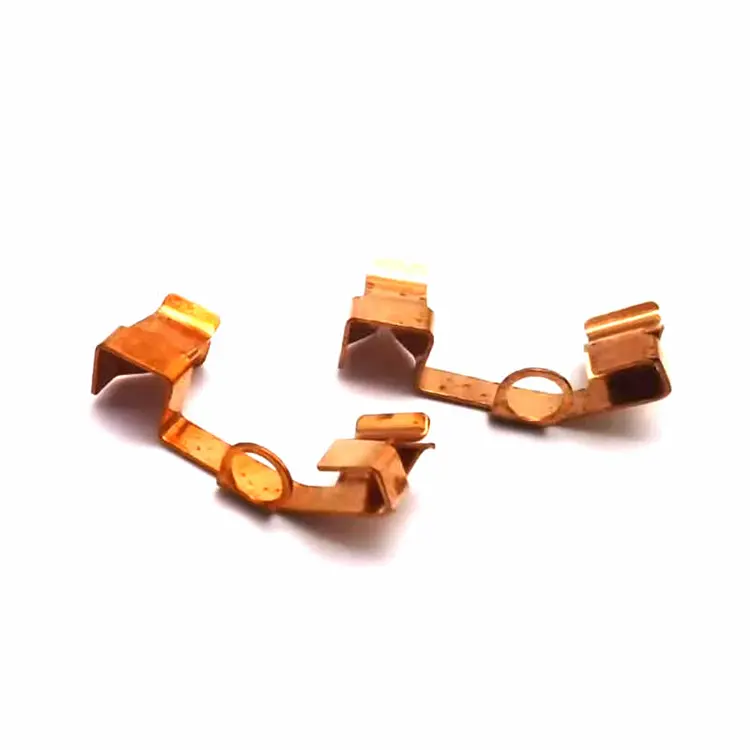
terminais de estampagem
Um desenho de terminal especifica dimensões – comprimento da viga, espessura da viga, curvatura de contato. Mas o terminal é julgado por algo que o desenho raramente afirma: força de inserção. Um terminal 0,05 mm muito rígido não será inserido; 0,05 mm muito mole não aguenta. A Nuote Metals produz terminais de estampagem personalizados na China com força normal e força de inserção medidas no primeiro artigo e verificadas em cada lote - enrolados em bobina para inserção automatizada. Latão, bronze fosforoso e cobre. Revestimento bobina a bobina.
Enviar consulta
Descrição do produto
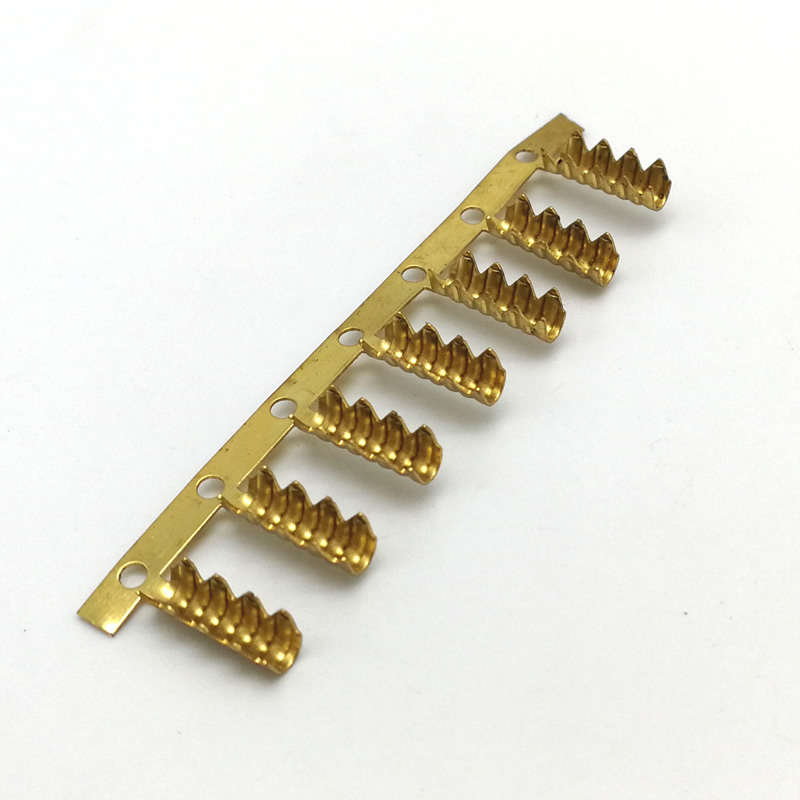
Os terminais de estampagem personalizados são peças estampadas contínuas – a tira passa por uma matriz progressiva, os terminais permanecem presos ao transportador e a bobina é enviada para a máquina de inserção do cliente. O terminal deve atender a três requisitos funcionais: força normal (a pressão de contato contra o pino correspondente), força de inserção e retirada (o esforço para encaixar e desacoplar) e resistência de contato (o caminho elétrico através da interface de contato). Nenhum deles aparece em um desenho dimensional padrão – e todos os três determinam se o conector funciona.
Na Nuote Metals produzimos terminais customizados com força normal e força de inserção medidas no primeiro artigo e verificadas em cada lote. Este artigo aborda os três requisitos funcionais: a geometria que os controla, o revestimento que os preserva e a embalagem que os entrega.
Os três requisitos funcionais de um terminal
Um terminal não é um suporte dobrado. É uma fonte que deve desviar, retornar e conduzir – milhares de vezes.
| Requisito Funcional | O que isso significa | Controlado por | Modo de falha |
|---|---|---|---|
| Força normal | Pressão de contato contra o pino correspondente | Comprimento do feixe, espessura do feixe, curvatura de contato | Muito baixo – contato intermitente; muito alto – dano de inserção |
| Força de inserção/retirada | Esforço para acasalar e desacoplar | Força normal, chanfro de entrada, fricção de chapeamento | Muito alto – o operador não consegue inserir; muito baixo - liberações de terminal |
| Resistência de contato | Caminho elétrico através da interface | Material de chapeamento, espessura de chapeamento, área de contato | Muito alto – queda de tensão, calor, perda de sinal |
Força normalé a pressão que o feixe de mola exerce sobre o pino correspondente. Deve ser alto o suficiente para romper o óxido da superfície e manter o contato – normalmente 1–3N para terminais de sinal, 3–8N para terminais de energia. Muito baixo e o contato torna-se intermitente sob vibração. Se for muito alto, a força de inserção se tornará inaceitável – ou o pino correspondente será danificado.
Força de inserção e retiradaé o que o operador ou o robô sente. É a soma da força normal, do coeficiente de atrito do revestimento e da geometria de entrada. Um terminal com força normal de 3N e estanhado pode exigir uma força de inserção de 15N – aceitável para um conector manual, muito alta para uma montagem automatizada de alta densidade.
Resistência de contatoé o caminho elétrico através da interface de contato. Depende do material do revestimento, da espessura do revestimento e da área de contato. Um terminal estanhado pode ter uma resistência de contato de 5–10mΩ; um terminal banhado a ouro pode ter 1–3mΩ. A resistência deve permanecer estável durante a vida útil do conector – não apenas na primeira inserção.
Para terminais de estampagem customizados, os três requisitos estão vinculados: alterar a espessura da viga altera a força normal, que altera a força de inserção, que altera o desgaste do revestimento. O terminal é um sistema – não uma lista de dimensões.
A geometria que controla a força normal
A força normal é determinada por três parâmetros geométricos – e cada um tem uma compensação.
Comprimento do feixe.Um feixe mais longo desvia mais facilmente – menor força normal para a mesma deflexão. Uma viga mais curta é mais rígida – maior força normal. O comprimento do feixe é definido pelo passo do terminal – a distância entre os terminais na tira.
Espessura do feixe.Uma viga mais espessa é mais rígida – maior força normal. Uma viga mais fina é mais complacente – menor força normal, mas maior risco de escoamento. A espessura do feixe é definida pela espessura da tira – que também é a espessura do cilindro de crimpagem e a espessura do transportador. A espessura da tira não pode ser otimizada apenas para a viga.
Curvatura do ponto de contato.Um raio menor concentra a força de contato em uma área menor – maior pressão de contato, menor resistência de contato. Um raio maior distribui a força – menor pressão de contato, maior resistência de contato, mas menor desgaste no revestimento.
A compensação:Um terminal suficientemente rígido para manter a força normal pode ser rígido demais para ser inserido. Um terminal que se insere facilmente pode não manter contato sob vibração. A geometria é uma balança – e a balança é verificada medindo a força normal e a força de inserção no primeiro artigo, e não medindo apenas as dimensões da viga.
Referência padrão:As dimensões e tolerâncias dos terminais seguem IEC 60512 (conectores para equipamentos eletrônicos) e EIA-364 (procedimentos de teste de conectores elétricos) quando especificado. A força de inserção e retirada é medida de acordo com EIA-364-13.
Chapeamento – A Resistência de Contato e Camada de Desgaste
O revestimento não é cosmético. Determina a resistência de contato, a força de inserção e a vida útil.
| Chapeamento | Resistência de contato | Força de Inserção (relativa) | Use a vida | Melhor Aplicação |
|---|---|---|---|---|
| Estanho | 5–10 mΩ | Linha de base | Moderado – desgasta após 50–100 ciclos | Conectores de consumo, baixo custo |
| Prata | 2–5 mΩ | Um pouco menor que o estanho | Bom – 200–500 ciclos | Terminais de potência, alta corrente |
| Ouro (acima do níquel) | 1–3mΩ | Mais baixo | Excelente – mais de 1.000 ciclos | Terminais de sinal, alta confiabilidade |
Estanhoé o revestimento padrão para conectores automotivos e de consumo - baixo custo, soldável e com resistência de contato adequada. Mas o estanho se desgasta após 50 a 100 ciclos de inserção – o metal base fica exposto e a resistência de contato aumenta.
Prataoferece menor resistência de contato do que o estanho e melhor vida útil – usado para terminais de energia e aplicações de alta corrente. A prata mancha em ambientes de enxofre – uma camada inferior de níquel retarda o manchamento.
Ouro sobre níquel euÉ a escolha de alta confiabilidade – menor resistência de contato, maior vida útil ao desgaste. A barreira de níquel impede a difusão do cobre; a camada de ouro mantém a resistência de contato por mais de 1.000 ciclos.
Como aplicamos: Para terminais de estampagem personalizados, usamos revestimento bobina a bobina – os terminais permanecem no transportador e passam pela linha de revestimento como uma faixa contínua. O revestimento bobina a bobina é mais consistente do que o revestimento por peça – a densidade da corrente é uniforme, a espessura é uniforme e os terminais não são manuseados individualmente. A espessura do revestimento é verificada por XRF em cada lote.
Embalagem – Por que os terminais devem estar na bobina
Um terminal correto na CMM ainda pode falhar na máquina de inserção do cliente – porque o passo da bobina está errado, a orientação está invertida ou o transportador está muito fraco.
O que a máquina de inserção requer:
Argumento consistente—a distância entre os terminais do transportador deve corresponder ao passo do alimentador. Uma variação de 0,1 mm causa encravamento.
Orientação consistente—os terminais devem estar voltados para a mesma direção na bobina. Um terminal invertido emperra o alimentador.
Força da transportadora—o transportador deve apoiar os terminais através do alimentador sem esticar ou quebrar.
Integridade da emenda— quando uma bobina acaba, a emenda deve ser tão forte quanto o transportador — e o passo deve ser mantido em toda a emenda.
Para terminais de estampagem personalizados, a embalagem faz parte da especificação e não é uma reflexão tardia. Verificamos o passo da bobina, a orientação e a emenda em cada bobina antes do envio.
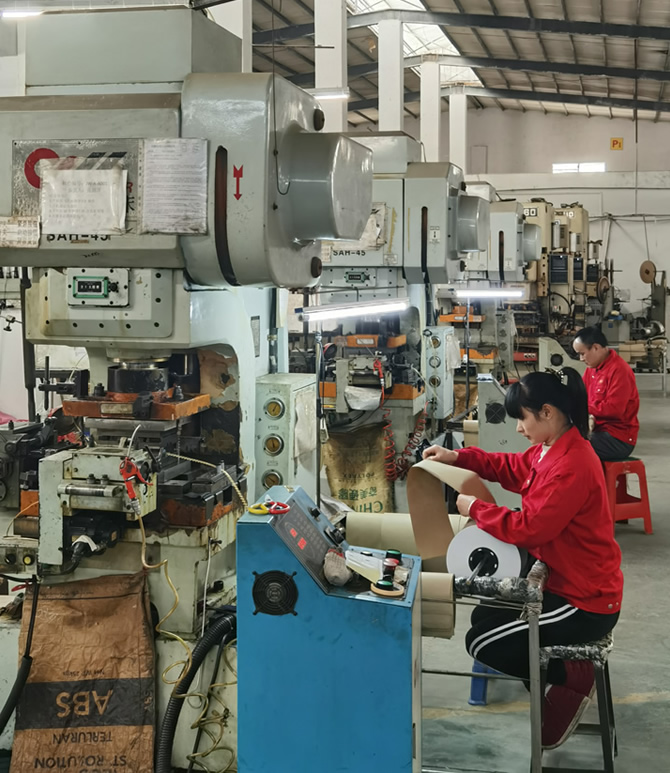
Um exemplo real – Terminal de passo de 0,64 mm para conector automotivo
Um fornecedor automotivo alemão de nível 1 precisava de um terminal de estampagem personalizado para um conector com passo de 0,64 mm – força normal 2,5N ±15%, força de inserção abaixo de 12N, resistência de contato abaixo de 5mΩ e passo da bobina 4mm ±0,05mm.
O problema:O fornecedor anterior mediu as dimensões da viga e do cilindro de crimpagem – os terminais passaram na inspeção dimensional, mas 6% falharam no teste de força de inserção. A viga tinha 0,02 mm de espessura – a força normal era 3,2N e a força de inserção excedia 15N.
O que fizemos de diferente:
- Mediu a força normal no primeiro artigo – não apenas as dimensões da viga. A espessura da viga foi ajustada para trazer a força normal para 2,4N.
- Verificou a força de inserção em uma amostra de cada lote – máximo de 12N.
- Chapeamento de estanho bobina a bobina usado - espessura uniforme, coeficiente de atrito consistente.
- Verificou o passo da bobina em cada bobina – 4mm ±0,03mm.
- Foram enviados 5 milhões de terminais sem nenhuma falha de inserção. O cliente eliminou a inspeção de entrada para força de inserção.
Isto é o que os terminais de estampagem personalizados devem oferecer: não apenas um terminal que corresponda ao seu desenho, mas um terminal que insira, segure e conduza – porque a força normal e a força de inserção foram medidas, e não assumidas.
Perguntas frequentes
Q1: Qual é a diferença entre um terminal de estampagem personalizado e um terminal padrão?
R: Um terminal padrão é selecionado em um catálogo – a geometria, o revestimento e o passo da bobina são fixos. Um terminal de estampagem personalizado é projetado para um conector específico – a geometria do feixe é compatível com a força normal necessária, o revestimento é compatível com a resistência de contato e a vida útil do desgaste, e o passo da bobina é compatível com a máquina de inserção do cliente. O terminal personalizado não é uma peça de catálogo com uma etiqueta diferente – é uma mola projetada para um requisito de contato específico.
Q2: Como você controla a força de inserção em terminais de estampagem personalizados?
R: A força de inserção é controlada por três variáveis: força normal (definida pela geometria da viga), fricção de chapeamento (definida pelo material de chapeamento) e chanfro de entrada (definido pela matriz). Medimos a força normal no primeiro artigo, calculamos a força de inserção esperada e verificamos isso em uma amostra de cada lote. Se a força de inserção exceder a especificação, a espessura da viga ou o revestimento será ajustado – e não o procedimento de montagem. Para terminais, a força de inserção é um valor medido e não uma estimativa calculada.
Q3: Por que o revestimento bobina a bobina é melhor do que o revestimento de peças?
R: O revestimento bobina a bobina mantém os terminais no transportador através da linha de revestimento - a densidade de corrente é uniforme, a espessura é uniforme e os terminais não são manuseados individualmente. O revestimento de peças requer manuseio, o que pode entortar as vigas, arranhar os contatos e produzir espessuras irregulares. Para terminais de estampagem personalizados com requisitos rigorosos de resistência de contato, o revestimento bobina a bobina é o padrão – a espessura do revestimento é verificada por XRF em cada lote.
Q4: Você pode fornecer feedback do DFM sobre a geometria do terminal antes de fazer um pedido?
R: Sim. Envie-nos um desenho com as dimensões do pino correspondente, a força normal necessária, o limite da força de inserção e a meta de resistência de contato. Nossa equipe de engenharia analisa a geometria da viga em termos de tensão e deflexão, confirmando se o comprimento e a espessura da viga propostos podem atingir a força normal sem ceder e se a força de inserção atingirá o limite. Para terminais de estampagem, a revisão do DFM evita a falha mais comum – um terminal que mede corretamente e não é inserido.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.

X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade