Produtos
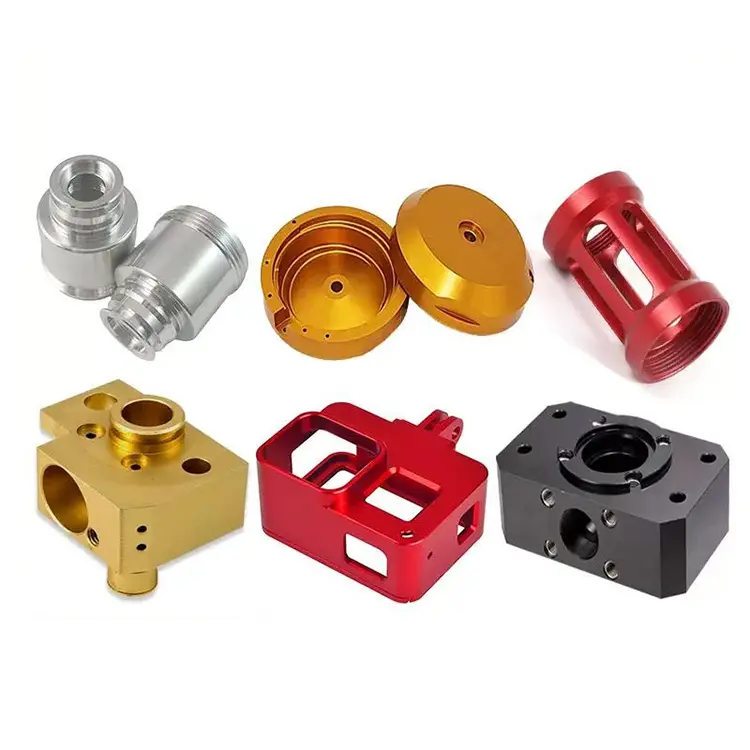
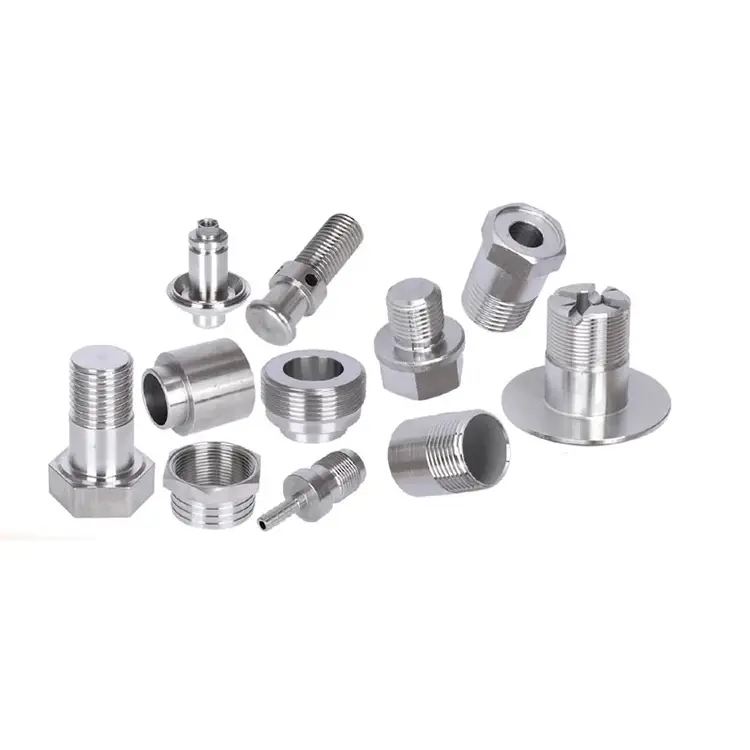
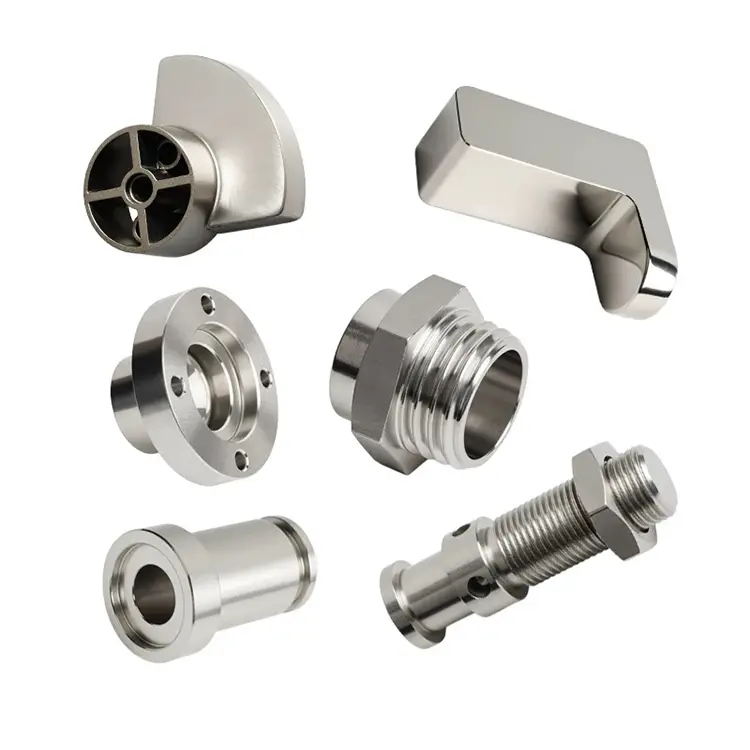
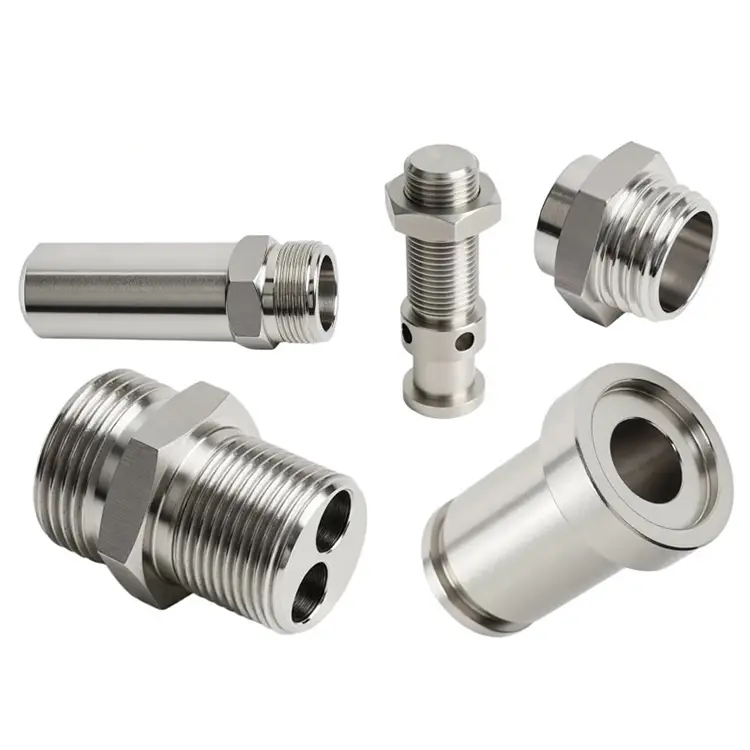
Peças de torneamento de alumínio
A Nuote Metals produz e fornece uma variedade de peças CNC personalizadas para torneamento de alumínio na China, oferecendo serviços de usinagem de alumínio. Temos máquinas avançadas de torneamento e fresamento CNC para fornecer soluções de usinagem completas.
Enviar consulta
Descrição do produto
O alumínio é o metal mais usinável de uso comum. Ela corta rapidamente, produz cavacos curtos e requer menos desgaste da ferramenta que o aço ou o aço inoxidável. É por isso que muitas lojas tratam o alumínio como um material para iniciantes – simples de cotar, simples de operar.
Mas precisãoPeças de torneamento de alumínionão são simples. A suavidade do alumínio causa rebarbas difíceis de remover. Sua baixa rigidez significa que peças de paredes finas desviam sob pressão de fixação. Sua alta expansão térmica significa que as dimensões podem mudar entre a usinagem e a inspeção. E sua superfície fica facilmente manchada ou arranhada – um defeito cosmético que se torna uma falha funcional para superfícies anodizadas ou de vedação.
A Nuote Metals usina alumínio de maneira diferente. Nós o tratamos como um material de precisão, não como uma mercadoria. Cada peça recebe protocolos de ferramentas, refrigeração e inspeção projetados para comportamentos específicos do alumínio.
Os três problemas ocultos no torneamento de alumínio
1. Formação de rebarbas nas arestas e roscas.
Peças giratórias de alumínio com rebarbas dúcteis e fibrosas que aderem à peça. A rebarbação padrão perde bordas internas, furos cruzados e raízes de rosca. Para peças anodizadas, rebarbas presas tornam-se defeitos visíveis. Para vedar superfícies, causam vazamentos. Usamos taxas de avanço controladas e geometria da ferramenta para minimizar a formação de rebarbas na fonte e, em seguida, rebarbação térmica ou acabamento de fluxo abrasivo para características internas que as ferramentas manuais não conseguem alcançar.
2. Deflexão da parede fina sob fixação.
O baixo módulo de elasticidade do alumínio (69 GPa vs. 200 GPa para o aço) significa que as peças de parede fina se deformam sob pressão do mandril. Uma parede que mede 0,5 mm pode comprimir 0,1 mm durante o giro e retornar após a liberação. Usamos mandíbulas macias usinadas no diâmetro externo da peça, fixação de baixa pressão e anéis de suporte para seções de parede fina. Para peças críticas, verificamos a espessura da parede com um medidor ultrassônico após a usinagem.
3. Desvio de expansão térmica.
O alumínio expande 23 μm/m·°C – aproximadamente duas vezes mais que o aço. Uma peça de 100 mm pode crescer 0,05 mm com uma mudança de temperatura de 20°C. Em uma sala de inspeção com temperatura controlada, a peça encolhe – mas se a oficina mecânica estiver mais quente, a dimensão pode parecer fora da tolerância. Mergulhamos as peças até a temperatura ambiente antes da inspeção final e usamos medições com compensação de temperatura para características críticas.
Ligas de alumínio que usinamos – e para que serve cada uma
| Liga | Usinabilidade | Força | Resistência à corrosão | Melhor Aplicação |
|---|---|---|---|---|
| 6061-T6 | Excelente | Moderado (310 MPa) | Bom | Uso geral, suportes, caixas |
| 7075-T6 | Bom | Alto (570 MPa) | Moderado | Aeroespacial, estrutural de alta resistência |
| 2024-T4 | Justo | Alto (470 MPa) | Ruim (precisa de revestimento) | Acessórios para aeronaves, críticos para a fadiga |
| 5052-H32 | Bom | Baixo (230 MPa) | Excelente (marinho) | Marinha, química, externa |
| 6082-T6 | Excelente | Moderado (340 MPa) | Bom | Equivalente europeu de 6061 |
| 2011 | Excelente | Moderado | Pobre | Torneamento de alta velocidade, conectores |
Uma observação sobre 7075 versus 6061: 7075 oferece quase o dobro da resistência do 6061, mas é mais caro, menos resistente à corrosão e mais sujeito a trincas por corrosão sob tensão. Para a maioria das peças torneadas de uso geral, o 6061-T6 é o melhor equilíbrio entre resistência, usinabilidade e custo. Ajudamos os clientes a escolher com base nos requisitos de carga, no ambiente e no orçamento, e não apenas no que está em estoque.
Nossa linha de torneamento de alumínio – construída para precisão e volume
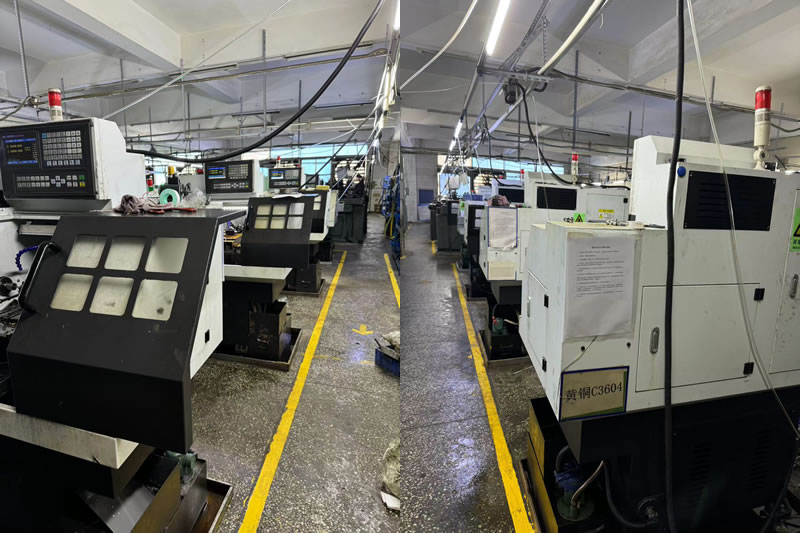
A Nuote Metals opera um departamento dedicado de torneamento de alumínio, separado de nossas linhas de aço e latão. Essa separação evita a contaminação cruzada de cavacos e refrigerante – um fator crítico para a qualidade da anodização. Um único chip de alumínio embutido em uma peça de aço é um defeito cosmético; uma lasca de aço embutida em uma peça de alumínio torna-se uma mancha preta visível após a anodização.
Equipamento e capacidade:
12 tornos CNCdedicada ao alumínio, desde centros de fresagem e torneamento de 5 eixos até tornos alimentados por barra de alta velocidade.
Capacidade da barra:Diâmetro de 3 mm a 80 mm para trabalhos alimentados por barra; 300 mm para trabalhos de mandril.
Velocidades do fuso:Até 8.000 RPM para peças de pequeno diâmetro, garantindo cortes de cisalhamento limpos.
Líquido refrigerante de alta pressão:70–100 bar, direcionado à aresta de corte para quebrar cavacos e controlar o calor.
Linhas internas de anodização e conversão de cromato – controlamos todo o processo, desde a barra bruta até a peça acabada e revestida.
Capacidade de volume:
Protótipo:De 1 a 50 peças, usinadas em nossos centros de fresamento e torneamento de 5 eixos para geometrias complexas em uma única configuração.
Produção de baixo volume:50–5.000 peças, executadas em tornos CNC com ferramentas de troca rápida.
Produção de alto volume:Mais de 5.000 a 500.000 peças, executadas em tornos alimentados por barras de alta velocidade com carregadores automáticos de barras e medição em processo.
Por que isso é importante para você:Quando você nos envia um desenho de peças para torneamento de alumínio, ele vai para uma equipe que usina alumínio todos os dias – e não para uma oficina de uso geral que alterna entre aço, latão e plástico. Esse foco é o motivo pelo qual podemos manter tolerâncias de ±0,005 mm em peças de parede fina e fornecer superfícies prontas para anodização sem rebarbação secundária.
Um exemplo real – Carcaça do atuador aeroespacial 7075-T6
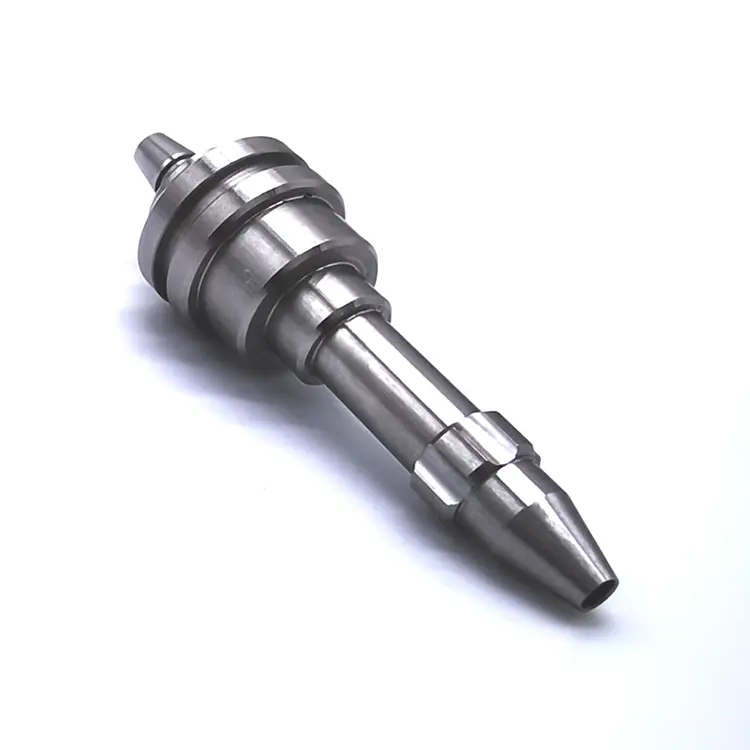
Um fornecedor aeroespacial europeu precisava de uma caixa de atuador 7075-T6 com tolerância de furo de 0,008 mm, acabamento interno Ra 0,4 μm e sem rebarbas visíveis nos furos cruzados. Seu fornecedor anterior entregou peças que falharam na inspeção de anodização – rebarbas presas em furos cruzados criaram defeitos visíveis após o revestimento.
O que fizemos de diferente:
- Utilizou taxas de avanço controladas na perfuração de furos cruzados para minimizar a formação de rebarbas na fonte.
- Aplicou acabamento de fluxo abrasivo em furos transversais internos - removendo rebarbas que as ferramentas manuais não conseguem alcançar.
- Acabamento superficial verificado com um perfilômetro portátil antes da anodização.
- Foram enviadas 2.500 peças sem rejeições de anodização. O cliente eliminou a operação de rebarbação recebida e reduziu o prazo de entrega em 8 dias.
Perguntas frequentes sobre peças de torneamento de alumínio
Q1: Qual é a melhor liga de alumínio para torneamento CNC?
R: 6061-T6 é a melhor escolha geral para a maioria das peças torneadas - oferece boa resistência (310 MPa), excelente usinabilidade e boa resistência à corrosão a um custo razoável. O 7075-T6 é melhor para aplicações de alta resistência, mas custa mais e é menos resistente à corrosão. 2024 oferece alta resistência à fadiga para peças de aeronaves, mas requer revestimento protetor. 5052 é melhor para ambientes marinhos ou químicos. A Nuote Metals pode recomendar a liga ideal com base em sua carga, ambiente e orçamento.
Q2: Como você evita rebarbas em peças torneadas de alumínio?
R: A prevenção de rebarbas começa com a geometria da ferramenta e os parâmetros de corte. Usamos pastilhas de inclinação afiadas e altamente positivas e programamos taxas de avanço que cortam o material de maneira limpa, em vez de empurrá-lo. Para furos cruzados e roscas, usamos avanço controlado e velocidade do fuso para minimizar a formação de rebarbas. Para características internas que as ferramentas manuais não conseguem alcançar, aplicamos acabamento de fluxo abrasivo ou rebarbação térmica. Para peças anodizadas, inspecionamos se há rebarbas antes do revestimento – porque a anodização as torna permanentes.
Q3: Você consegue manter tolerâncias rígidas em peças de alumínio de parede fina?
R: Sim – com a fixação correta. A baixa rigidez do alumínio significa que as peças de parede fina desviam sob pressão de fixação. Usamos mandíbulas macias usinadas no diâmetro externo da peça, mandris de baixa pressão e anéis de suporte para seções de parede fina. Para paredes inferiores a 1mm, podemos usinar em múltiplos passes com alívio de tensões entre as operações. Verificamos a espessura da parede com um medidor ultrassônico e as dimensões finais com uma CMM após a peça ter estabilizado à temperatura ambiente.
Hot Tags: Peças de torneamento de alumínio
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade