Produtos
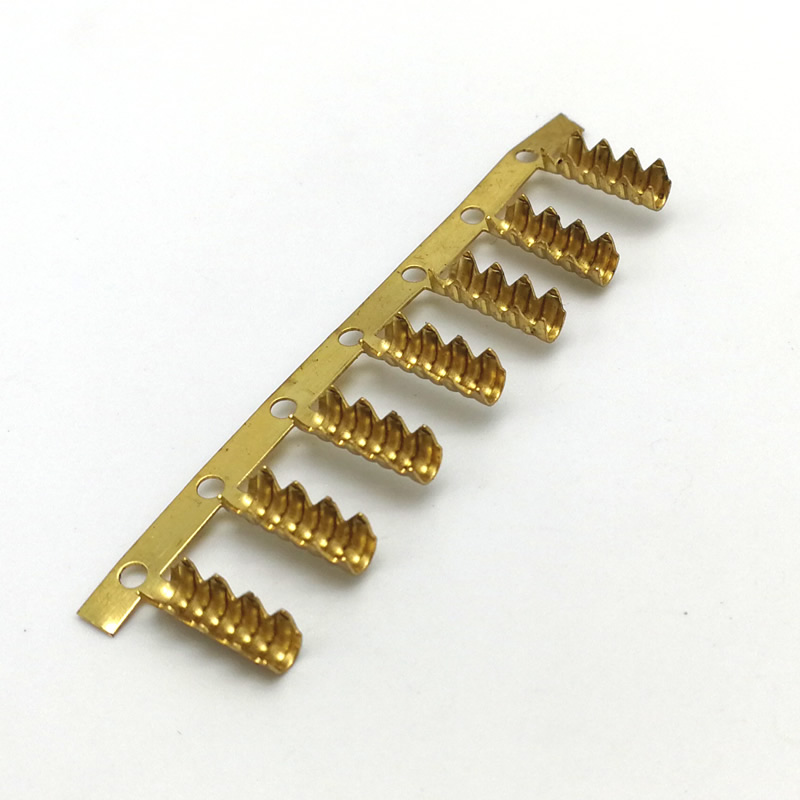
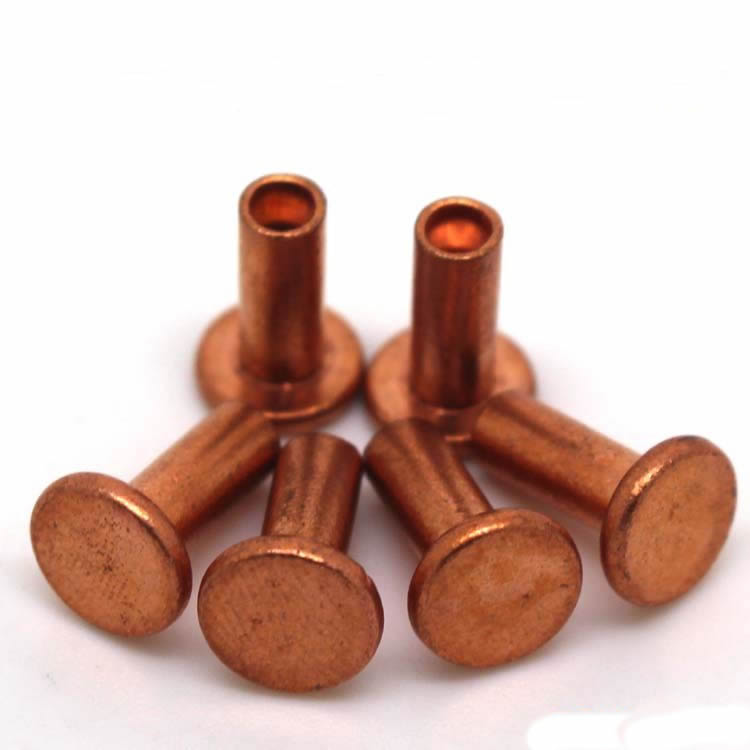
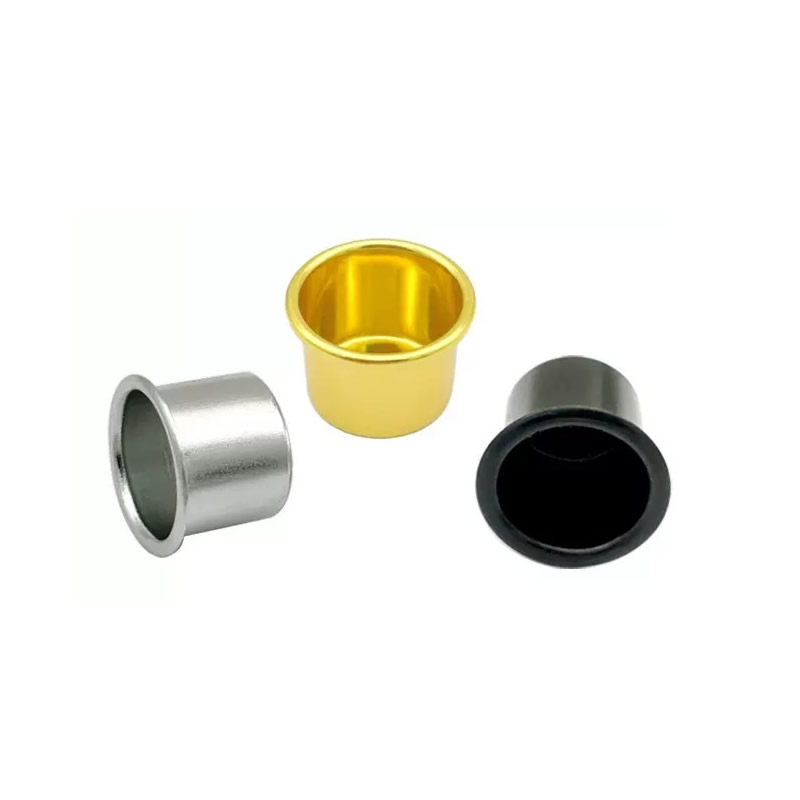
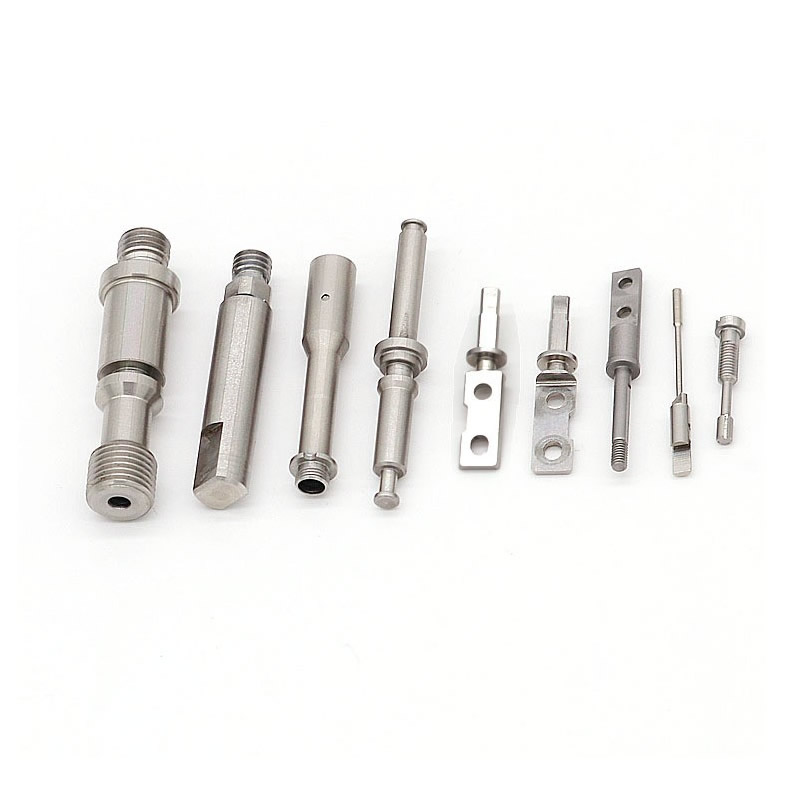
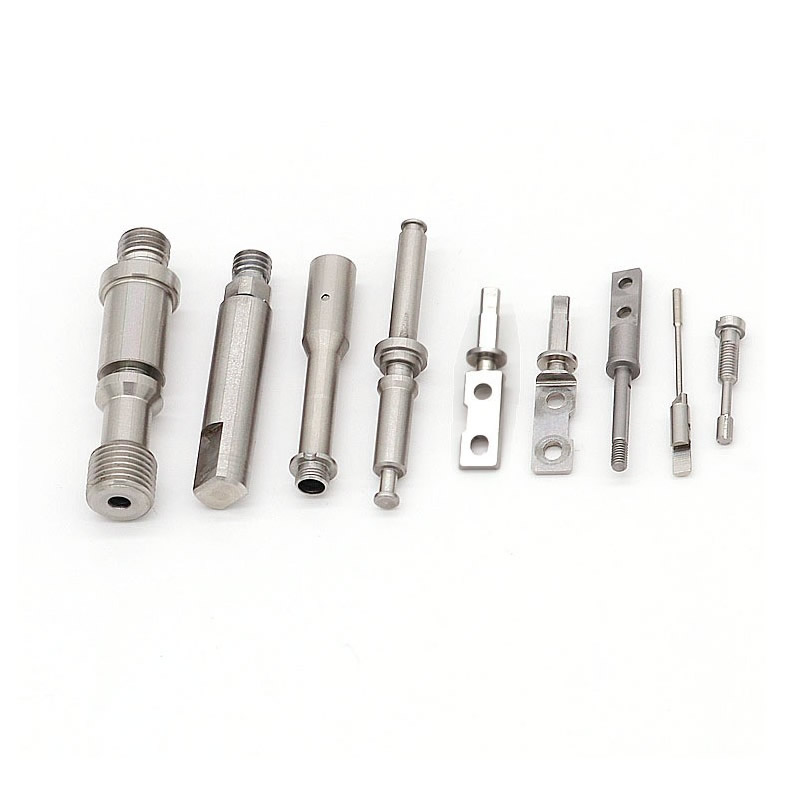
Componentes usinados CNC
Um componente usinado CNC raramente é feito em uma máquina. Ele é torneado, depois fresado e depois retificado – e toda vez que ele se move, o ponto de referência pode mudar. A Nuote Metals produz componentes usinados CNC na China com um dado estabelecido na primeira operação e referenciado em cada operação subsequente – torneamento, fresamento, retificação e inspeção. ±0,005 mm em recursos críticos.
Enviar consulta
Descrição do produto
Componentes usinados CNC – O dado deve sobreviver a cada operação
Um componente usinado CNC não é uma peça de operação única. É uma sequência: torneado, fresado em centro de usinagem, retificado em retificadora, inspecionado em CMM. Cada operação remove material, altera o estado de tensão e introduz variação. E cada vez que o componente é fixado novamente, o ponto de referência pode mudar – o furo que estava concêntrico após o torneamento fica 0,02 mm desviado após o fresamento, a face que estava plana após o fresamento fica 0,01 mm deformada após o fresamento.
Os componentes usinados CNC são avaliados pelo alinhamento dos recursos após cada operação – e não apenas após a primeira. O dado é o encadeamento que mantém a sequência unida. Se a referência mudar, os recursos não se alinharão e o componente não será montado, mesmo que cada operação individual atenda à sua tolerância.
Na Nuote Metals, produzimos componentes usinados CNC com um dado estabelecido na primeira operação e referenciado em cada operação subsequente. Este artigo aborda o desafio multiprocesso, o método de controle de dados e o que verificar antes de aceitar um componente.
O desafio multiprocesso – onde os componentes perdem o alinhamento
Um componente que requer torneamento, fresamento e retificação passa por pelo menos três máquinas e três configurações. Cada configuração é uma chance para o dado mudar.
| Operação | Dado típico | Risco se o dado mudar | Efeito no componente |
|---|---|---|---|
| Virando | Cara e chato | Furo não concêntrico à face | O eixo correspondente emperra ou vaza |
| Fresagem | Virou o rosto e ficou chateado | Furo cruzado não alinhado ao furo | O pino não entra ou entra em ângulo |
| Moagem | Virou o rosto e ficou chateado | Diâmetro retificado não concêntrico ao furo | Rolamento esgotado, vibração |
| Inspeção | Referência de desenho | Recursos medidos a partir de diferentes origens | Peças boas rejeitadas, peças ruins aceitas |
O risco não é a tolerância de uma única operação – é o relacionamento entre as operações.Um furo com ±0,01 mm após o torneamento ainda será ±0,01 mm após o fresamento – se o ponto de referência for o mesmo. Mas se o acessório de fresagem fizer referência ao diâmetro externo em vez do furo, a posição do furo cruzado muda de acordo com a tolerância do diâmetro externo – e o componente falha.
Para componentes usinados CNC, o ponto de referência não é uma formalidade de desenho – é a referência física que deve ser preservada desde o primeiro corte até a inspeção final.
Um dado, cada operação – como controlamos a sequência
Estabelecemos o ponto de referência na primeira operação – normalmente a face torneada e o furo – e referenciamos esse mesmo ponto de referência em todas as operações subsequentes. O acessório é projetado em torno do ponto de referência e não em torno de uma superfície de fixação conveniente.
Virando: a face e o furo são usinados na mesma configuração — o furo é concêntrico à face por padrão. Este é o dado.
Fresagem: O acessório é fixado na face torneada e localizado no furo. Os furos cruzados e planos são usinados em relação ao furo - não ao diâmetro externo. Se o diâmetro externo estiver fora do círculo, o furo cruzado ainda estará alinhado ao furo.
Moagem: O acessório é fixado na mesma face e localizado no mesmo furo. O diâmetro retificado é concêntrico ao furo – não ao diâmetro externo anterior.
Inspeção: Os acessórios CMM são fixados na mesma face e furo. As características são medidas a partir da mesma origem usada na usinagem – e não de uma superfície conveniente.
Por que isso é importante:Um componente com tolerância de diâmetro externo de 0,02 mm e tolerância de posição de furo cruzado de 0,01 mm ainda pode ser montado - se o furo cruzado estiver referenciado ao furo. A tolerância DE não se acumula na posição de furo cruzado. O dado quebra a pilha.
Referência padrão:A prática de referência segue ASME Y14.5 e ISO 5459. As tolerâncias dimensionais seguem ISO 2768-mK, a menos que uma chamada mais restrita seja especificada.
O equipamento que torna possível a usinagem de um único ponto
A usinagem com um ponto de referência não é apenas um plano de processo – ela requer equipamentos que possam manter o ponto de referência em todas as operações.
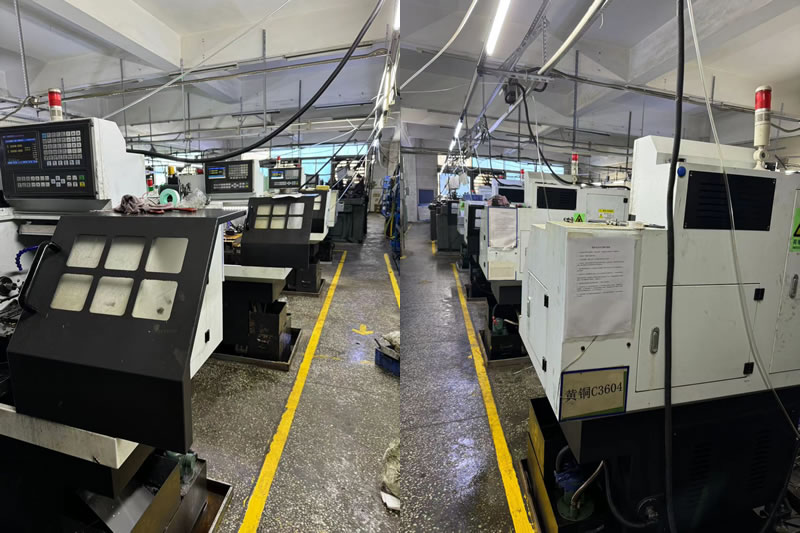
Centros fresamento-torneamento de 5 eixos(DMG MORI NHX 5000, Mazak Integrex): Torneamento e fresamento em uma única configuração – a referência nunca sai do mandril. Para peças com furos cruzados, planos e recursos torneados, o centro fresamento-torneamento elimina a transferência entre o torno e o centro de usinagem.
Tornos CNC com ferramentas motorizadas(Haas ST-20Y, Okuma Genos L): Tornear, fazer furos cruzados e rosquear em uma configuração – o ponto de referência é estabelecido na face e no furo, e o furo cruzado é usinado em relação a ele sem reapertar.
CMM com sonda de digitalização(Zeiss Contura 7/10/6): Acessórios no mesmo ponto de referência usado na usinagem – a inspeção confirma a relação entre os recursos, não apenas as dimensões individuais.
Medição em processo:Para recursos críticos, o medidor é projetado em torno do ponto de referência – o furo ou a face – de modo que a medição reflita a condição de montagem e não uma superfície de fixação conveniente.
Para componentes usinados CNC, o equipamento não é uma lista de máquinas – é um sistema que preserva a referência desde o primeiro corte até a inspeção final.
Um exemplo real – alinhamento de furos cruzados salvo por um dado
Um fabricante alemão de equipamentos hidráulicos precisava de um corpo de válvula 4140 com furo torneado, face de montagem fresada e quatro furos cruzados. Os furos transversais tiveram que ser posicionados dentro de 0,02 mm da linha central do furo. O fornecedor anterior girou o corpo e, em seguida, fresou os furos transversais referenciando o diâmetro externo – a posição dos furos cruzados variou em 0,06 mm e 9% dos componentes falharam na montagem.
O que fizemos de diferente:
- Estabeleceu o furo como referência no torneamento – usinou o furo e a face em uma única configuração.
- Fresou os furos transversais em um centro de torneamento de 5 eixos – a peça nunca saiu do mandril e os furos transversais foram usinados em relação ao furo.
- Aterre o furo após o tratamento térmico usando o mesmo dado do furo – a concentricidade foi preservada.
- Verificou a posição do furo cruzado em uma CMM Zeiss Contura – fixada na referência do furo, não no diâmetro externo.
- Foram enviados 1.200 componentes sem nenhuma falha de montagem.
Uma lição que aprendemos:No início do nosso programa de multiprocessos, tivemos um lote em que o acessório de retificação fazia referência a uma superfície diferente da do acessório de torneamento – 3% dos componentes falharam na concentricidade. Esse lote foi retrabalhado às nossas custas e, desde então, tornamos a lista de verificação de transferência de dados uma etapa obrigatória antes do início de qualquer trabalho multiprocesso.
Limitação:Esta abordagem de um dado é validada para componentes onde o furo é acessível para fixação em todas as operações. Para componentes com recursos internos que não podem ser acessados após a montagem, pode ser necessário transferir os dados e reavaliar a pilha.
Isto é o que os componentes usinados CNC devem oferecer:não apenas um componente que atende à tolerância de cada operação, mas um componente cujas características se alinham porque o dado foi preservado – e não restabelecido em cada configuração.
Perguntas frequentes
Q1: Por que um dado é importante para componentes usinados CNC de vários processos?
R: Porque toda vez que o componente é fixado novamente, o ponto de referência pode mudar. Um furo concêntrico após o torneamento pode ter um desvio de 0,02 mm após o fresamento – se o acessório de fresagem fizer referência ao diâmetro externo em vez do furo. Um dado – estabelecido na primeira operação e referenciado em todas as operações subsequentes – quebra a pilha de tolerâncias. Os recursos se alinham porque são medidos a partir da mesma origem, e não porque cada operação atendeu à sua própria tolerância.
Q2: Você pode usinar um componente completo em uma configuração?
R: Para muitos componentes, sim – em um centro fresador-torneamento de 5 eixos. O torneamento, o fresamento, os furos cruzados e as roscas são usinados sem reaperto e a referência nunca sai do mandril. Para componentes que requerem tratamento térmico ou retificação após a usinagem, a referência é transferida para o dispositivo de retificação – mas é a mesma referência, não uma nova. O objetivo é minimizar o número de transferências de dados, e não eliminá-las a qualquer custo.
P3: Como você verifica se o dado foi preservado nas operações?
R: Fixamos o componente no mesmo ponto de referência usado na usinagem – a face torneada e o furo – e medimos os recursos críticos em uma CMM. Se a posição do furo cruzado estiver dentro da tolerância quando medida a partir do furo, o ponto de referência foi preservado. Se estiver dentro da tolerância quando medido a partir do diâmetro externo, mas fora quando medido a partir do furo, o ponto de referência foi perdido – e o componente poderá falhar na montagem.
Q4: O controle de um dado adiciona custo ao componente?
R: Isso aumenta o custo de fixação e tempo de inspeção – as fixações devem ser projetadas em torno do ponto de referência e o CMM deve ser fixado da mesma maneira. Mas reduz o custo de montagem – menos componentes são rejeitados, menos são retrabalhados e a linha de montagem não para. Para componentes usinados CNC com vários recursos que devem ser alinhados, o custo total é menor com o controle de um dado – e não maior. Fornecemos um detalhamento de custos mostrando o custo de fixação e inspeção em relação à redução esperada de sucata de montagem.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade