Produtos
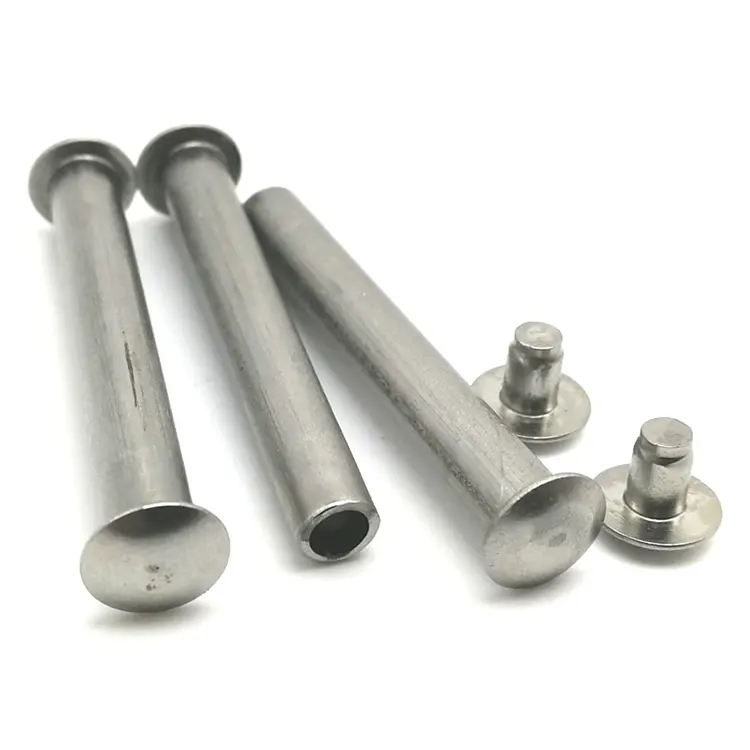
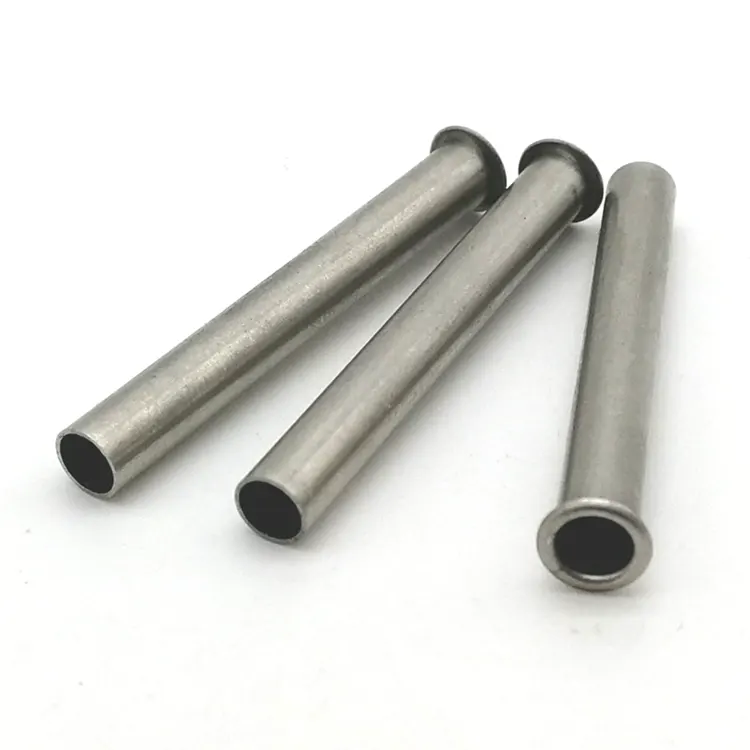
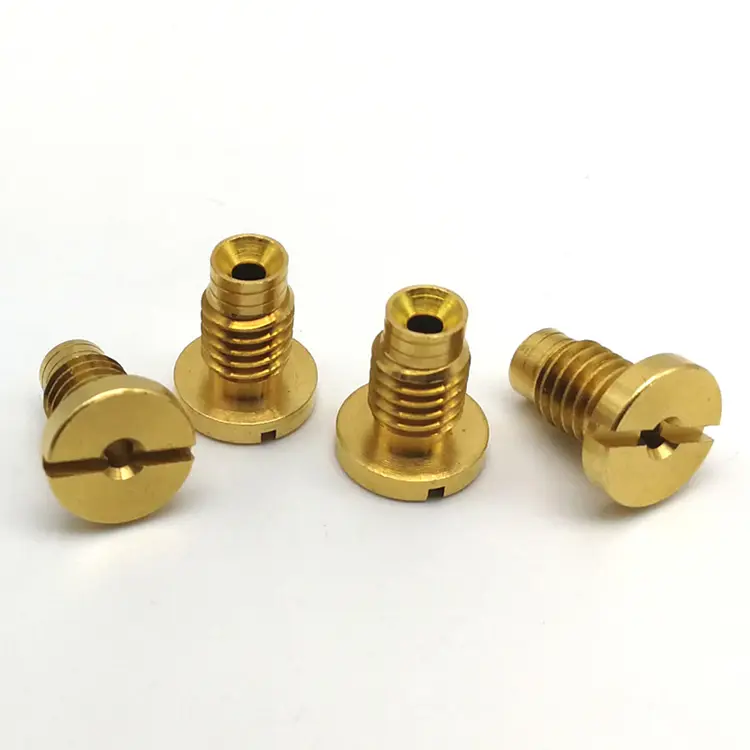
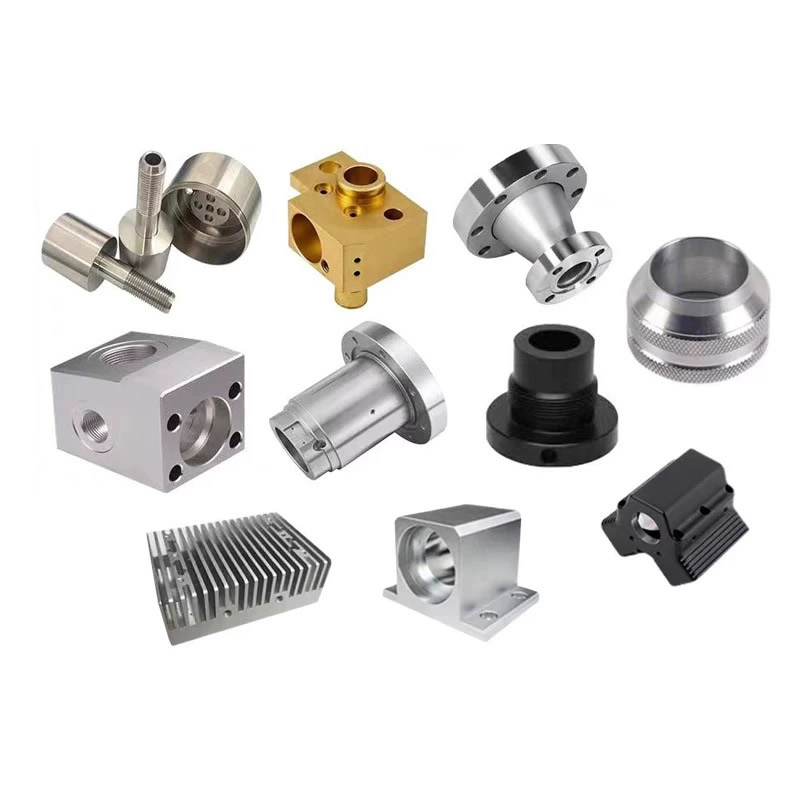
Usinagem CNC de Precisão
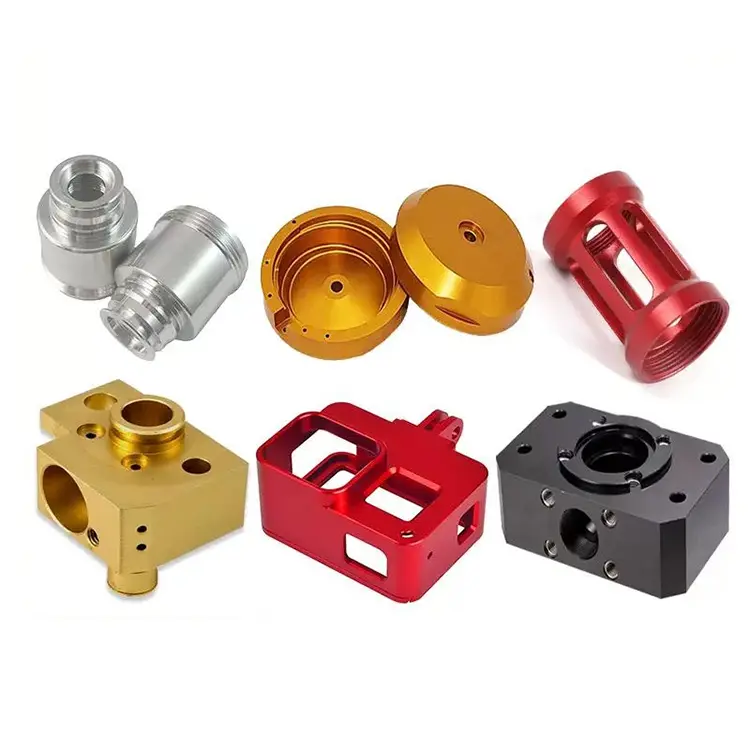
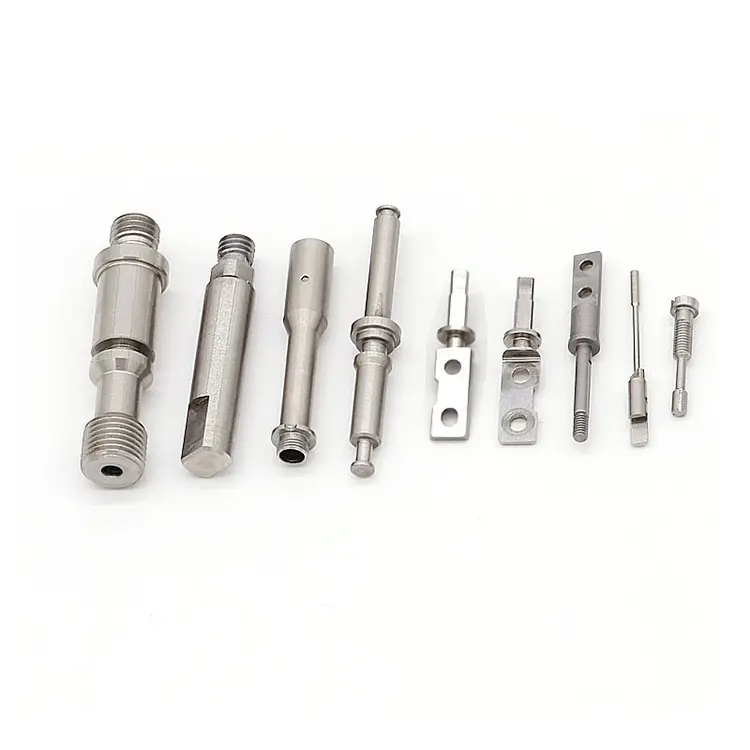
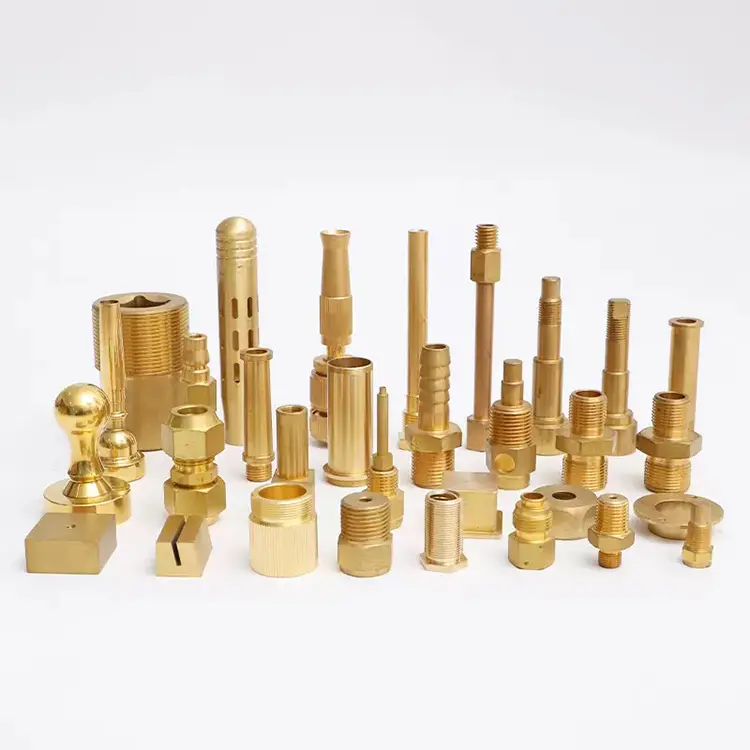
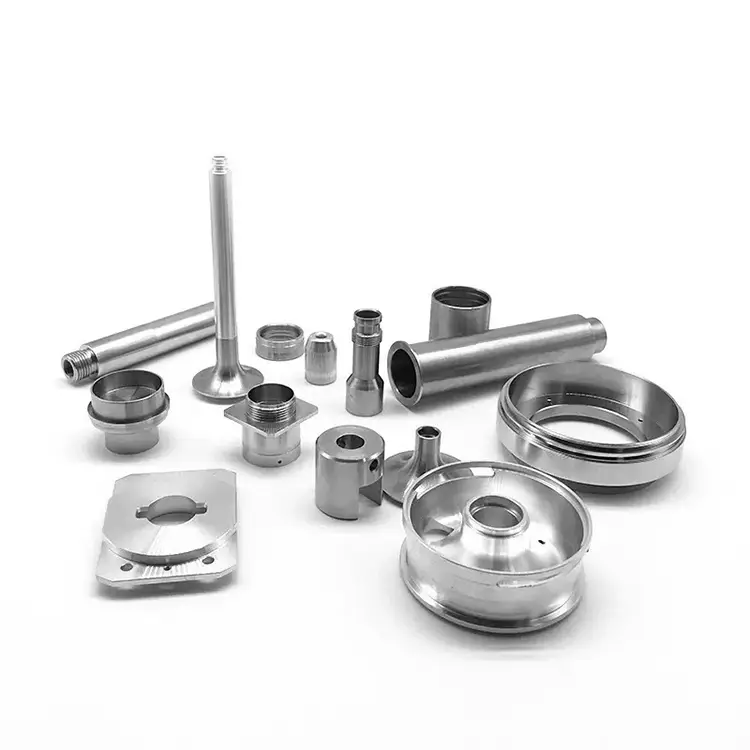
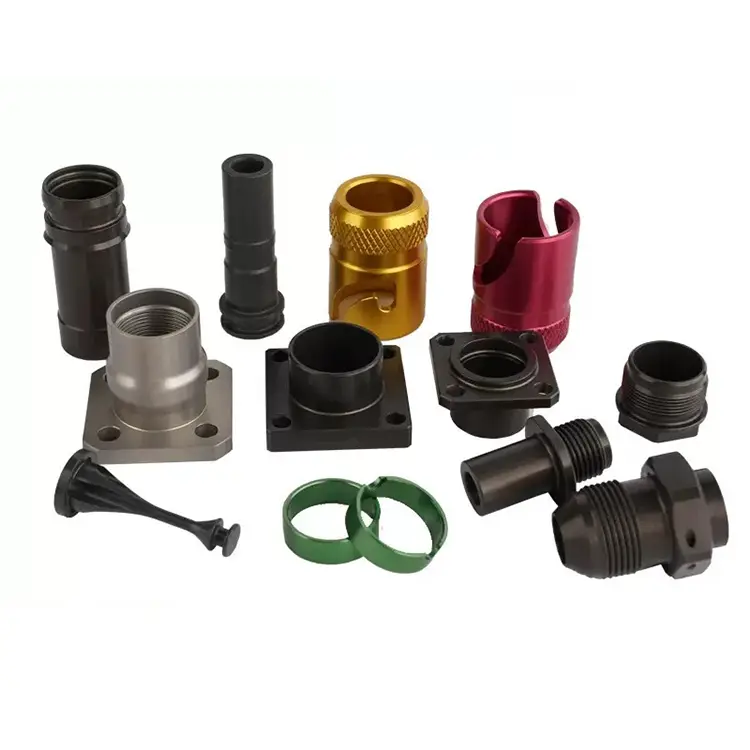
A usinagem CNC de precisão é a forma mais comum de máquina-ferramenta usada na fabricação de alta precisão. A Nuote Metals fabrica peças de usinagem de precisão CNC em Dongguan, China. O material pode ser aço, latão, cobre, alumínio, aço inoxidável etc.
Enviar consulta
Descrição do produto
Usinagem de precisão multiprocessos – quando a tolerância se acumula em todas as operações
Uma peça de precisão raramente resulta de uma operação. Ele começa como uma peça bruta torneada, é fresado em uma segunda máquina, tratado termicamente em um terceiro fornecedor e depois moído até o tamanho final em um quarto. Cada etapa adiciona tolerância. Cada fornecedor adiciona um limite de medição. E quando a peça falha, ninguém sabe qual operação causou isso.
Usinagem CNC de precisãoem vários processos não se trata de operar três máquinas. Trata-se de controlar a tolerância em todas as operações – para que ±0,002 mm no final não seja uma soma de erros, mas um resultado gerenciado. Na Nuote Metals, usinamos, tratamos termicamente e retificamos sob o mesmo teto, com um sistema de qualidade e um padrão de medição. Essa é a diferença entre precisão como reivindicação e precisão como peça entregue.
O problema da pilha de tolerância – Por que as peças multiprocessadas falham
Quando umUsinagem CNC de precisãopeça requer torneamento, fresamento e retificação, cada operação introduz variação. Aqui é onde ele se acumula:
O torneamento cria o ponto de referência.
A primeira operação estabelece o eixo de rotação. Se a peça bruta torneada tiver desvio de 0,01 mm, cada operação subseqüente de fresamento e retificação herdará esse erro. Verificamos a circularidade e a concentricidade imediatamente após o torneamento – antes que a peça passe para a próxima operação.
O fresamento introduz erro angular.
Furos cruzados, planos e ranhuras são posicionados em relação ao ponto de referência girado. Se o acessório de fresamento fizer referência a uma superfície diferente da do acessório de torneamento, os recursos não serão alinhados. Usamos referências de dados comuns em todas as operações – a mesma superfície é referenciada para torneamento, fresamento e inspeção.
O tratamento térmico move tudo.
A extinção distorce. O temperamento encolhe. A nitretação aumenta o caso. Uma peça que mediu ±0,002 mm após o torneamento pode ficar 0,02 mm fora do círculo após o endurecimento. Usinamos dimensões de pré-tratamento térmico com base em dados de distorção medidos e não em tabelas teóricas.
A retificação é a correção final.
A retificação remove a distorção do tratamento térmico e leva a peça à tolerância final. Mas a retificação só pode corrigir aquilo para o qual as operações anteriores deixaram estoque suficiente. Se a peça bruta torneada estiver muito fora do formato redondo, a retificação não poderá salvá-la. Deixamos o estoque calculado com base na distorção esperada de cada material e ciclo de tratamento térmico.
Como controlamos a tolerância em todas as operações
Um dado, cada operação.
A face torneada e o furo tornam-se o dado principal. Os acessórios de fresamento fazem referência ao mesmo ponto de referência. Os acessórios de retificação fazem referência ao mesmo ponto de referência. A inspeção faz referência ao mesmo dado. Sem redatum, sem erro herdado.
Um sistema de medição.
A mesma CMM, o mesmo cronograma de calibração, a mesma sala com temperatura controlada. Uma peça medida após o torneamento e após o retificação é medida da mesma maneira – portanto, sabemos exatamente quanto o tratamento térmico a moveu.
Um registro de qualidade.
Cada operação é reportada no mesmo arquivo de inspeção. Você vê a dimensão torneada, a dimensão tratada termicamente e a dimensão do solo – com valores medidos reais. Quando algo muda, sabemos qual operação o causou.
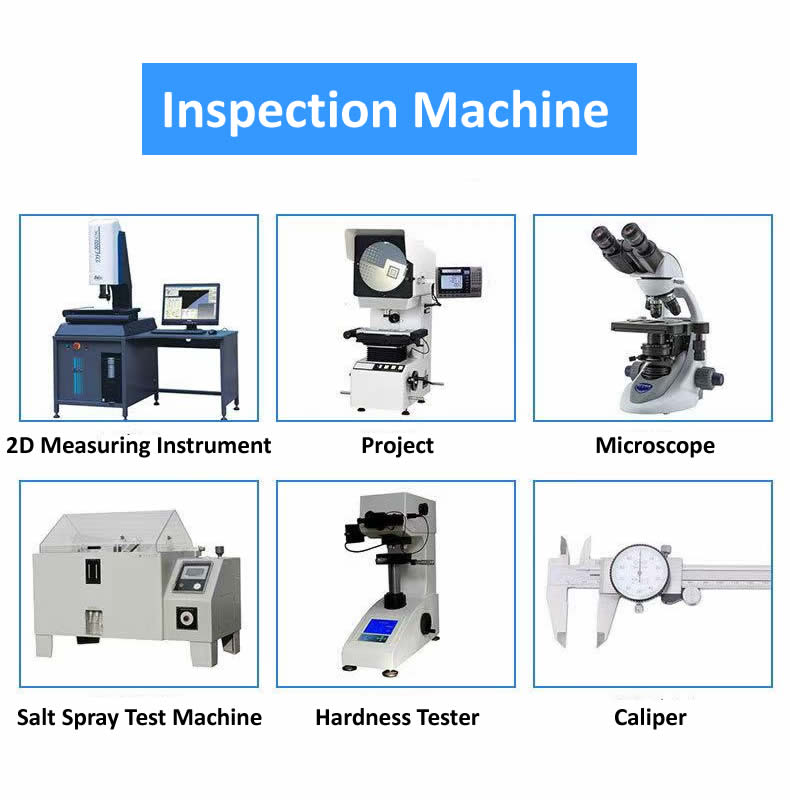
Nossas capacidades de usinagem CNC de precisão multiprocessos
| Processo | Capacidade | Tolerância | Acabamento de superfície |
|---|---|---|---|
| Torneamento de Precisão | Tornos alimentados por barras e mandrilados, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Fresamento de precisão | Centros de usinagem de 3, 4 e 5 eixos | ±0,005 mm | Ra 0,4 μm |
| Moagem de Precisão | Cilíndrico, superficial e interno | ±0,001mm | Ra 0,1 μm |
| Tratamento térmico | Têmpera interna, têmpera, nitreto | Dureza ±1 HRC | – |
| Fresamento Multieixo | Centros fresamento-torneamento de 5 eixos | ±0,003mm | Ra 0,2 μm |
Materiais usinados em células de precisão:
- Aço inoxidável (303, 304, 316, 17-4 PH, 440C)
- Liga de aço (4140, 4340, 8620)
- Alumínio (6061, 7075, 2024)
- Titânio (Grau 5, Grau 2)
- Latão e cobre (C36000, C11000, C10200)
- Plásticos (PEEK, POM, PTFE)
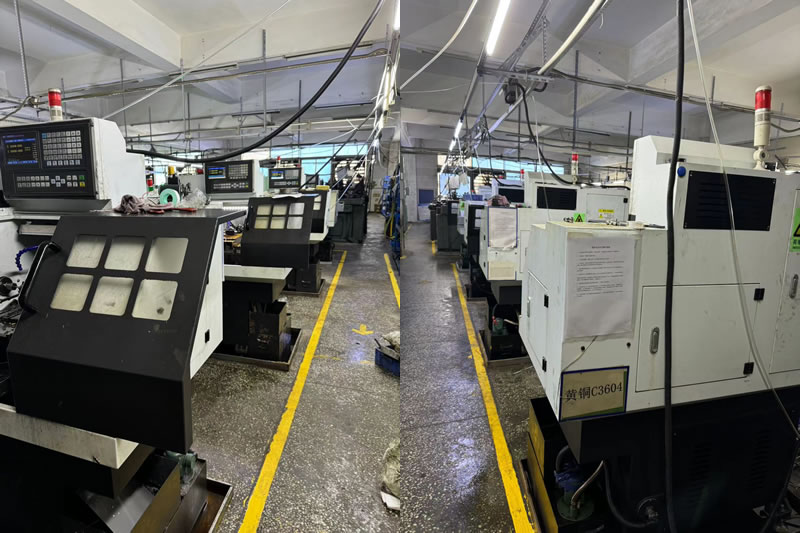
Estratégias Específicas de Materiais para Precisão Multiprocessos
Diferentes materiais se comportam de maneira diferente entre as operações. Ajustamos nosso plano de processo para cadaUsinagem CNC de precisão:
- O aço inoxidável endurece durante o torneamento e fresamento. Usamos ferramentas de inclinação altamente positivas e velocidades de corte acima do limite de endurecimento. Após o tratamento térmico, as ferramentas de CBN são utilizadas para passes de acabamento.
- O alumínio expande 23 μm/m·°C – duas vezes mais que o aço. Uma peça de 100 mm cresce 0,05 mm com uma mudança de temperatura de 20°C. Mergulhamos as peças até a temperatura ambiente antes da inspeção e usamos medição com compensação de temperatura.
- O titânio conduz mal o calor, concentrando-o na aresta de corte. Reduzimos as velocidades superficiais e usamos refrigerante de alta pressão. A retificação de titânio requer rodas macias e baixas taxas de avanço para evitar queimaduras.
- O aço tratado termicamente (40+ HRC) requer ferramentas de CBN ou cerâmica para torneamento e rebolos de óxido de alumínio ou CBN para retificação. O carboneto se desgasta muito rapidamente para manter a tolerância.
- O cobre mancha e forma arestas postiças durante o torneamento. Usamos pastilhas de metal duro polido sem revestimento – ferramentas revestidas pioram o problema. A retificação de cobre requer estruturas de roda aberta para evitar carregamento.
Um exemplo real – Componente injetor de combustível 17-4 PH
Um fabricante alemão de sistemas de injeção de combustível precisava de um componente inoxidável 17-4 PH com tolerância de diâmetro de 0,002 mm, concentricidade de 0,003 mm e acabamento superficial Ra 0,1 μm. A peça exigia torneamento, fresamento, tratamento térmico a 42 HRC e retificação interna.
O desafio da pilha de tolerância:
Sua cadeia de fornecimento anterior utilizava quatro fornecedores: torneamento, fresamento, tratamento térmico e retificação. Após o tratamento térmico, a concentricidade passou para 0,015 mm. A retificação não pôde corrigi-lo porque o acessório de fresamento referenciava um ponto de referência diferente do acessório de torneamento.
O que fizemos de diferente:
- Torneamento e fresamento usinados em uma configuração em um centro de fresamento-torneamento de 5 eixos, eliminando a transferência de dados entre operações.
- Tratamento térmico realizado internamente com ciclo controlado para minimizar distorções.
- Aterre o furo interno usando o mesmo ponto de referência das operações de torneamento e fresamento.
- Enviamos 2.800 peças com zero rejeições. O cliente reduziu sua cadeia de suprimentos de quatro fornecedores para um e eliminou a inspeção de recebimento.
Perguntas frequentes sobre usinagem de precisão multiprocessos
Q1: Como evitar o acúmulo de tolerâncias quando uma peça precisa de torneamento, fresamento e retificação?
R: A chave é usar um dado em todas as operações. Estabelecemos a referência durante o torneamento – normalmente a face primária e o furo – e referenciamos essa mesma referência para acessórios de fresamento, acessórios de retificação e inspeção final. Sem redatum significa que não há erro herdado. Também deixamos o estoque calculado para distorção do tratamento térmico com base em dados medidos e não em tabelas teóricas. Cada operação é reportada no mesmo arquivo de inspeção, para que saibamos exatamente onde ocorreu qualquer desvio.
Q2: Você consegue segurar ± 0,002 mm em uma peça que requer tratamento térmico?
R: Sim, mas apenas se o plano do processo levar em conta a distorção. Usinamos tamanhos grandes, tratamos termicamente e depois usinamos o acabamento ou retificamos até a tolerância final. Para aço temperado (40+ HRC), usamos ferramentas de CBN para torneamento duro ou rebolos de óxido de alumínio para retificação. A operação final remove 0,05–0,1 mm de material para atingir a tolerância. A Nuote Metals analisa cada desenho e confirma as tolerâncias possíveis antes de cotar - incluindo o efeito do tratamento térmico em sua geometria específica.
P3: Como você verifica a precisão em várias operações?
R: Usamos uma CMM Zeiss Contura com sonda de digitalização para geometrias e posições complexas. Para circularidade e cilindricidade, usamos um Talyrond 131. Todas as medições são feitas em uma sala com temperatura controlada de 20°C ± 1°C, com fatores de correção aplicados para expansão térmica do material. TodoUsinagem CNC de precisãoA peça é enviada com um relatório dimensional mostrando os valores reais medidos após cada operação – não apenas aprovação/reprovação. Isso permite ver exatamente quanto a peça se moveu durante o tratamento térmico e quanto material a operação de retificação removeu.
Hot Tags: Usinagem CNC de Precisão
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade