Produtos
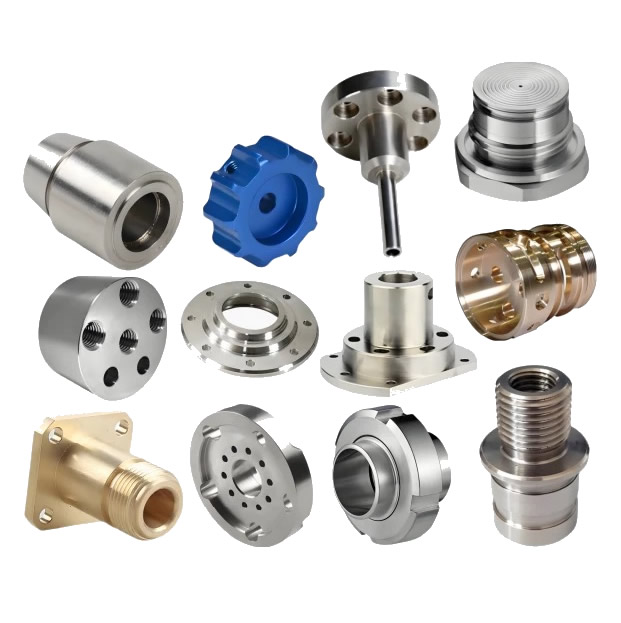
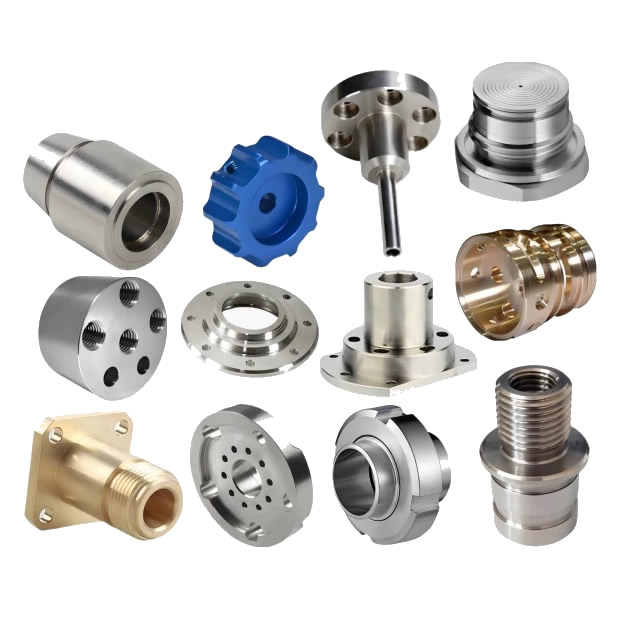
Peças torneadas de precisão CNC
Uma peça torneada com precisão não é feita através de uma inspeção mais cuidadosa – ela é feita corrigindo o processo enquanto a peça ainda está na máquina. O desvio térmico e o desgaste da ferramenta movimentam a dimensão durante a batelada; a inspeção off-line encontra o desvio após a fabricação das peças. A Nuote Metals produz peças torneadas de precisão CNC na China com medição em processo e compensação de circuito fechado – medindo no torno e ajustando o deslocamento antes da próxima peça. ±0,002 mm em diâmetros críticos.
Enviar consulta
Descrição do produto
Peças torneadas de precisão CNC – A correção acontece na máquina, não na sala de inspeção
Uma peça torneada com precisão é frequentemente avaliada pelo relatório de inspeção – os resultados da CMM, o gráfico de circularidade, o acabamento superficial. Mas o relatório de inspeção é uma autópsia. Ele informa o que a peça mediu depois de feita. Não informa se o processo foi corrigido enquanto a peça ainda estava na máquina.
As peças torneadas com precisão CNC não são definidas por tolerâncias mais rígidas no desenho – elas são definidas pelo controle do processo que mantém essas tolerâncias em todo o lote. A deriva térmica move o diâmetro em 0,005 mm durante a primeira hora de produção. O desgaste da ferramenta move-o em mais 0,005 mm nas próximas mil peças. Se o processo não for corrigido, a peça sai da tolerância – e o relatório de inspeção detecta isso depois que o lote é descartado.
Na Nuote Metals, produzimos peças de torneamento CNC de precisão com medição em processo e compensação de circuito fechado. Este artigo aborda as duas fontes de desvio, o método de compensação e o que verificar antes de aceitar uma peça torneada com precisão.
As duas fontes de deriva – crescimento térmico e desgaste de ferramentas
Desvios de precisão no torneamento por dois motivos – e ambos são previsíveis, mensuráveis e corrigíveis.
| Fonte de deriva | O que acontece | Magnitude Típica | Método de correção |
|---|---|---|---|
| Crescimento térmico | O fuso e a peça se expandem à medida que a máquina aquece | 0,005–0,015 mm na primeira hora | Sensor de temperatura + compensação de deslocamento |
| Desgaste da ferramenta | Inserir arestas arredondadas, força de corte aumenta | 0,003–0,010 mm em 1.000 peças | Medição em processo + atualização de deslocamento |
Crescimento térmicoé o problema da primeira hora. Os rolamentos do fuso aquecem, o fuso de esferas se expande e a peça cresce à medida que absorve o calor de corte. Um diâmetro de 50 mm pode crescer 0,01 mm na primeira hora – o suficiente para exceder uma tolerância de ±0,005 mm. O crescimento não é aleatório – segue a curva de temperatura. Medimos o fuso e a peça de trabalho com sensores de temperatura e aplicamos um deslocamento de compensação ao CNC – o caminho da ferramenta muda conforme a máquina aquece.
Desgaste da ferramentaé o problema de longo prazo. A aresta da pastilha arredonda gradualmente – a força de corte aumenta, a peça desvia mais e o diâmetro se desvia. Uma pastilha desgastada pode mover o diâmetro em 0,01 mm em 1.000 peças. O desgaste não é visível para o operador – ele aparece na medição. Medimos a peça em processo e atualizamos o deslocamento da ferramenta quando o diâmetro se aproxima do limite de controle – antes de sair da tolerância.
ParaPeças torneadas de precisão CNC, o desvio não é um defeito – é uma variável a ser compensada. O fornecedor que inspeciona após o lote está detectando o desvio; o fornecedor que avalia em processo está corrigindo.
Medição em processo – Medição no torno, não na sala de inspeção
A medição em processo é a diferença entre correção e detecção. O medidor é montado no torno – ou a peça é medida por um apalpador – e o resultado é enviado de volta ao CNC antes que a próxima peça seja cortada.
Como funciona:
- Apalpador na torre (Renishaw OMP40) – mede o diâmetro após o passe de acabamento, antes de a peça ser cortada.
- Medidor em processo (Marposs M110) – um medidor tipo paquímetro que entra em contato com a peça durante a usinagem e envia o diâmetro para o CNC.
- Compensação de circuito fechado – o CNC compara o diâmetro medido com o alvo e atualiza o deslocamento da ferramenta para a próxima peça.
O que corrige:
- Desvio térmico – o deslocamento é atualizado à medida que a máquina aquece.
- Desgaste da ferramenta – o deslocamento é atualizado conforme o desgaste da pastilha.
- Variação de material – uma barra mais dura desvia mais; o deslocamento compensa.
O que não corrige:
- Um rolamento do fuso desgastado – o medidor mede o resultado, não a causa.
- Uma barra dobrada – o medidor mede o diâmetro, não a retilineidade.
Para peças torneadas de precisão CNC, o medidor em processo não substitui o CMM – é um complemento. O medidor corrige o processo; o CMM verifica a peça.
Referência padrão: As tolerâncias dimensionais seguem ISO 2768-mK e ISO 1101, a menos que uma especificação mais restrita seja especificada. O Cpk é calculado de acordo com a ISO 22514.
Equipamento e Capacidade
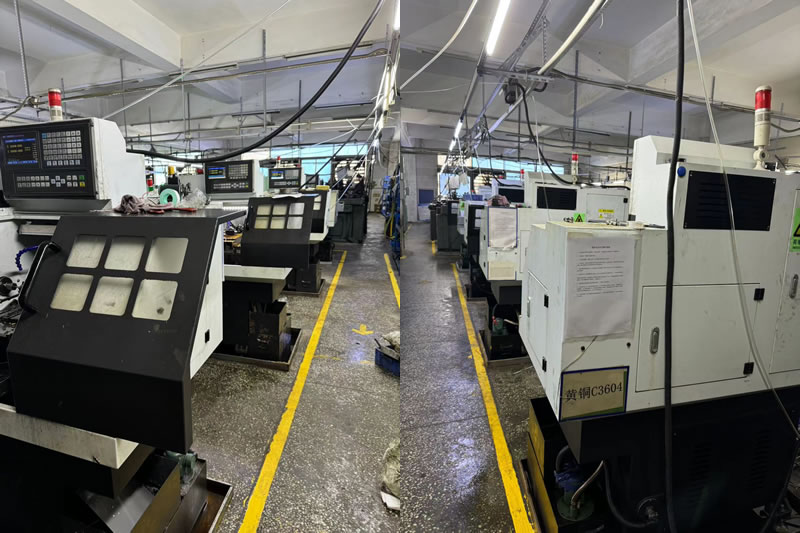
A Nuote Metals opera uma célula de torneamento de precisão com medição durante o processo em cada torno.
- Tornos CNC (Haas ST-20Y, Okuma Genos L) – avanço de barra até 80mm, mandril até 300mm.
- Apalpadores (Renishaw OMP40) – medição de diâmetro e comprimento após o passe de acabamento.
- Medidores em processo (Marposs M110) – medição contínua de diâmetro em peças de alto volume.
- CMM (Zeiss Contura 7/10/6) – verificação final, fixada no dado de usinagem.
- Sensores de temperatura – fuso e peça, alimentando o modelo de compensação.
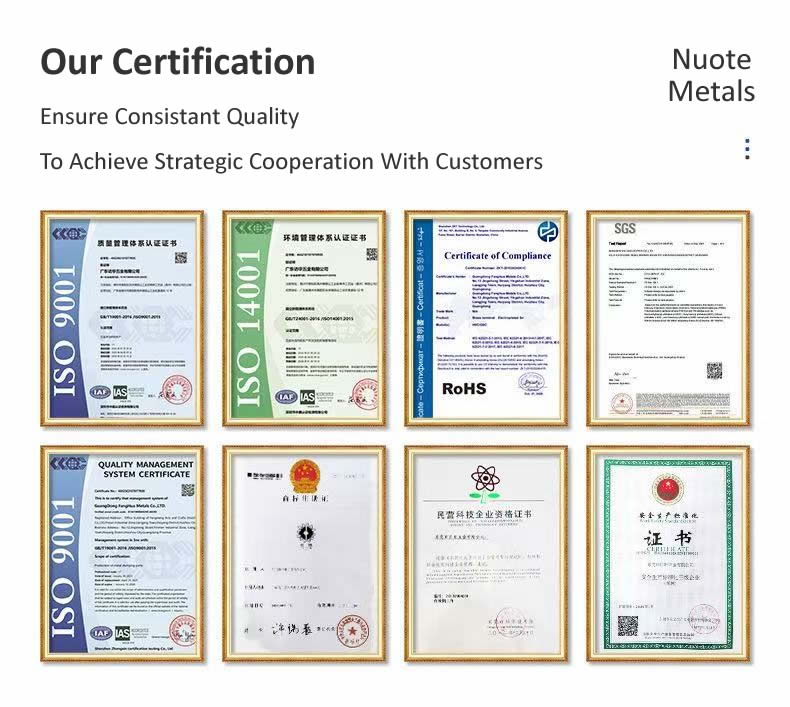
Certificação:ISO 9001:2015 (certificado disponível mediante solicitação). Capacidade anual: 3 milhões de peças torneadas de precisão para programas de segurança hidráulica, médica e automotiva. Cpk ≥1,33 em diâmetros críticos com medição em processo; Cpk ≥1,67 com medição de 100% e ciclo mais lento.
Limitação:A medição em processo é validada para diâmetros ≥3mm e comprimentos ≤150mm. Abaixo de 3 mm, o contato da sonda desvia a peça – em vez disso, é usada a medição óptica. Acima de 150 mm, a peça desvia entre centros – o medidor mede a deflexão, não o diâmetro.
Um exemplo real – Cpk aumentado de 1,0 para 1,5 com compensação em processo
Um fabricante alemão de equipamentos hidráulicos precisava de um carretel de válvula girado com precisão – 20 mm de diâmetro, tolerância de ±0,003 mm, Cpk ≥1,33. O fornecedor anterior foi inspecionado após o lote: o Cpk era 1,0 e 2% das peças estavam fora da tolerância.
O que fizemos de diferente:
- Instalou um apalpador Renishaw no torno – mediu o diâmetro após o passe de acabamento, a cada 10 peças.
- Compensação térmica aplicada – o deslocamento foi atualizado conforme o fuso aqueceu, com base no sensor de temperatura.
- Atualizado o deslocamento da ferramenta quando o diâmetro se aproximava do limite de controle — antes que a peça saísse da tolerância.
- Verificou o lote final em uma CMM Zeiss Contura — Cpk 1.52.
Uma lição que aprendemos:No início de nosso programa de torneamento de precisão, contamos com amostragem offline de CMM para um lote de 50.000 peças. O desvio térmico da primeira hora mudou o diâmetro em 0,008 mm – 2% do lote estava fora da tolerância e teve que ser retrabalhado às nossas custas. Desde então, todas as peças com tolerância menor que ±0,005 mm são executadas com medição em processo – e não com amostragem off-line.
Limitação:A sonda em processo adiciona 4 segundos por medição – para um ciclo de 30 segundos, ou seja, um aumento de 13% no tempo de ciclo. Para peças de alto volume, o medidor em processo (Marposs) é mais rápido, mas requer um medidor dedicado para cada diâmetro.
Foram enviadas 50.000 bobinas sem nenhuma peça fora de tolerância. Isto é o que as peças torneadas com precisão CNC devem oferecer: não apenas uma peça que mede corretamente na CMM, mas um processo que se corrige antes que a peça se desloque – porque o medidor está no torno, não na sala de inspeção.
Perguntas frequentes
Q1: A medição em processo aumenta o tempo de ciclo?
R: Sim – uma sonda de toque adiciona 3–5 segundos por medição; um medidor em processo adiciona 1–2 segundos. Para um ciclo de 30 segundos, isso representa um aumento de 3–13%. Mas o aumento é compensado pela redução de sucata – um lote que teria sido sucateado com 2% fora da tolerância torna-se 0%. Para peças torneadas de precisão CNC com tolerâncias restritas, o custo total é menor com a medição durante o processo – e não maior.
Q2: Quando a medição em processo é necessária para peças torneadas com precisão?
R: Quando a tolerância é de ± 0,005 mm ou menor, quando o lote é longo o suficiente para que o desgaste da ferramenta seja importante (mais de 500 peças) ou quando o material varia de barra para barra. Para lotes curtos com tolerâncias frouxas, a amostragem offline do CMM é suficiente. Para peças de torneamento CNC de precisão em aplicações hidráulicas, médicas ou de segurança automotiva, a medição durante o processo é o padrão e não uma opção.
Q3: Você pode fornecer dados Cpk com a remessa?
R: Sim. Cada lote de torneamento de precisão é enviado com um relatório Cpk sobre diâmetros críticos — calculado a partir dos dados do medidor em processo e verificado na CMM. O relatório inclui as cartas de controle, o registro de desgaste da ferramenta e o registro de compensação térmica. Para peças torneadas de precisão CNC em indústrias regulamentadas, o relatório Cpk faz parte do pacote PPAP.
P4: Você pode fornecer feedback ao DFM sobre se minha peça precisa de medição durante o processo?
R: Sim. Envie o desenho com a tolerância, o tamanho do lote e o material. Nossa equipe de engenharia analisa o risco de desvio, confirmando se a tolerância e o comprimento do lote justificam a medição durante o processo ou se a amostragem offline do CMM é suficiente. Quando a tolerância for mais restrita do que o desvio, recomendamos o método de medição antes da cotação – e não após a falha do primeiro lote.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade