Produtos
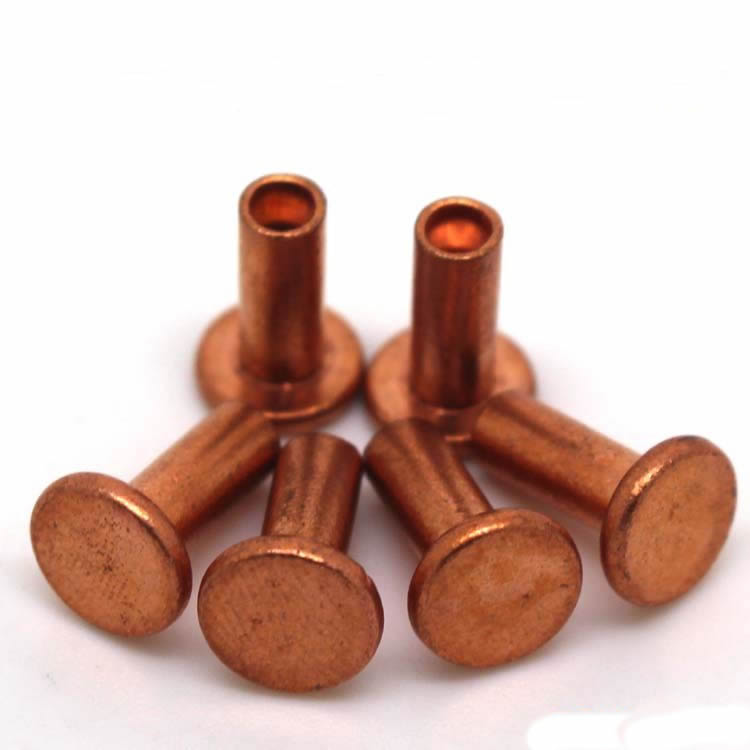
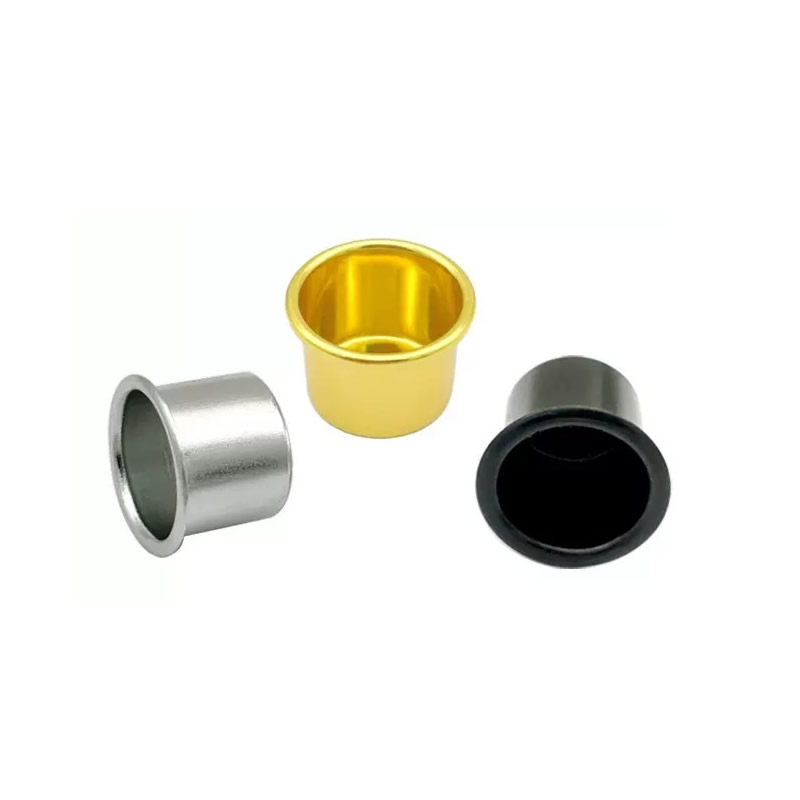
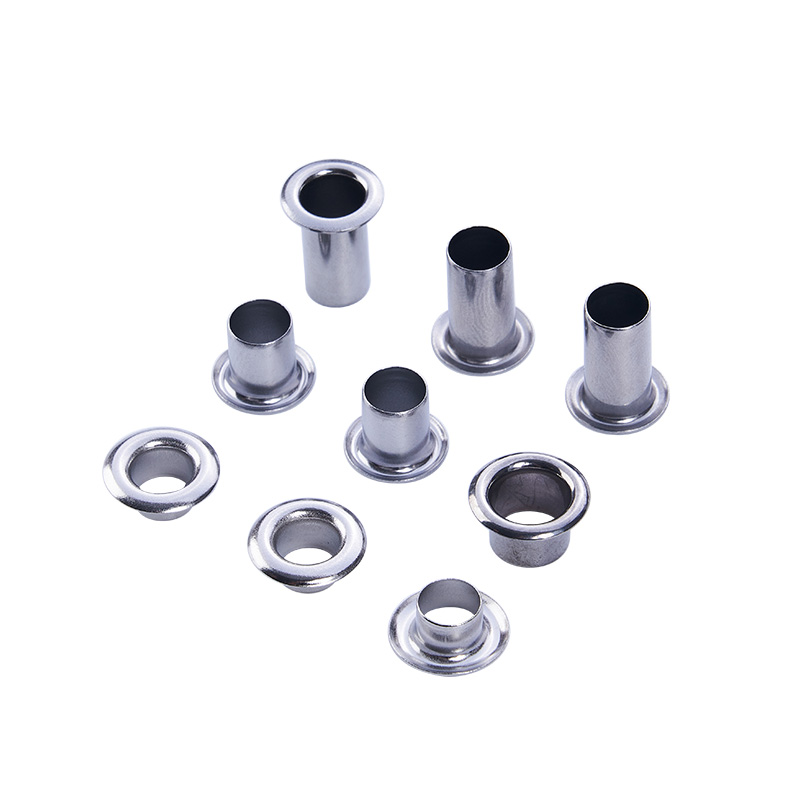
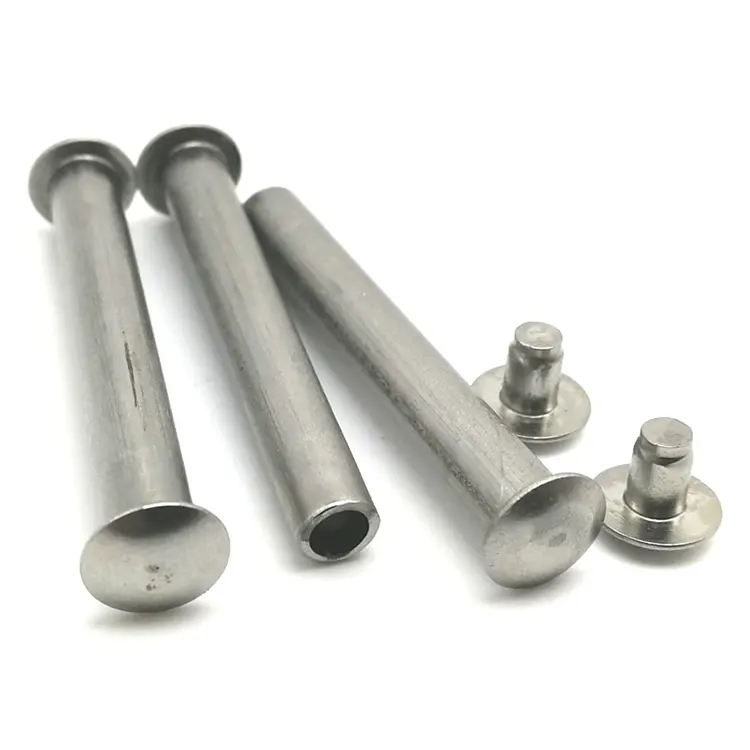
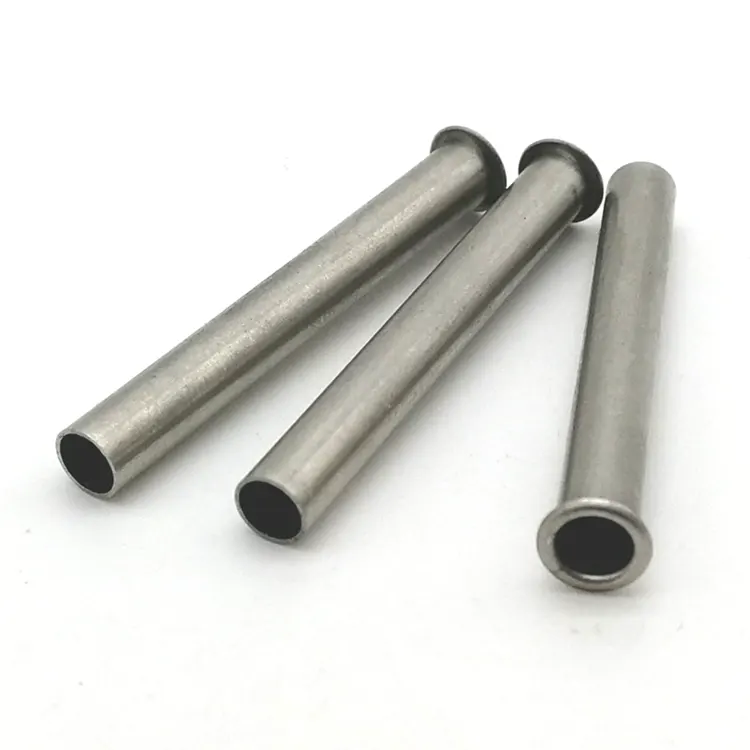
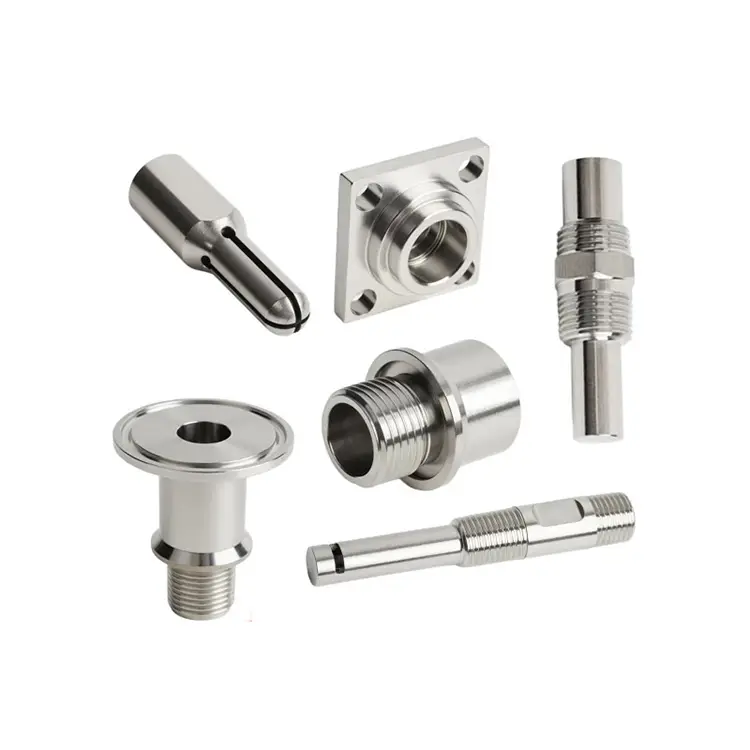
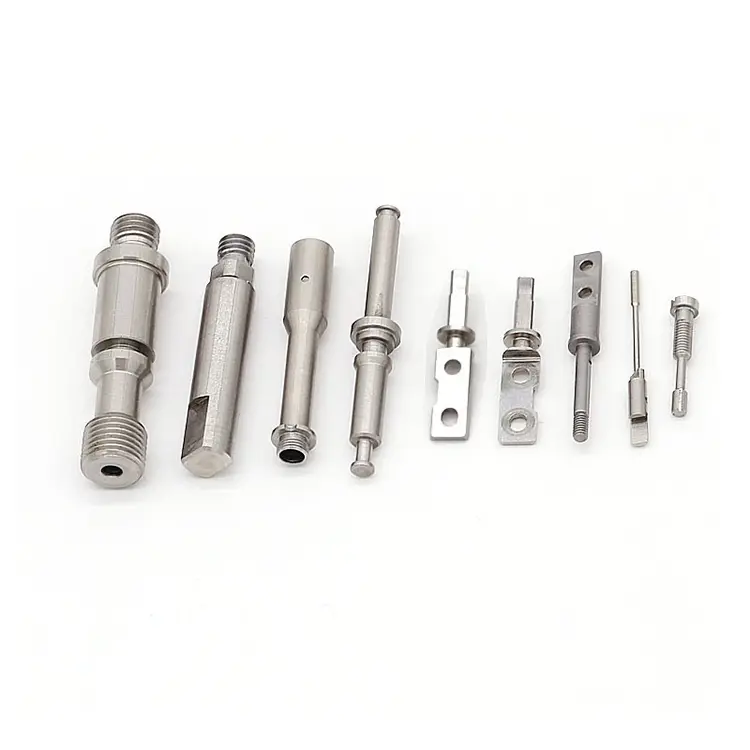
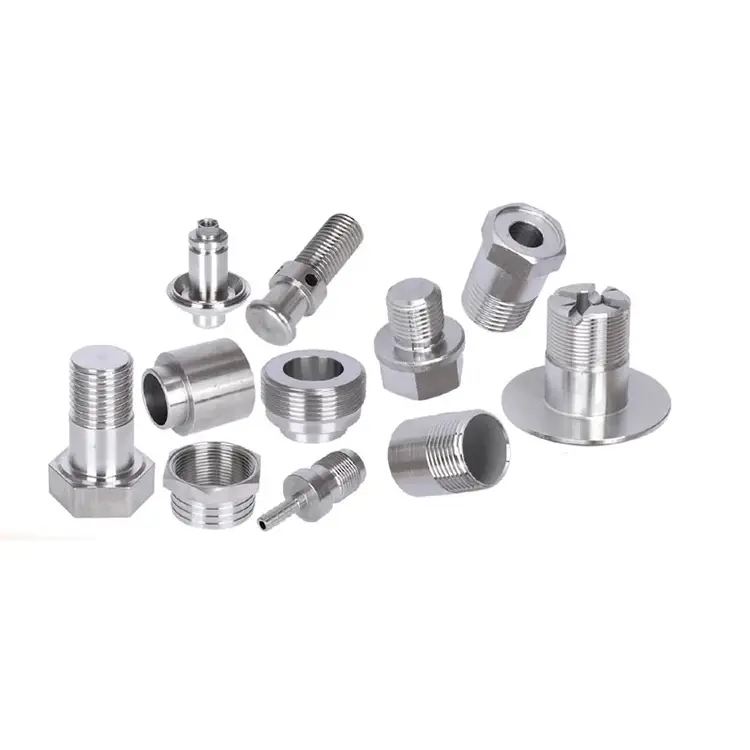
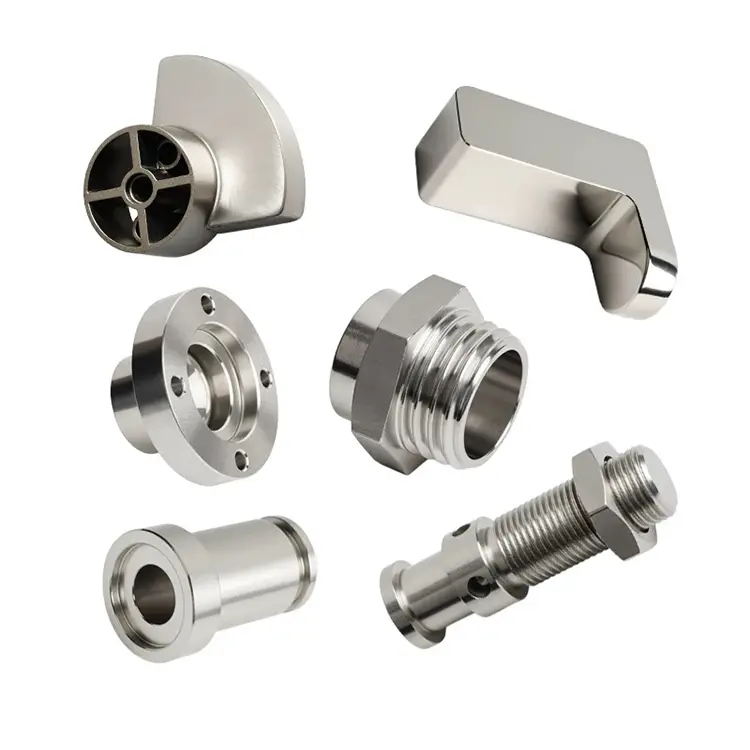
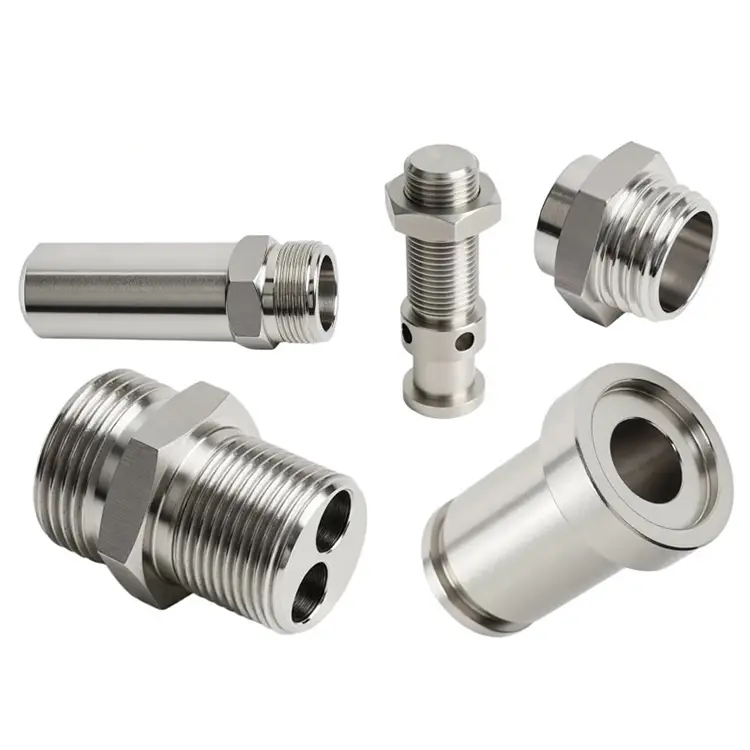
Peças torneadas CNC
A Nuote Metals fabrica peças torneadas CNC para uma ampla gama de indústrias - desde indústrias altamente regulamentadas que dependem da Nuote para obter peças consistentes e precisas até aquelas que exigem identificação de produto distinta e destacada. Todas as peças torneadas são de alta precisão e agradáveis com tratamento de superfície.
Enviar consulta
Descrição do produto
Peças torneadas CNC – O caminho mais rápido do estoque de barras até o componente acabado
A fresagem cria formas. O torneamento cria cilindros. E um número surpreendente de componentes de precisão – eixos, pinos, conectores, buchas, carretéis de válvulas – são cilíndricos. É por issoPeças torneadas CNCcontinuam a ser a forma mais económica e eficiente de os produzir.
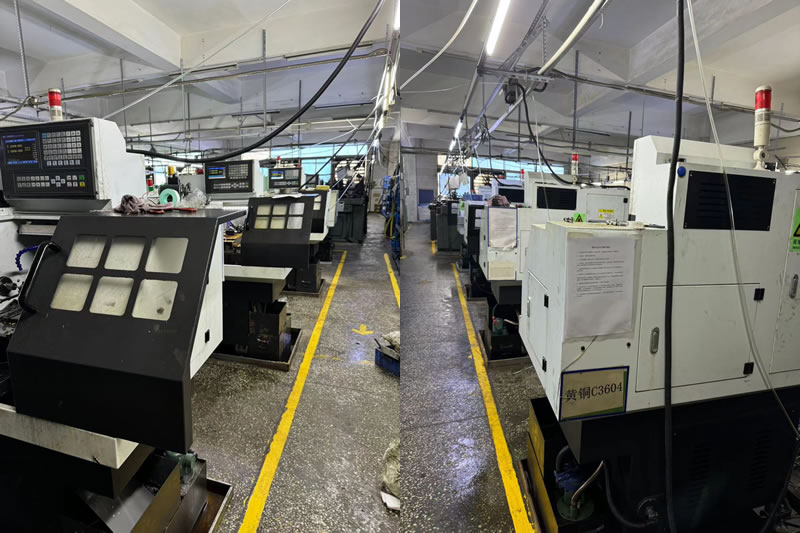
Na Nuote Metals, operamos 30 tornos alimentados por barra e mandrilado dedicados ao torneamento. Mas a velocidade por si só não é o objetivo. O objetivo é uma peça que atenda à tolerância, ao acabamento superficial e à integridade do material, lote após lote. Este artigo explica como pensamos em torneamento, onde ele se encaixa e o que esperar quando você nos envia um desenho.
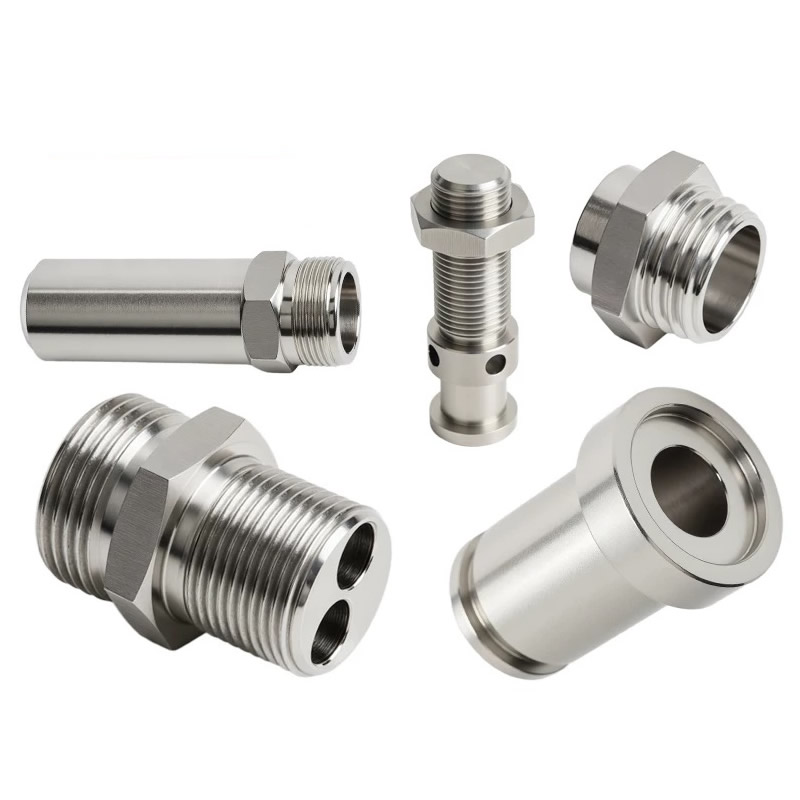
O que torna a mudança diferente – e mais rápida
O giro gira a peça de trabalho contra uma ferramenta de corte estacionária. O fresamento gira a ferramenta contra uma peça estacionária. Essa única diferença muda tudo sobre custo, velocidade e precisão.
Por que virar é mais rápido:
- Alimentação da barra:Para produção de alto volume, um alimentador de barras empurra o material para o fuso automaticamente – sem carregamento manual, sem tempo de inatividade entre as peças.
- Corte de ponto único:Uma ferramenta de torneamento envolve o material continuamente, removendo rapidamente grandes volumes de metal.
- Tolerâncias mais rigorosas nos diâmetros:O torneamento produz naturalmente recursos redondos com excelente concentricidade e acabamento superficial.
- Sem fixação complexa:Uma pinça ou mandril segura a barra; a peça cai quando concluída.
Onde virar vence:
- Eixos, pinos, parafusos, prisioneiros
- Conectores, adaptadores, acessórios
- Buchas, mangas, espaçadores
- Carretéis de válvulas, pistões, êmbolos
- Qualquer peça com eixo cilíndrico primário
Onde a fresagem vence:
- Formas prismáticas com faces planas, bolsões e contornos complexos
- Carcaças, suportes, coletores
- Peças onde a geometria primária não é rotacional
A maioria das peças torneadas precisa de algum fresamento secundário – furos transversais, planos, ranhuras. É por isso que operamos equipamentos de torneamento e fresamento e centros de torneamento-fresamento de 5 eixos para peças que precisam de ambos em uma única configuração.
Peças torneadas CNC típicas – Geometria e aplicações
Se a sua peça se enquadra em uma dessas descrições, o torneamento provavelmente é o processo certo:
Eixos e pinos– Motores, atuadores, cilindros hidráulicos. Materiais: 1045, 4140, 304, 17-4 PH.
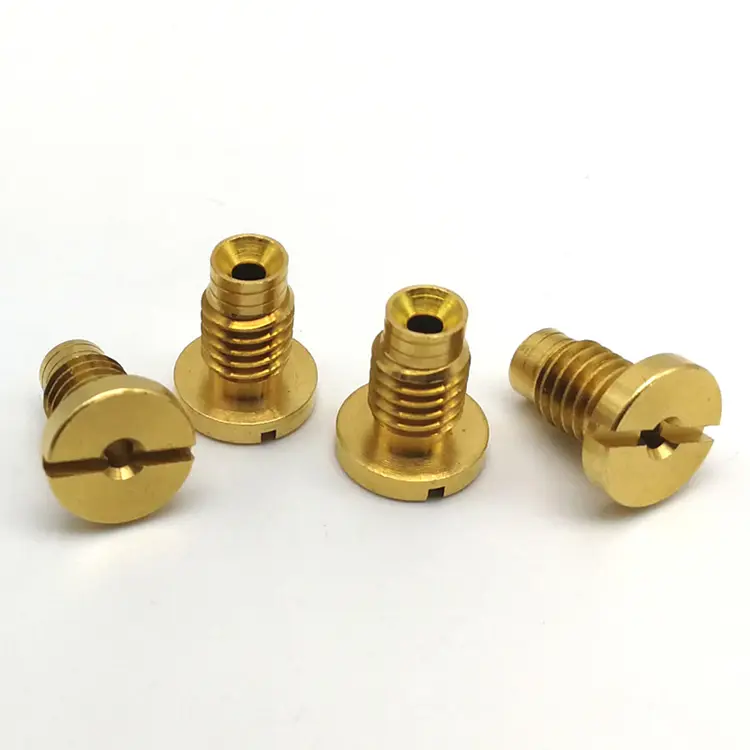
Conectores e adaptadores– Sistemas de fluidos, acessórios elétricos, linhas pneumáticas. Materiais: latão, cobre, inoxidável, alumínio.
Buchas e mangas– Rolamentos, superfícies de desgaste, guias de alinhamento. Materiais: bronze, latão, aço, PTFE.
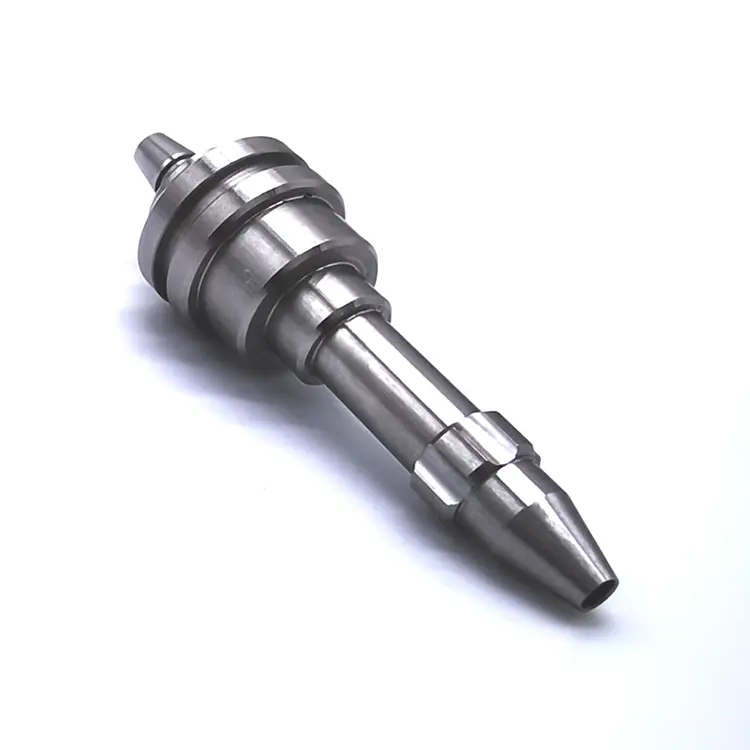
Componentes da válvula –Carretéis, hastes, assentos, êmbolos. Materiais: 4140, 17-4 PH, D2, inoxidável.
Fixadores e inserções– Pinos roscados, parafusos personalizados, inserções roscadas. Materiais: aço carbono, liga de aço, inoxidável.
Rolos e rodas– Transportadores, movimentação de materiais, equipamentos de impressão. Materiais: aço, alumínio, náilon, POM.
O que essas partes compartilham:Um eixo cilíndrico primário, uma necessidade de concentricidade e um requisito de diâmetro e acabamento superficial consistentes. Essas são exatamente as características que o torneamento oferece melhor.
Equipamento e Capacidade – Construídos para Eficiência Alimentada por Barra
A Nuote Metals opera um departamento de torneamento otimizado tanto para precisão de pequenos lotes quanto para produção de alto volume.
| Capacidade | Especificação |
|---|---|
| Diâmetro de giro | 2mm – 300mm |
| Comprimento de giro | Até 750mm |
| Tolerância | ±0,005 mm (padrão), ±0,002 mm (precisão) |
| Rugosidade Superficial | Ra 0,4 μm (padrão), Ra 0,2 μm (polido) |
| Capacidade de alimentação da barra | 2 mm – 80 mm de diâmetro |
| Velocidade do fuso | Até 6.000 rpm |
| Ferramentas ao vivo | Furos cruzados, planos e ranhuras em uma configuração |
Materiais que viramos regularmente:
- Aço carbono (1045, 1215, 12L14)
- Liga de aço (4140, 4340, 8620)
- Aço inoxidável (303, 304, 316, 17-4 PH)
- Alumínio (6061, 7075, 2024)
- Latão (C36000, C26000)
- Cobre (C11000, C10200)
- Plásticos (POM, PEEK, PTFE, náilon)
Capacidade de volume:Protótipo (1–50 peças), produção de baixo volume (50–5.000), produção de alto volume (5.000–500.000+).
Controle de qualidade – O que verificamos em cada peça torneada CNC
Virar é rápido, mas velocidade sem verificação é desperdício. Cada lote é produzido sob um sistema de qualidade documentado:
Verificação de material recebido:
- Certificados de teste de moinho para cada barra.
- Verificações internas de dureza e microestrutura.
Monitoramento em processo:
- Inspeção do primeiro artigo (FAI) para cada novo número de peça.
- Controle Estatístico de Processo (SPC) em diâmetros críticos.
- Monitoramento do desgaste da ferramenta e trocas programadas de ferramentas para evitar desvios.
Inspeção final:
- Inspeção CMM para geometrias complexas.
- Comparadores ópticos para verificação de roscas e perfis.
- Testadores de rugosidade superficial para validação de Ra.
- Relatório dimensional completo e certificado de material em cada remessa.
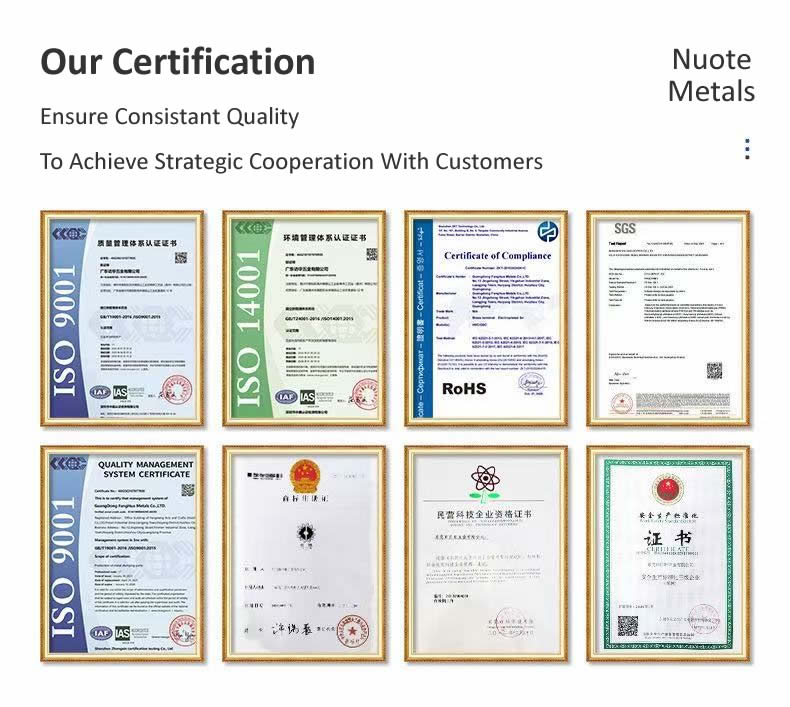
Certificações: ISO 9001:2015. Conformidade com RoHS e REACH disponível. Documentação PPAP mediante solicitação.
Um exemplo real – carretel de válvula inoxidável 17-4 PH
Um fabricante norte-americano de equipamentos hidráulicos precisava de um carretel de válvula inoxidável 17-4 PH com tolerância de diâmetro de 0,008 mm, concentricidade de 0,005 mm e 40–45 HRC após tratamento térmico. Seu fornecedor anterior não conseguia manter a concentricidade após o endurecimento – o carretel estava 0,02 mm fora do círculo.
O que fizemos de diferente:
- Usinei o carretel completo em um centro fresador-torneamento de 5 eixos - todos os diâmetros, ranhuras e furos transversais em uma única configuração.
- Utilizou ferramentas de CBN para o passe de acabamento final após tratamento térmico.
- Concentricidade verificada com Talyrond antes e depois do endurecimento.
- Enviamos 3.500 peças sem rejeições. O cliente eliminou a moagem secundária e reduziu o prazo de entrega em 10 dias.
Perguntas frequentes sobre peças torneadas CNC
Q1: Qual é a diferença entre torneamento CNC e fresamento CNC?
R: O torneamento CNC gira a peça de trabalho enquanto uma ferramenta estacionária a corta - melhor para peças cilíndricas. O fresamento CNC gira a ferramenta enquanto a peça permanece imóvel – melhor para peças prismáticas com faces planas e bolsões. MuitosPeças torneadas CNCtambém exigem fresamento secundário para furos transversais ou planos. A Nuote Metals opera ambos os tipos de equipamentos, além de centros de torneamento-fresamento de 5 eixos que combinam torneamento e fresamento em uma única configuração.
Q2: Quais tolerâncias você pode manter em peças torneadas?
R: Nossa tolerância padrão é de ± 0,005 mm, com capacidade de precisão de até ± 0,002 mm para diâmetros críticos. A concentricidade e a redondeza podem ser mantidas em 0,005 mm ou melhor. A tolerância alcançável depende do material, da relação comprimento/diâmetro da peça e do tipo de recurso. Para peças tratadas termicamente, recomendamos especificar tolerâncias após o tratamento térmico ou permitir a retificação. A Nuote Metals analisa cada desenho e fornece feedback do DFM antes de fazer um pedido.
Q3: Você pode transformar peças de barra com furos cruzados e roscas?
R: Sim. Nossos tornos são equipados com ferramentas motorizadas e alimentadores de barras, o que nos permite fazer furos transversais, fresar planos e cortar roscas na mesma configuração da operação de torneamento. Isso elimina operações secundárias, reduz o lead time e melhora a concentricidade entre os recursos. Para geometrias complexas, usamos centros de fresamento e torneamento de 5 eixos que usinam a peça completa em uma única configuração.
Hot Tags: Peças torneadas CNC,Peças torneadas CNC da China
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade