Produtos
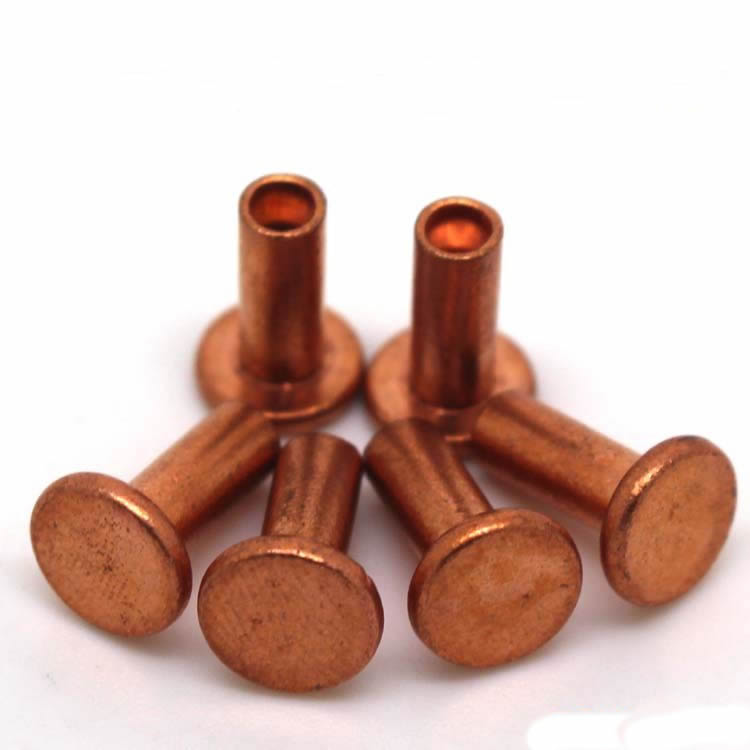
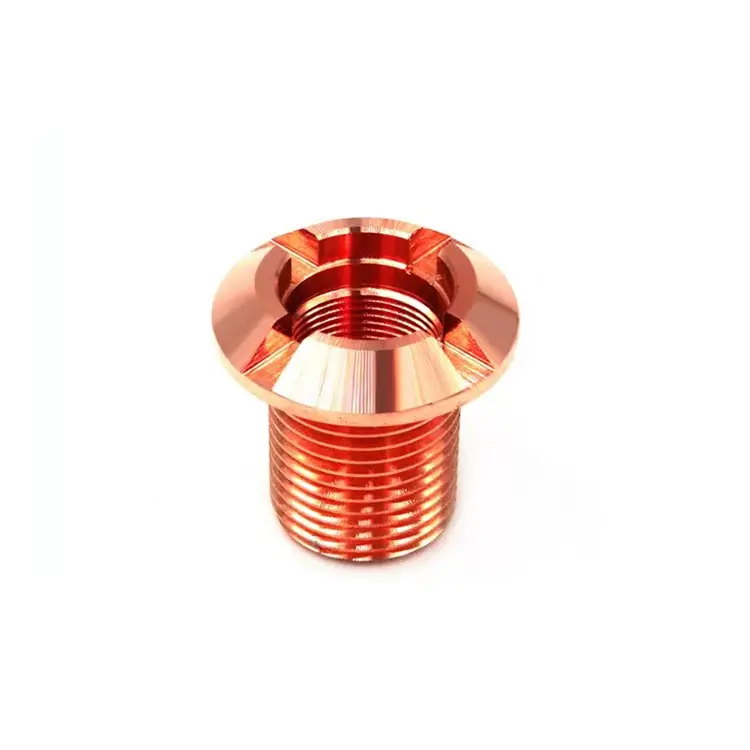
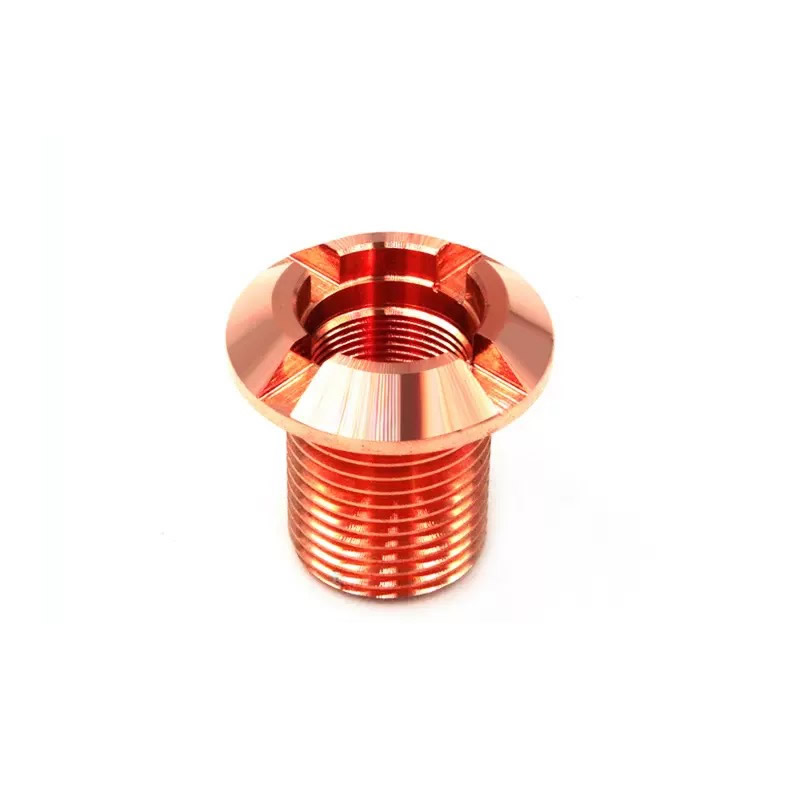
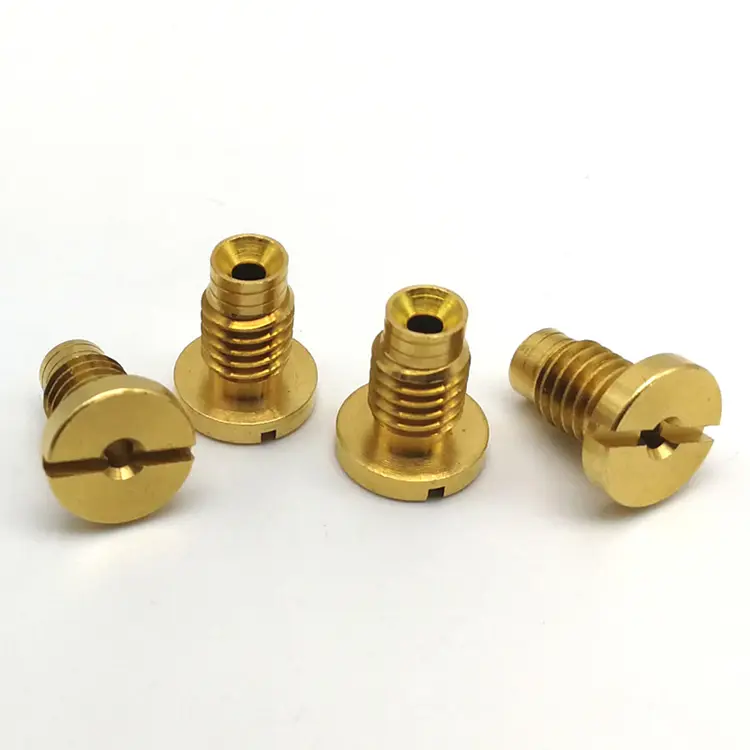
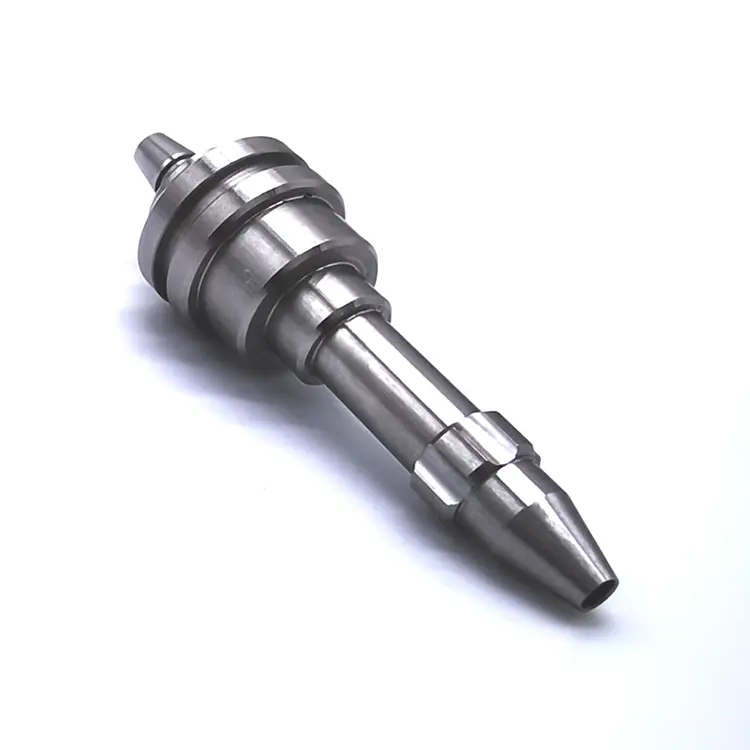
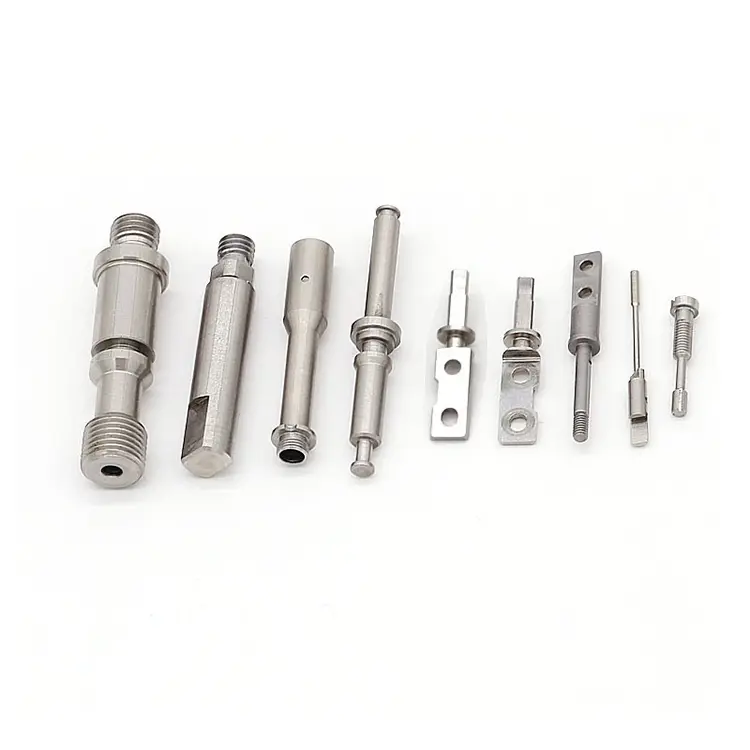
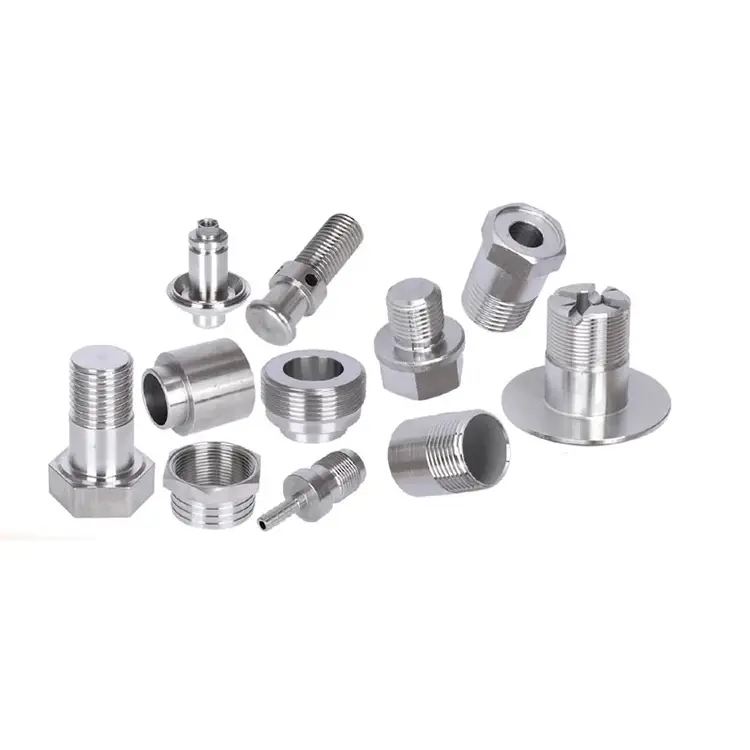
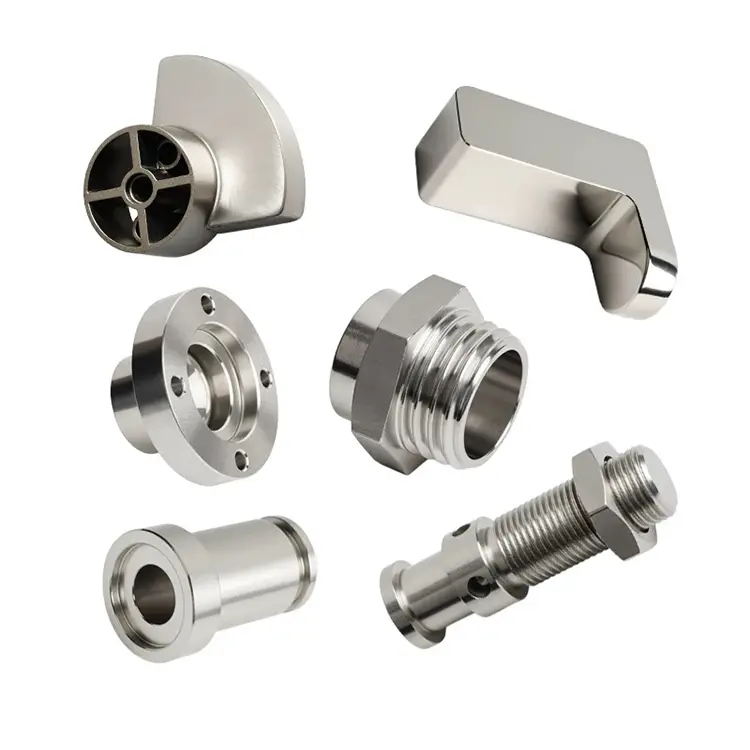
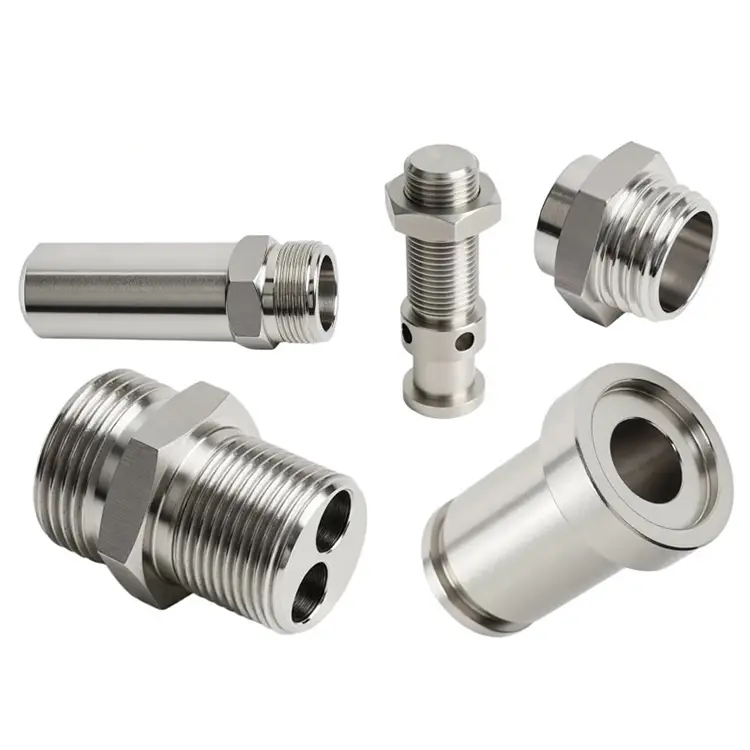
Peças para torneamento de cobre
A Nuote Metals tem mais de 10 anos de experiência na fabricação e fornecimento de componentes de torneamento especializados, e nosso equipamento de torneamento CNC é capaz de produzir peças de torneamento de cobre com medidas extremamente precisas para atender às suas necessidades mais detalhadas. Todas as peças de usinagem de cobre são fabricadas com as menores tolerâncias e atenderão até mesmo aos critérios mais rígidos.
Enviar consulta
Descrição do produto
O latão gira facilmente. O aço revida. O alumínio exige rebarbação. O cobre é diferente. É macio, pegajoso e propenso a manchas. Ele endurece rapidamente. Produz lascas longas e fibrosas que envolvem a ferramenta e arranham a superfície. E se você usinar com parâmetros padrão, obterá uma peça que parece aceitável, mas falha no teste de condutividade.
Nuote MetalsmáquinasPeças para torneamento de cobrepara aplicações onde a condutividade elétrica ou térmica não é um recurso – ela é a função completa. Conectores de barramento, componentes de blindagem de RF, vedações a vácuo, pinos de dissipador de calor. Se a sua peça precisar transportar corrente, dissipar calor ou manter um caminho de sinal não magnético, o cobre é o material. Mas somente se for usinado corretamente.
As quatro armadilhas do torneamento de cobre
1. Bordas manchadas e postiças.
O cobre é macio e dúctil, por isso tende a soldar na aresta de corte sob pressão. Isso forma uma aresta postiça (BUE) que se rompe de forma imprevisível, causando mau acabamento superficial, desvio dimensional e partículas incorporadas que aumentam a resistência de contato. Usamos pastilhas de metal duro polido não revestidas com inclinação altamente positiva – ferramentas revestidas aumentam o atrito e pioram o BUE no cobre. As velocidades de corte são mantidas altas, os avanços moderados e a refrigeração direcionada precisamente para a aresta.
2. Rebarbas que destroem a condutividade.
As rebarbas de cobre são dúcteis e aderem à peça. Uma rebarba na superfície de contato do barramento cria um ponto de alta resistência. Uma rebarba em uma cavidade de RF altera o comportamento do sinal. A rebarbação padrão perde as bordas internas. Usamos taxas de alimentação controladas para minimizar a formação de rebarbas na fonte e, em seguida, rebarbação térmica ou acabamento de fluxo abrasivo para características internas. Para superfícies elétricas críticas, inspecionamos com um perfilador antes de estanhar ou galvanizar.
3. Endurecimento durante a usinagem.
O cobre endurece rapidamente. Se a ferramenta esfregar em vez de cortar, a superfície endurece, a próxima passagem fica cega mais rapidamente e a peça pode ficar muito dura para moldagem ou dobra subsequente. Programamos velocidades de corte acima do limite de endurecimento e usamos geometria nítida e positiva para cortar de forma limpa. Para C10200 (OFHC), recozimos entre passes de desbaste e acabamento quando necessário.
4. Oxidação entre operações.
O cobre oxida rapidamente quando exposto ao ar – especialmente após a usinagem, quando metal fresco é exposto. Os filmes de óxido aumentam a resistência de contato e interferem na soldagem, estanhamento ou revestimento. Lavamos e secamos as peças imediatamente após a usinagem e as armazenamos em armários purgados com nitrogênio. Para peças que serão prateadas ou estanhadas, programamos o acabamento em até 24 horas após a usinagem.
Classes de cobre que usinamos – e por que elas são importantes
| Nota | Pureza | Condutividade | Característica Chave | Aplicação Típica |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9% | 58MS/m | Uso geral, bom equilíbrio | Barramentos, terminais, dissipadores de calor |
| C10200 (OFHC) | ≥99,99% | 59MS/m | Isento de oxigênio, sem fragilização | Selos a vácuo, eletrônicos de alta temperatura |
| C10100 (OFE) | ≥99,99% | 59MS/m | Extremamente baixo oxigênio, maior ductilidade | Eletrônica crítica, criogênica |
| C14500 (Telúrio) | ≥99,5% | 50MS/m | Usinabilidade melhorada por Te | Conectores torneados de alta velocidade |
| C17510 (Berílio) | – | 45MS/m | Alta resistência, boa condutividade | Molas, contatos de alta corrente |
Uma observação sobre C11000 vs. C10200: C11000 é o cobre elétrico padrão. Ele contém aproximadamente 0,04% de oxigênio, o que é adequado para a maioria dos barramentos e terminais. O C10200 não contém oxigênio – ele resiste à fragilização por hidrogênio durante soldagem, brasagem ou serviço em alta temperatura. Para vedações a vácuo ou peças criogênicas, escolha C10200 ou C10100. A Nuote Metals estoca todos os três e pode aconselhar com base em sua aplicação.
Nossa linha de torneamento de cobre – construída para condutividade e integridade de superfície
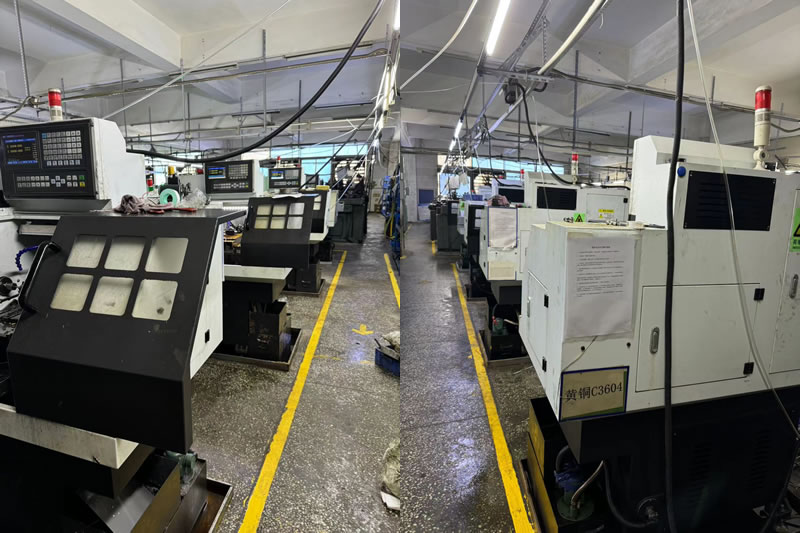
A Nuote Metals opera uma célula de torneamento de cobre dedicada, isolada de nossas linhas de aço, aço inoxidável e alumínio. A contaminação cruzada é inimiga da condutividade. Um único chip de aço embutido em um barramento de cobre torna-se um ponto quente.
Controle de equipamentos e processos:
8 tornos CNCdedicado ao cobre e ligas de cobre, capacidade de barra de 2mm a 60mm.
Metal duro sem revestimento e polidoinserções reservadas apenas para cobre – sem uso cruzado com outros materiais.
Líquido refrigerante de alta pressão(70 bar) direcionado à aresta de corte para quebrar cavacos e evitar manchas.
Estanhagem e prateação próprias– controlamos o processo desde a peça usinada até a superfície acabada e soldável.
Verificação de condutividade:cada lote testado com um medidor de teste Sigma para confirmar ≥58 MS/m para C11000.
Capacidade de volume:
Protótipo:1–50 peças, centros de torneamento-fresamento de 5 eixos.
Produção:50–200.000 peças, tornos alimentados por barras com carregadores automáticos e medição em processo.
Por que isso é importante: O torneamento de cobre requer ferramentas, refrigeração e manuseio projetados especificamente para materiais macios, condutores e sensíveis ao oxigênio. Nossa célula dedicada é a razão pela qual podemos manter tolerâncias de ±0,005 mm em um conector de barramento e fornecer uma superfície que passa nos testes de condutividade após o revestimento de prata.
Um exemplo real – Conector de barramento C11000 para estação de carregamento de EV
Um fabricante europeu de carregamento de veículos elétricos precisava de um conector de barramento C11000 com tolerância de furo de 0,01 mm, acabamento superficial Ra 0,8 μm e revestimento prateado que passasse em um teste de névoa salina de 24 horas. Seu fornecedor anterior fornecia peças com partículas de cobre incorporadas que causavam falhas de resistência após o revestimento.
O que fizemos de diferente:
- Pastilhas de metal duro polido não revestidas usadas para evitar arestas postiças e partículas incrustadas.
- Mudou para acabamento de fluxo abrasivo para o furo interno – removendo rebarbas que as ferramentas manuais não perceberam.
- Limpeza superficial verificada com um teste de sulfato de cobre antes do revestimento de prata.
- Foram enviadas 8.000 peças com zero falhas de resistência. O cliente eliminou a inspeção de entrada quanto à resistência de contato.
Perguntas frequentes sobre peças para torneamento de cobre
Q1: Qual é o melhor tipo de cobre para barramentos e conectores elétricos?
R: C11000 (ETP) é a escolha padrão para a maioria dos barramentos, terminais e conectores. Oferece condutividade de 58 MS/m, boa usinabilidade e é econômico. Para vedações a vácuo, peças criogênicas ou aplicações que envolvem soldagem ou brasagem, escolha C10200 (OFHC) ou C10100 (OFE) — eles são isentos de oxigênio e resistem à fragilização por hidrogênio. Para torneamento de alta velocidade onde a usinabilidade é a prioridade, o C14500 (cobre Telúrio) usina mais rápido, mas tem uma condutividade ligeiramente inferior (50 MS/m). A Nuote Metals estoca todos os tipos e pode aconselhar com base em suas necessidades.
Q2: Como você evita rebarbas nas peças giratórias de cobre?
R: As rebarbas de cobre são dúcteis e difíceis de remover completamente com ferramentas manuais. A prevenção começa com a geometria da ferramenta: usamos inclinação altamente positiva, pastilhas polidas sem revestimento e taxas de avanço programadas que cisalham o material de forma limpa. Para furos cruzados e características internas, aplicamos acabamento de fluxo abrasivo ou rebarbação térmica. Para peças que serão prateadas ou estanhadas, inspecionamos com perfilador antes do acabamento – pois o chapeamento não esconde rebarbas; isso os amplifica.
Q3: Você pode usinar cobre sem oxigênio sem contaminação?
R: Sim. Usinamos C10200 e C10100 em tornos dedicados com ferramentas de metal duro não revestidas reservadas apenas para cobre. Nenhum chip de aço, alumínio ou latão entra na célula de cobre. Lavamos as peças imediatamente após a usinagem, armazenamos em gabinetes purgados com nitrogênio e agendamos o estanhamento ou galvanização dentro de 24 horas. Para peças críticas de vácuo ou criogênicas, fornecemos certificados de conteúdo de oxigênio e relatórios de testes de condutividade em cada remessa.
Hot Tags: Peças de torneamento de cobre, peças de torneamento da China
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade