Produtos
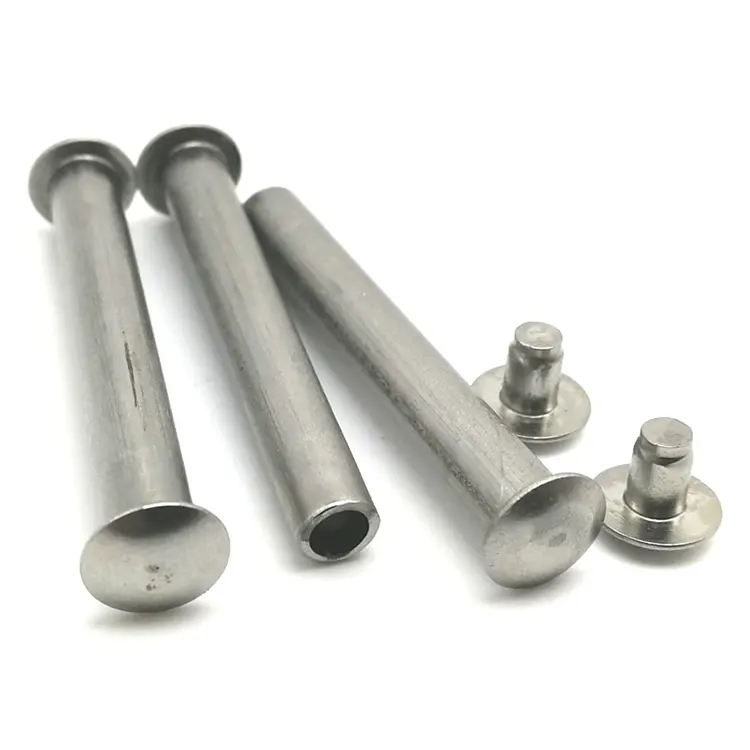
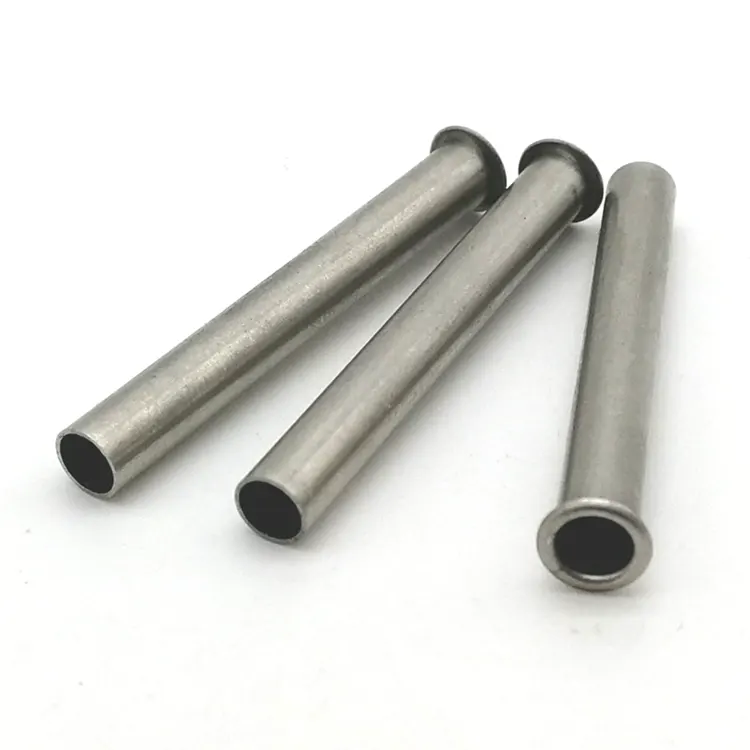
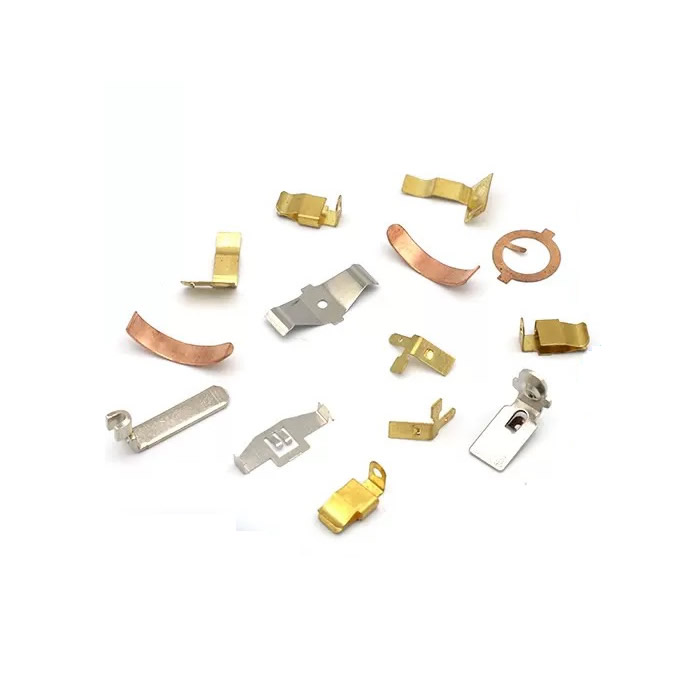
Prensagens de metal de precisão
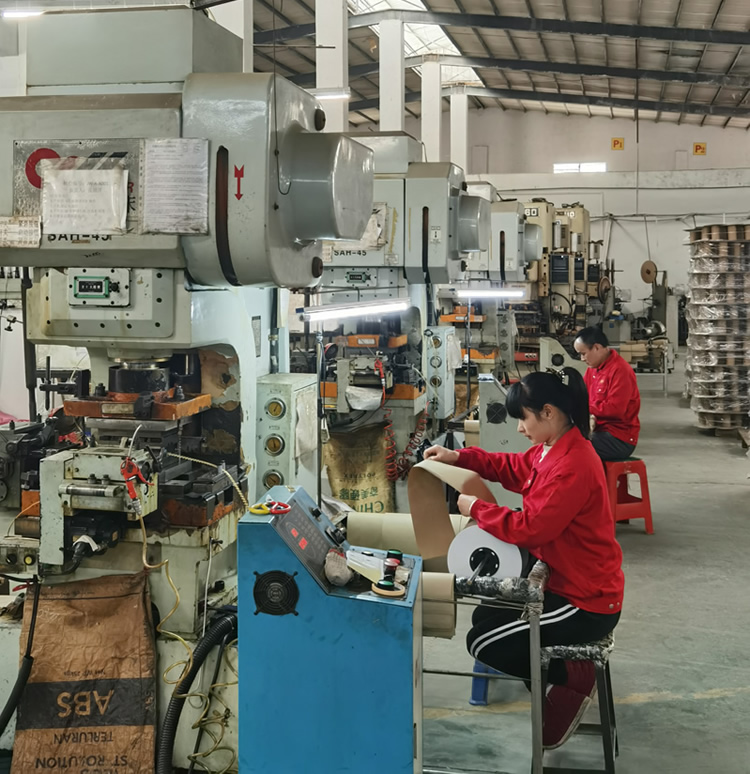
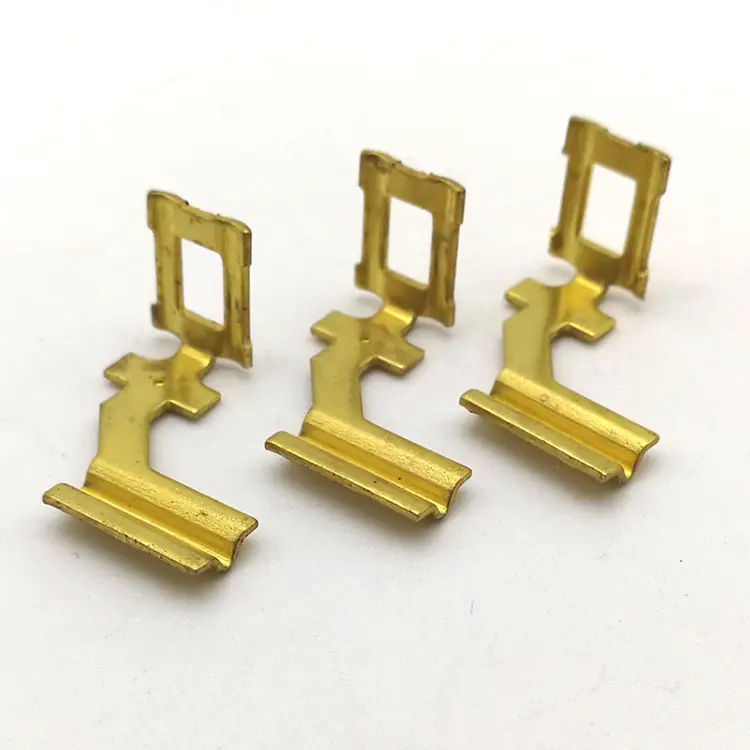
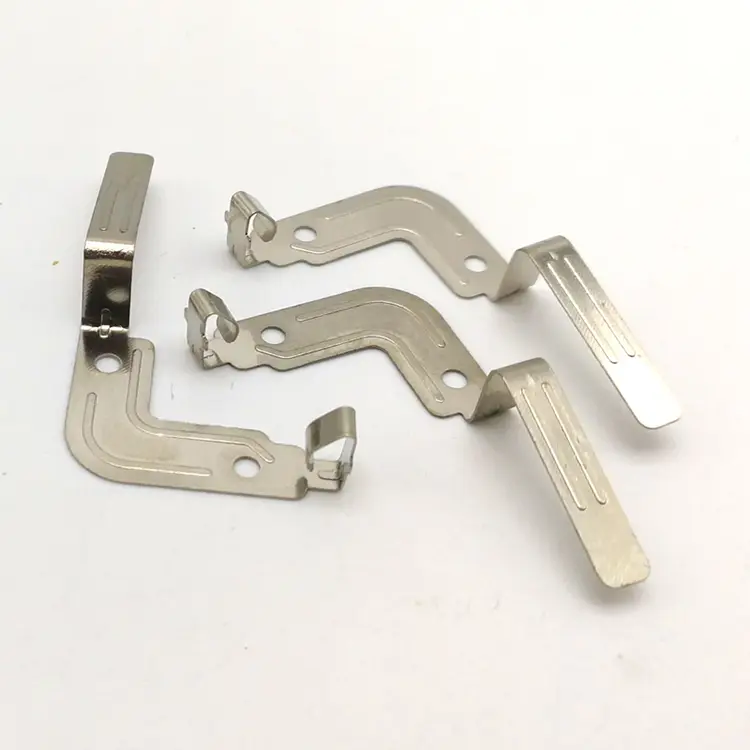
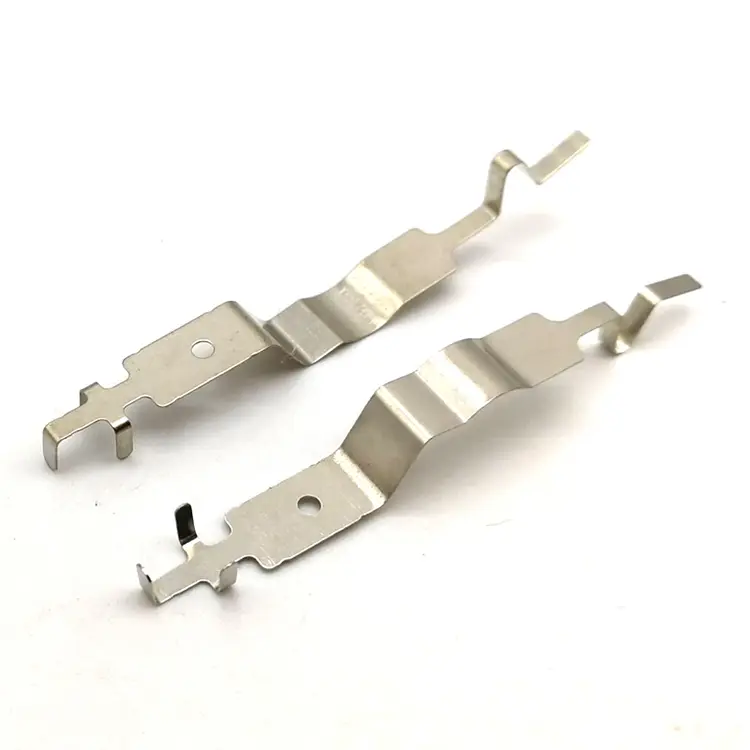
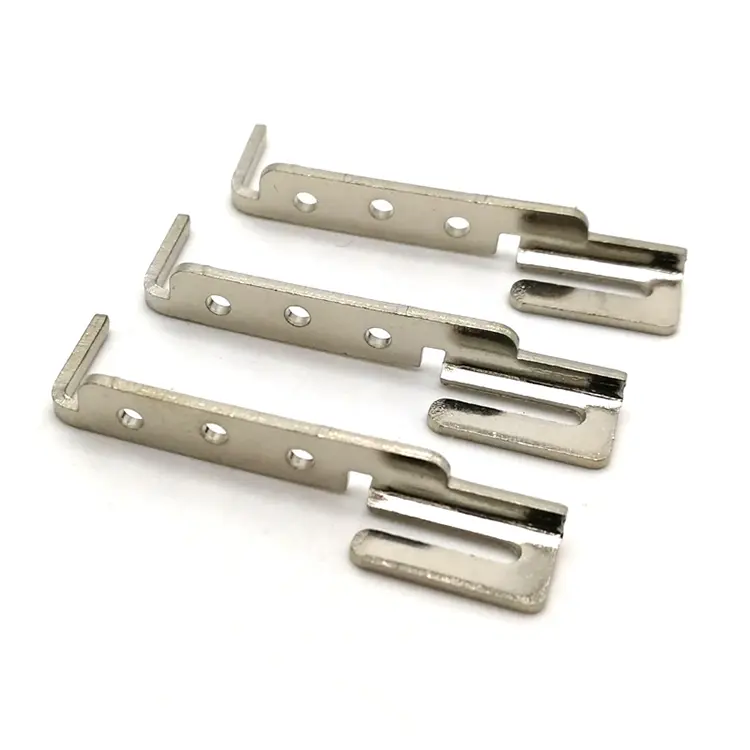
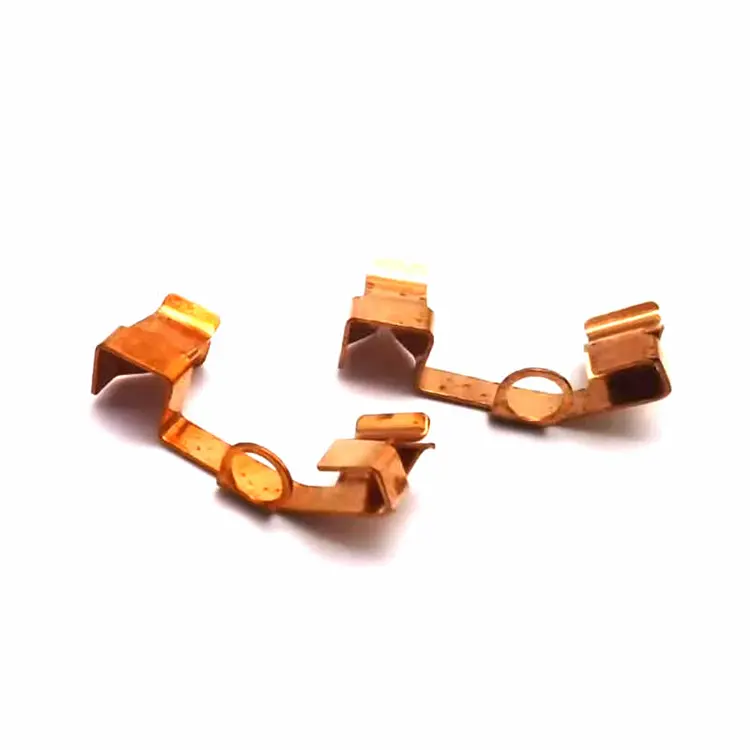
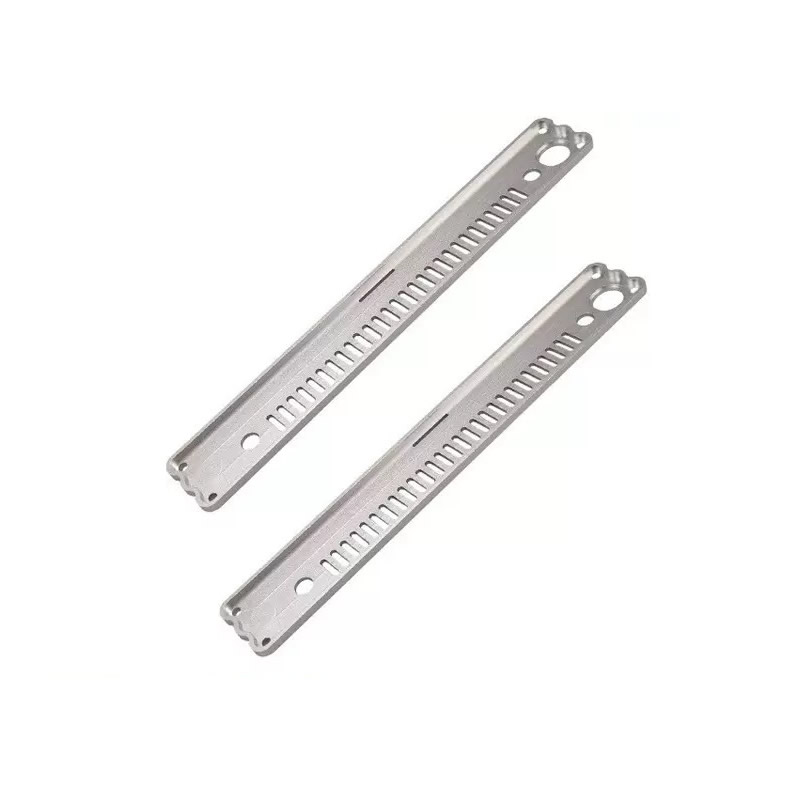
Nuote Metals é um fabricante com sede na China de prensagens de metal de precisão para clientes automotivos, eletrônicos e industriais. Produzimos suportes estampados, contatos, terminais, blindagens e peças estruturais em aço, inoxidável, alumínio, latão e cobre. Matrizes progressivas e de estação única, ferramental interno, documentação PPAP. Mais de 20 anos de experiência em exportação. Amostras grátis para projetos qualificados.
Enviar consulta
Descrição do produto
Prensagens de metal de precisão – onde o custo é criado antes da prensagem
Uma prensagem não é avaliada pelo tempo de prensagem. O preço é determinado pela matriz e pelo layout da tira. Dois fornecedores podem operar o mesmo suporte inoxidável de 1 mm na mesma prensa de tonelagem e cotar preços unitários 40% diferentes – porque um layout de tira usa 62% da largura da bobina e o outro usa 48%. A prensa funciona na mesma velocidade. A conta de material não é a mesma.
Prensagens de metal de precisão são componentes formados cortados e moldados a partir de bobinas ou folhas por uma matriz. A matriz determina a geometria. O layout da tira determina a utilização do material. A prensa determina a taxa do ciclo. Um comprador que avalia apenas a tonelagem da prensa e o preço unitário está perdendo as duas variáveis que controlam o custo: rebarbas, planicidade e repetibilidade.
Na Nuote Metals, fabricamosprensagens de metal de precisãocom ferramentas e layout de tiras como as principais decisões de custo e qualidade. Este artigo explica como é o preço de uma prensagem, de onde vêm as rebarbas e o retorno elástico e o que verificar antes de aprovar um primeiro artigo.
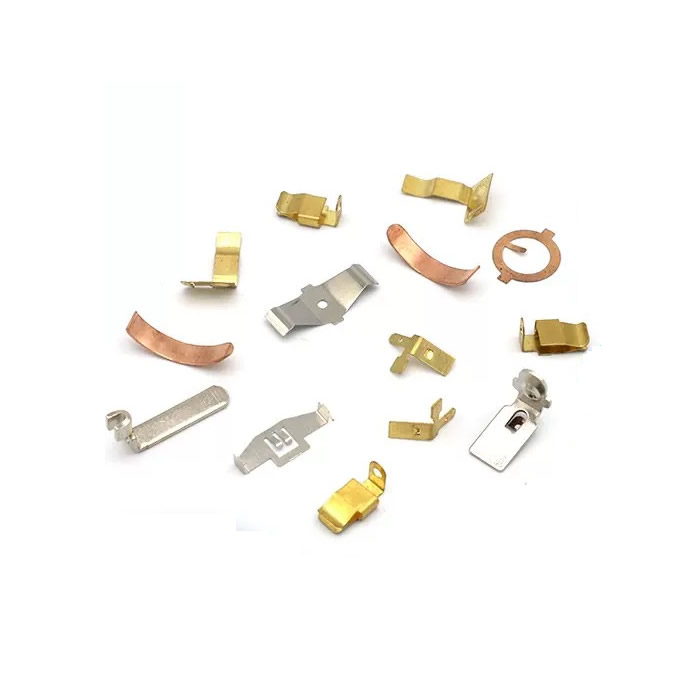
O processo de prensagem – O que é o controle do layout da matriz e da tira
A prensagem começa como uma tira plana. A matriz executa uma ou mais operações: estampagem, perfuração, dobra, conformação, trefilação ou cunhagem. Em uma matriz progressiva, a tira avança um passo por curso – cada estação executa uma operação até que a peça esteja completa.
O dado controla:
- Geometria – posição do furo, raio de curvatura, altura da forma.
- Direção da rebarba – a aresta de corte apresenta rollover e rebarba; o dado determina de que lado.
- Planicidade – a flexão e a conformação introduzem tensões que distorcem a peça após a ejeção.
O layout da faixa controla:
- Aproveitamento de material – quanto da bobina vira parte e quanto vira sucata.
- Largura do passo e da ponte – a distância entre as peças e o material deixado entre elas.
- Projeto do transportador – como a peça é suportada à medida que se move pela matriz.
Para prensagens de metal de precisão, o layout da tira costuma ser a maior alavanca de custos. Um layout que melhora a utilização do material de 48% para 62% reduz o custo do material em 22% — sem alterar a prensa, o material da matriz ou o tempo de ciclo.
Como é o preço de uma prensagem – Ferramentas, material e volume
| Elemento de custo | O que cobre | Como isso muda com o volume |
|---|---|---|
| Ferramentas | Projeto de matriz, usinagem, teste | Fixo – amortizado em todo o pedido |
| Material | Custo da bobina × utilização da tira | Proporcional – a sucata é paga, mas não enviada |
| Tempo de imprensa | Tonelagem × taxa de ciclo | Proporcional – menor com matrizes progressivas |
| Operações secundárias | Rebarbação, rosqueamento, chapeamento | Proporcional – pode ser eliminado por operações internas |
| Inspeção | Primeiro artigo, em andamento, final | Fixo + proporcional |
O ferramental é um custo fixo.Para 5.000 peças, o ferramental pode dominar o preço unitário. Para 500.000 peças, torna-se insignificante. O volume de equilíbrio depende da complexidade da peça – colchetes simples podem justificar ferramentas de 10.000 peças; matrizes progressivas complexas podem exigir 100.000.
Utilização de materiaisé o custo oculto. Um layout de tira que deixa pontes largas e transportadores grandes consome mais bobina por peça. A sucata é paga pelo preço da bobina e vendida pelo preço da sucata – a diferença é perdida. Paraprensagens de metal de precisãoem aço inoxidável ou cobre, o material pode custar 50–70% do custo unitário. A otimização do layout da faixa não é opcional.
Operações secundáriasadicione custo e manuseio. Uma peça que requer rebarbação manual após a prensagem custa mais do que uma peça cuja rebarba é controlada na matriz. Rosqueamento interno, rebarbação interna e inspeção interna reduzem o manuseio e melhoram a consistência.
Rebarba, Planicidade e Springback – Os Três Defeitos Prementes
Rebarbaé a aresta deixada quando a matriz corta o material. Não pode ser eliminado – apenas controlado. A altura da rebarba depende da folga da matriz, da nitidez da ferramenta e da espessura do material. Para prensagens de metal de precisão, a rebarba é especificada por altura e direção. Uma rebarba na superfície de contato aumenta a resistência; uma rebarba na borda deslizante causa desgaste.
Planicidademuda após a ejeção. A flexão e a conformação introduzem tensão residual. A peça fica plana na matriz e deforma após ser liberada. Controlamos o nivelamento por recozimento com alívio de tensão, ajustando a matriz ou cunhando a peça plana em uma estação final.
Primavera de voltaé a recuperação elástica do material após a flexão. O ângulo de dobra na matriz não é o ângulo de dobra na peça. Para aço de alta resistência e inoxidável, o retorno elástico pode ser de 2–5°. Compensamos dobrando demais a matriz – o ângulo da matriz é mais agudo que o ângulo da peça e o material retorna ao ângulo especificado.
Matriz progressiva vs. estação única – que se adapta ao seu volume
| Fator | Dado Progressivo | Matriz de Estação Única |
|---|---|---|
| Volume | Mais de 50.000 peças | 1.000–50.000 peças |
| Custo de ferramentas | Superior – múltiplas estações | Inferior – uma operação |
| Tempo de ciclo | Mais rápido – peça completa por golpe | Mais lento – múltiplas passagens |
| Complexidade da peça | Alto – dobrar, perfurar, bater em uma matriz | Baixo – simples espaço em branco ou dobra |
| Mudança | Mais longo – a morte é pesada | Mais curto – dado mais leve |
| Melhor para | Prensagens de metal de precisão de alto volume | Protótipos, baixo volume, peças simples |
Um dado progressivojustifica-se quando o volume amortiza o ferramental e a complexidade da peça exige múltiplas operações. Uma matriz de estação única é melhor para protótipos e de baixo volume – onde o custo do ferramental domina e a peça é simples.
Um exemplo real – mola de contato inoxidável de 0,8 mm
Um fabricante alemão de eletrônicos precisava de uma mola de contato inoxidável de 0,8 mm com limite de rebarba de 0,05 mm, planicidade de 0,1 mm e ângulo de curvatura de 90° ±1°. Seu fornecedor anterior usava um layout de tira com 52% de utilização de material e rebarbava as peças manualmente – a altura da rebarba variava de 0,03 mm a 0,08 mm.
O que fizemos de diferente:
- Redesenhei o layout das tiras para 68% de utilização de material – consumo reduzido de bobinas por peça.
- Usei uma matriz progressiva com cunhagem interna - direção de rebarba controlada e planicidade na matriz, não depois.
- Retorno elástico compensado por flexão excessiva a 92° – a peça retornou a 90° ±0,5°.
- Altura e planicidade da rebarba verificada com comparador óptico a cada 500 peças.
- Enviamos 800.000 peças sem rejeições de rebarbas. O cliente eliminou a rebarbação manual e reduziu o custo do material em 18%.
Isso é o queprensagens de metal de precisãodeve entregar: não apenas uma peça que atenda ao desenho, mas uma peça cujo custo e consistência sejam projetados no layout da tira e na matriz.
Perguntas frequentes
Q1: Quais tolerâncias você pode manter em prensagens de metal de precisão?
R: As tolerâncias típicas são ± 0,05 mm na posição do furo e localização da dobra, ± 0,1 mm na altura do formulário e ± 0,02 mm na espessura da cunhagem. A altura da rebarba é controlada para 0,05 mm ou melhor. A planicidade depende do tamanho da peça e do material – 0,1 mm é possível para suportes pequenos; peças maiores podem exigir recozimento para alívio de tensão. Paraprensagens de metal de precisão, a tolerância é uma função da qualidade da matriz, da estabilidade da prensa e da consistência do material – e não apenas da tonelagem da prensa.
Q2: Você pode produzir prensagens com rosqueamento e rebarbação na matriz?
R: Sim. As matrizes progressivas podem incluir estações de rosqueamento, estações de rebarbação e estações de cunhagem – eliminando operações secundárias e manuseio. O rosqueamento interno da matriz requer um transportador de tira confiável e uma unidade de rosqueamento sincronizada com o curso da prensa. A rebarbação na matriz é realizada cunhando ou raspando a borda cortada. Para prensagens de metal de precisão com furos roscados ou limites rígidos de rebarbas, as operações na matriz melhoram a consistência e reduzem o custo unitário.
Q3: Que documentação vem com um pedido urgente?
R: Cada pedido inclui um relatório de inspeção do primeiro artigo, certificados de materiais e um relatório dimensional com valores reais medidos em características críticas. Para clientes automotivos e regulamentados, fornecemos documentação PPAP, incluindo fluxo de processo, PFMEA, plano de controle e estudos de capacidade. Se o seu fornecedor de prensas de metal de precisão não puder fornecer o PPAP ou um relatório do primeiro artigo, você mesmo estará assumindo o risco de qualidade. A Nuote Metals fornece documentação completa sob nosso sistema ISO 9001:2015.
Hot Tags: Prensagens de metal de precisão,Prensagem de precisão da China
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade