Produtos
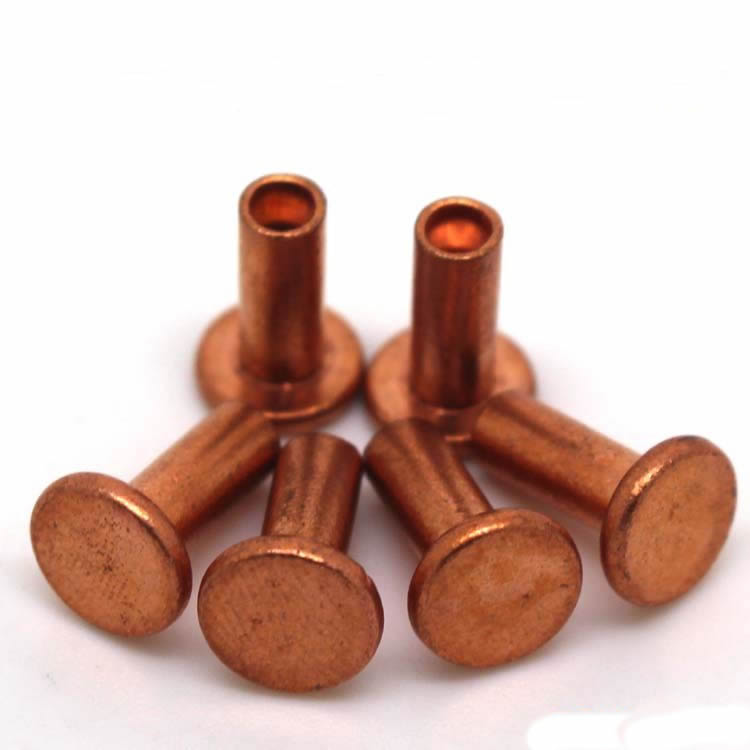
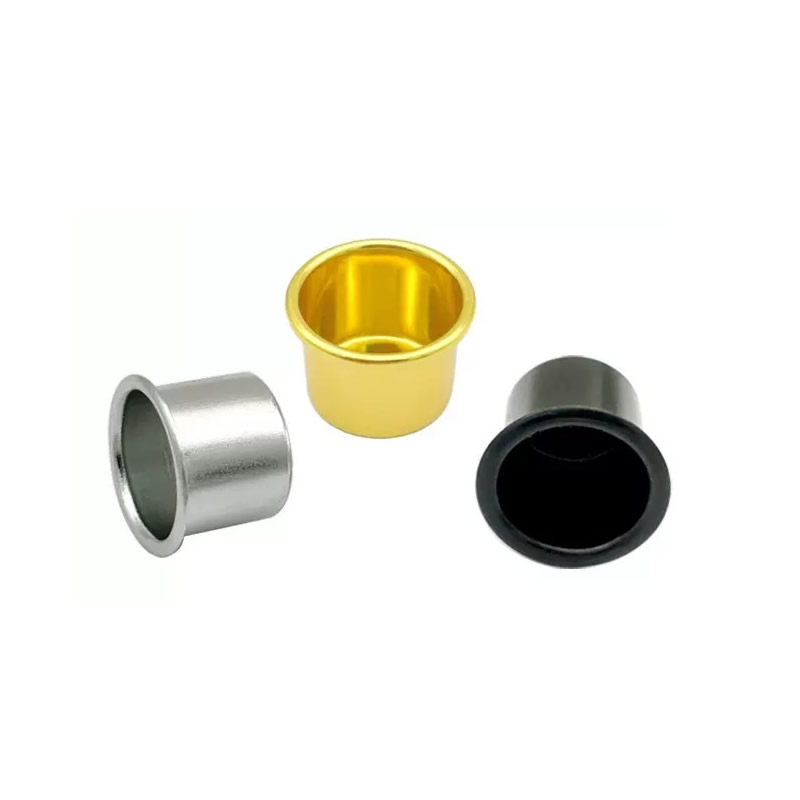
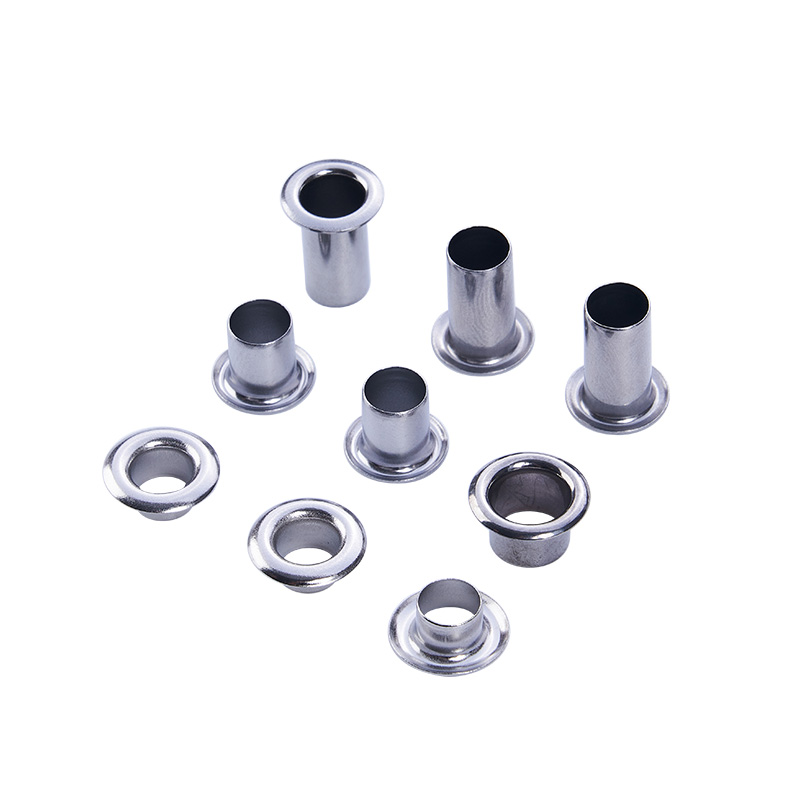
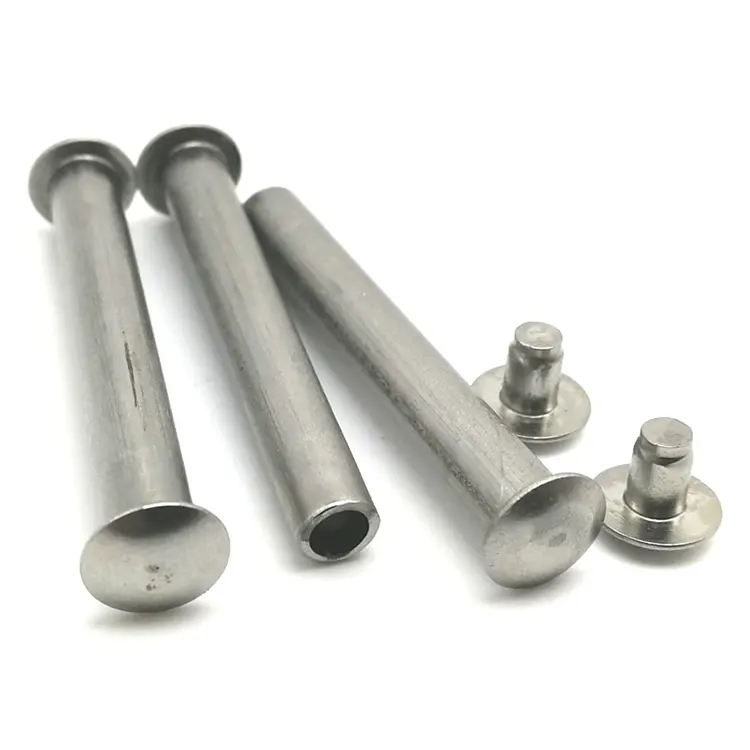
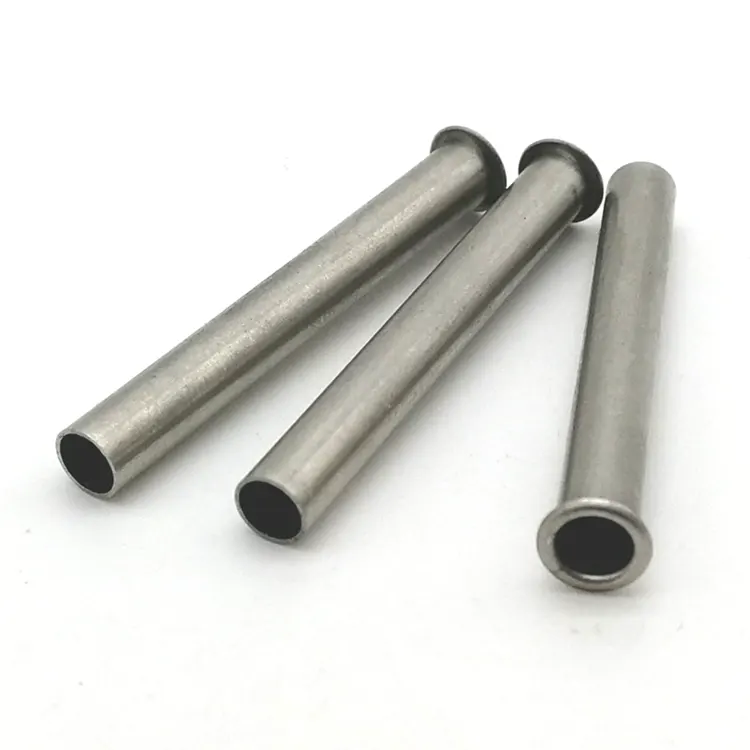
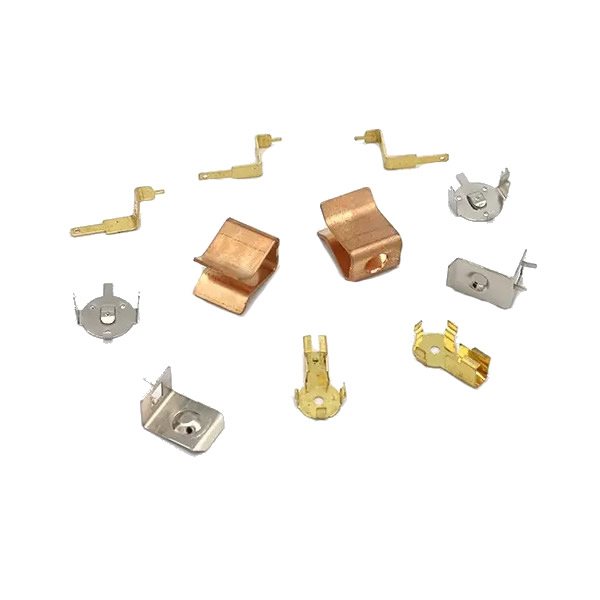
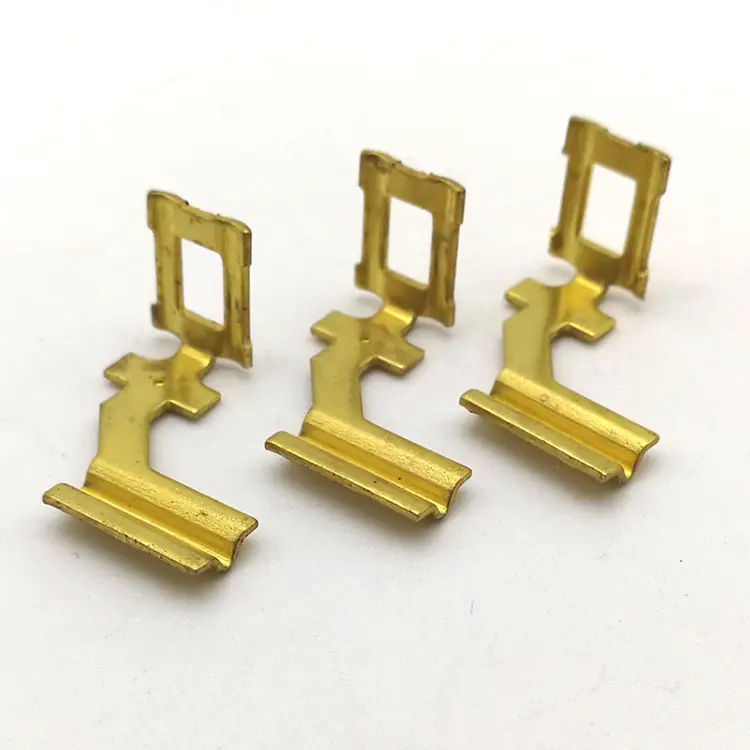
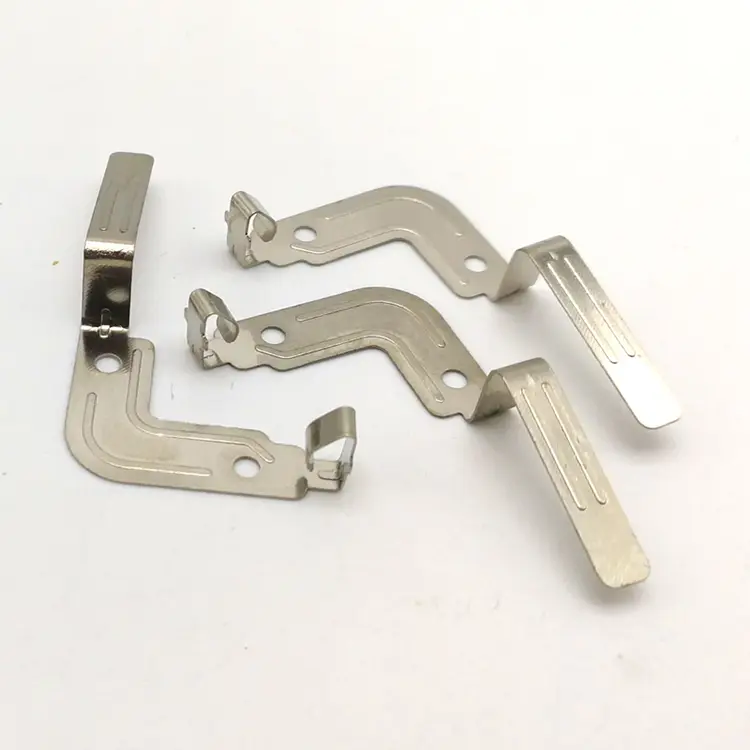
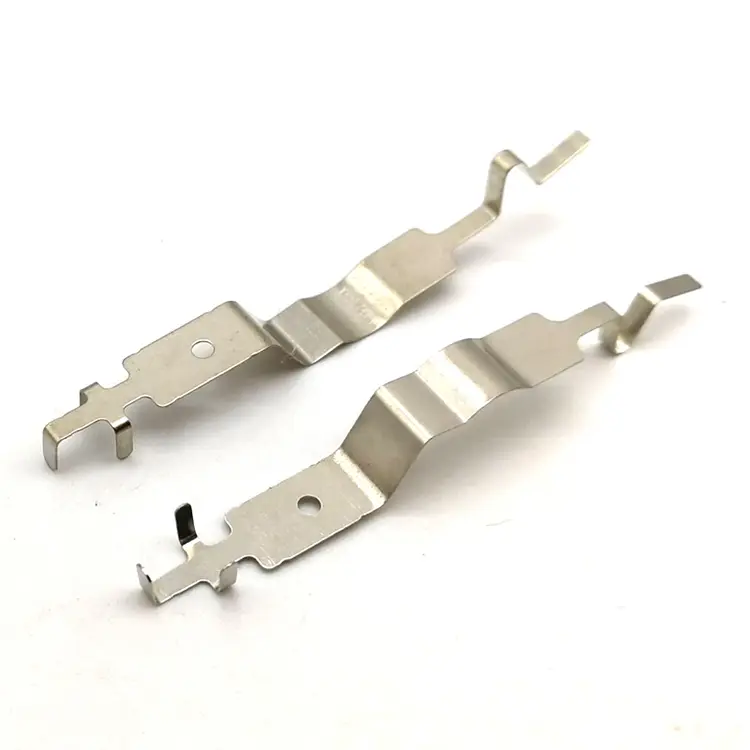
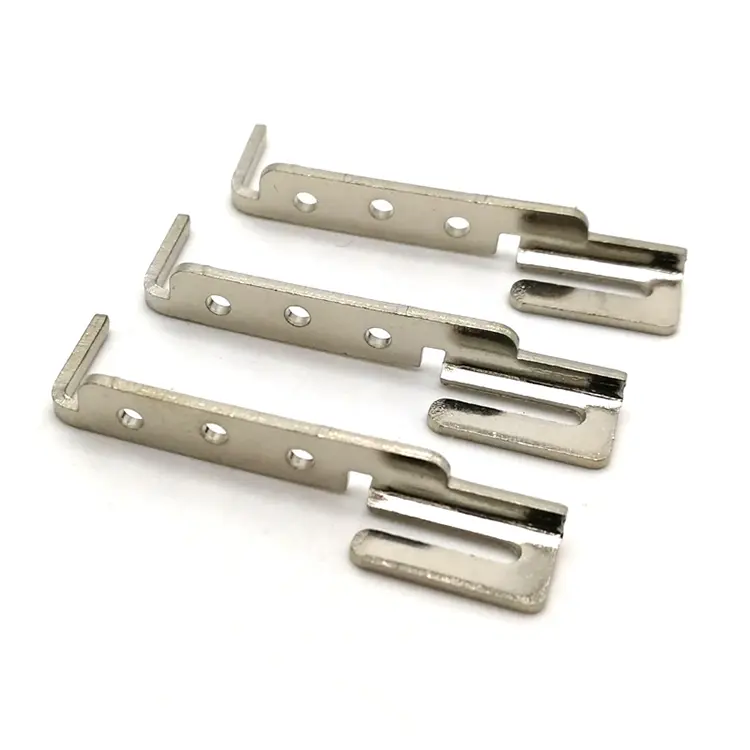
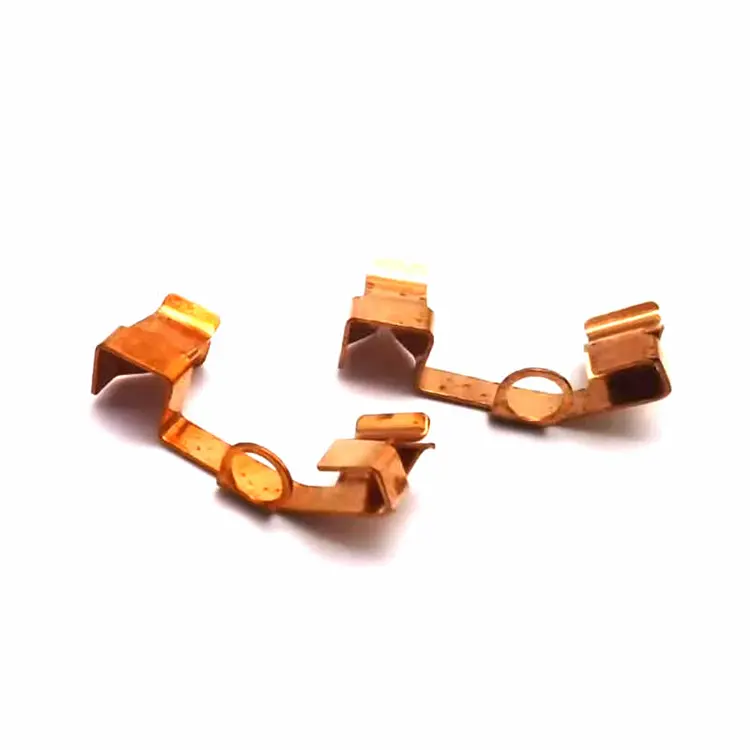
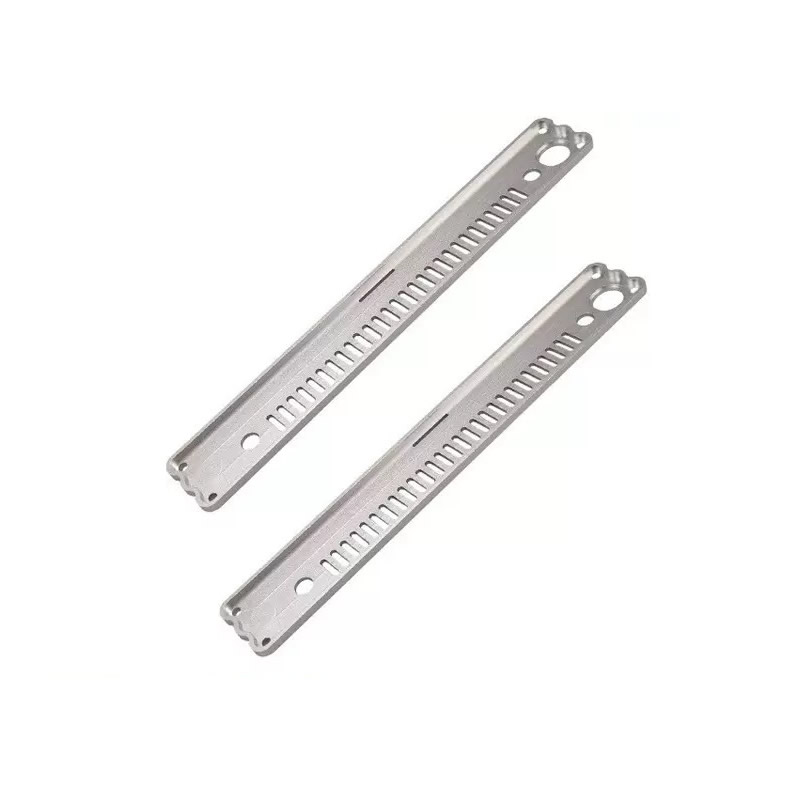
Peças de estampagem de metal de precisão
Uma matriz de estampagem de precisão custa três vezes uma matriz padrão – porque a matriz é usinada com uma fração da tolerância da peça, e não com a tolerância em si. A Nuote Metals produz peças de estampagem de metal de precisão na China com matrizes EDM de fio lento (±0,003 mm), punções coordenadas e prensas verificadas quanto ao paralelismo do controle deslizante antes de cada produção. ±0,02 mm em recursos críticos. PPAP e Cpk documentados.
Enviar consulta
Descrição do produto
Uma matriz de estampagem padrão é usinada de acordo com a tolerância da peça – se o desenho indicar ±0,05 mm, a matriz é construída com ±0,05 mm. Uma matriz de estampagem de precisão é usinada com uma fração da tolerância da peça – se o desenho indicar ±0,02 mm, a matriz é construída com ±0,005 mm. A matriz custa mais porque o tempo de usinagem é maior, a EDM é mais lenta e a inspeção é mais frequente. Mas a matriz deixa tolerância para a prensa, o material e o desgaste da ferramenta – de modo que a peça mantém sua tolerância durante todo o lote, não apenas no primeiro artigo.
As peças estampadas de metal de precisão não são estampadas padrão com um plano de inspeção mais rígido. São peças produzidas em um sistema de ferramentas onde a precisão da matriz, a precisão da prensa e a verificação na matriz correspondem à tolerância final. Uma matriz usinada com ±0,05 mm não pode produzir uma peça com posição de ±0,02 mm – o erro da matriz consome a tolerância antes dos cursos de prensa.
Na Nuote Metals, produzimos peças estampadas em metal de precisão combinando a precisão da matriz, a precisão da prensa e a verificação na matriz. Este artigo aborda o sistema de ferramentas, os ajustes de teste que o fazem funcionar e o que verificar antes de aceitar uma estampagem de precisão.
Precisão da matriz – EDM de fio lento e retificação coordenada
O dado é a primeira fonte de precisão. Uma matriz usinada com ± 0,01 mm não pode produzir uma peça com posição de ± 0,02 mm – o erro da matriz consome metade da tolerância antes mesmo de a prensa começar a trabalhar.
Como construímos matrizes de precisão:
- EDM de fio lento (série Sodick AQ)para inserções de matrizes e punções — precisão de posição ±0,003mm, acabamento superficial Ra 0,2μm.
- Coordenação de retificação para perfis de punções e matrizes—precisão do perfil ±0,002 mm, nitidez da borda controlada.
- Controle EDM de fio de circuito fechado -a posição do fio é corrigida em tempo real, de modo que o contorno da matriz corresponda ao programa e não ao desvio da máquina.
- A folga da matriz corresponde ao materiall — calculado para o material e espessura específicos, não para uma porcentagem padrão.
Por que é importante para peças de estampagem de metal de precisão:Uma matriz construída com ±0,01 mm deixa ±0,01 mm para a prensa e o material. Uma matriz construída para ±0,003 mm deixa ±0,017 mm – o suficiente para manter a tolerância da peça mesmo quando a prensa e o material variam. A precisão da matriz não é um custo a ser minimizado – é a base da tolerância.
Precisão da prensa – O que deve ser verificado antes de cada execução de produção
Uma matriz precisa em uma prensa imprecisa produz peças imprecisas. A prensa deve manter seu paralelismo ao longo da base, repetir seu ponto morto inferior a cada golpe e resistir ao crescimento térmico durante a produção.
| Pressione Parâmetro | O que isso afeta | Requisito de precisão | Como verificamos |
|---|---|---|---|
| Paralelismo do controle deslizante | Planicidade, ângulo de curvatura | ≤0,02 mm na cama | Alinhamento Hamar Laser antes da produção |
| Repetibilidade do ponto morto inferior | Espessura, profundidade de cunhagem | ≤0,01 mm curso a curso | Codificador linear no slide (±0,001mm) |
| Crescimento térmico | Folga, altura da rebarba | ≤0,01 mm em 8 horas | Sensores de temperatura no quadro |
| Precisão de alimentação | Posição do furo | ±0,01 mm por passo | Alimentação servo com codificador linear |
Paralelismo do controle deslizantedetermina se o punção entra na matriz de maneira uniforme. Uma prensa com inclinação de 0,05 mm produz uma peça 0,05 mm mais fina em um lado – a planicidade e o ângulo de dobra não podem atender a uma tolerância de precisão. Verificamos o paralelismo com um sistema de alinhamento a laser antes da produção e após qualquer troca de matriz.
Repetibilidade do ponto morto inferiordetermina a profundidade de cunhagem e a espessura final. Uma prensa que varia 0,02 mm de curso para curso produz uma peça que é 0,02 mm mais espessa em uma extremidade do lote do que na outra. Monitoramos o curso com um codificador linear – não com uma parada mecânica.
Crescimento térmicomuda a folga conforme a prensa aquece. Uma prensa que cresce 0,02 mm durante um turno de 8 horas altera a folga da matriz em 0,02 mm – e a altura da rebarba muda com isso. Monitoramos a temperatura da estrutura e ajustamos a folga da matriz quando a temperatura ultrapassa o ponto de ajuste.
Para peças de estampagem de metal de precisão, a prensa não é uma mercadoria – é um instrumento de precisão que deve ser verificado e monitorado.
Ajustes de avaliação – O que realmente mudamos quando o primeiro artigo falha
Uma matriz de precisão não produz uma peça de precisão no primeiro golpe. A fase de teste é onde a tolerância é alcançada – medindo o primeiro artigo, identificando a origem do erro e ajustando a matriz ou a prensa.
Uma sequência de teste típica para uma tolerância de posição de ±0,02 mm:
- Primeira tentativa: A posição mede ±0,035 mm. O erro é maior que a tolerância.
- Causa raiz: A inserção da matriz foi usinada para ±0,003 mm, mas o paralelismo da prensa era de 0,03 mm – a prensa estava inclinando o punção.
- Ajuste 1: Alinhe a lâmina de impressão a laser – paralelismo reduzido para 0,012 mm.
- Segunda tentativa: A posição mede ±0,025 mm. Mais perto, mas ainda fora da tolerância.
- Causa raiz: o comprimento de alimentação variou em 0,008 mm por passo – a alimentação do servo não foi ajustada à massa da tira.
- Ajuste 2: Ajuste o perfil de alimentação do servo – precisão de alimentação melhorada para ±0,003 mm.
- Terceira tentativa: A posição mede ±0,015 mm. Dentro da tolerância.
- Produção: Pinos de medição na matriz instalados na estação de perfuração – a prensa para se a posição ultrapassar 0,015 mm.
O que isso mostra: A precisão não está apenas na matriz – está nos ajustes de teste que combinam a matriz com a prensa e a prensa com o material. Para peças estampadas de precisão, a fase de teste não é uma formalidade – é onde a tolerância é realmente alcançada.
Verificação na matriz – Medindo a peça antes de ser cortada
Uma estampagem de precisão não pode ser verificada posteriormente – no momento em que a peça é medida, a matriz já produziu milhares de peças. A verificação deve acontecer na matriz, antes do corte da peça.
O que usamos in-die:
- Pinos de medição na matriz – um pino engata no furo perfurado em uma estação definida; se o furo estiver fora de posição, o pino não entra e a prensa para.
- Monitoramento de tonelagem – um sensor de carga na matriz detecta uma peça faltante, um blank duplo ou um punção desgastado; a prensa para antes que a matriz seja danificada.
- Inspeção visual na última estação – uma câmera mede características críticas antes que a peça caia; peças fora de especificação são rejeitadas por uma explosão de ar.
Por que a verificação na matriz é importante para peças de estampagem de metal de precisão: A 200–600 golpes por minuto, um evento de desgaste da ferramenta pode produzir centenas de peças fora das especificações antes que a próxima amostra seja medida. A verificação na matriz detecta o desvio no curso onde ele ocorre, e não no final do lote.
Um exemplo real – clipe cirúrgico inoxidável de 0,5 mm com posição de ± 0,02 mm
Um fabricante de dispositivos médicos dos EUA precisava de um clipe cirúrgico inoxidável de 0,5 mm com uma posição de furo de ±0,02 mm, planicidade de 0,03 mm e um limite de rebarba de 0,02 mm. Seu fornecedor anterior usinou a matriz em ±0,02 mm e a executou em uma prensa padrão – a posição variou em ±0,04 mm e 8% das peças falharam na montagem.
O que fizemos de diferente:
- Reusinei as inserções da matriz com EDM de fio lento – precisão de posição de ±0,003 mm.
- Alinhou a impressora a laser antes da produção – paralelismo do controle deslizante de 0,015 mm na base.
- Ajustou a alimentação do servo para a tira de aço inoxidável de 0,5 mm - precisão de alimentação ± 0,003 mm.
- Pinos de medição inseridos na matriz foram instalados na estação de perfuração – a prensa parou quando a posição ultrapassou 0,015 mm.
- Altura da rebarba verificada com um comparador óptico a cada 200 peças – 0,015 mm ou melhor.
- Limitação: Esta abordagem é validada para espessura de material ≥0,3 mm. Para medidores mais finos, a tira desvia sob a força do pino de medição e a verificação na matriz torna-se não confiável – essas peças exigem inspeção óptica na saída, e não medição na matriz.
- Enviou 1,2 milhão de peças sem nenhuma falha de montagem. O cliente eliminou a inspeção de entrada quanto à posição e planicidade.
Isto é o que as peças de estampagem de metal de precisão devem oferecer: não apenas uma peça que mede corretamente no primeiro artigo, mas uma peça que mantém a sua tolerância ao longo do lote – porque a matriz, a prensa e a verificação na matriz foram adaptadas à tolerância, não ao desenho.
Perguntas frequentes
Q1: Qual é a tolerância mais restrita que você pode manter em peças de estampagem de precisão?
R: Nossa tolerância de precisão padrão é de ± 0,02 mm na posição do furo, ± 0,03 mm na planicidade e ± 0,3 ° no ângulo de curvatura. Tolerâncias mais rigorosas – ± 0,01 mm na posição – são obtidas com medição na matriz, uma matriz usinada para ± 0,003 mm e uma prensa verificada quanto ao paralelismo. No entanto, tolerâncias mais rigorosas significam custos mais elevados: a matriz leva mais tempo para ser usinada, a prensa funciona mais lentamente e a inspeção é mais frequente. Para peças estampadas em metal de precisão, revisamos a tolerância e o volume antes da cotação – não depois que o primeiro artigo falhar.
Q2: O que acontece se minha tolerância for menor que ±0,02 mm?
R: Revisamos a tolerância e o recurso antes de fazer a cotação. Se a tolerância for mais restrita do que nossa capacidade de precisão padrão, temos três opções: (1) Medição na matriz – a matriz mede o recurso antes que a peça seja cortada e a prensa para se ela oscilar. (2) Operação secundária – o recurso é usinado após a estampagem, o que aumenta o custo, mas mantém uma tolerância mais restrita. (3) Recomendação DFM – sugerimos uma alteração no projeto que relaxe a tolerância sem afetar a função. Para peças estampadas de precisão, não prometemos uma tolerância que não possamos manter – informamos qual opção é viável antes de fazer o pedido.
Q3: O que impulsiona o custo das peças de estampagem de metal de precisão?
R: Três fatores: precisão da matriz, tempo de prensagem e verificação na matriz. Uma matriz usinada com EDM de fio lento e retificação coordenada custa mais do que uma matriz padrão, mas deixa tolerância para a prensa e o material. A medição na matriz aumenta o custo do ferramental, mas elimina a sucata de um desvio que não é capturado até a próxima amostra. Para peças estampadas de metal de precisão, o custo é determinado pelo sistema de ferramentas – e não apenas pelo material. Fornecemos um detalhamento dos custos com a cotação – para que você possa ver qual elemento está impulsionando o preço.
Q4: Você pode fornecer feedback do DFM antes de fazer um pedido?
R: Sim. Envie-nos um desenho com material, espessura, tolerância e volume. Nossa equipe de engenharia analisa a viabilidade da peça – tolerância de posição, planicidade, altura da rebarba e tamanho do recurso – e retorna um relatório DFM por escrito com a cotação. Para peças de estampagem de metal de precisão com tolerâncias menores que ± 0,02 mm, podemos recomendar um primeiro artigo ou um teste antes de nos comprometermos com as ferramentas de produção. Isto evita a surpresa de custo mais comum – uma matriz que é construída e depois modificada porque a tolerância não era alcançável.
Hot Tags: Peças de estampagem de metal de precisão, peças de estampagem de metal da China, fábrica de peças de estampagem de precisão
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade