Produtos
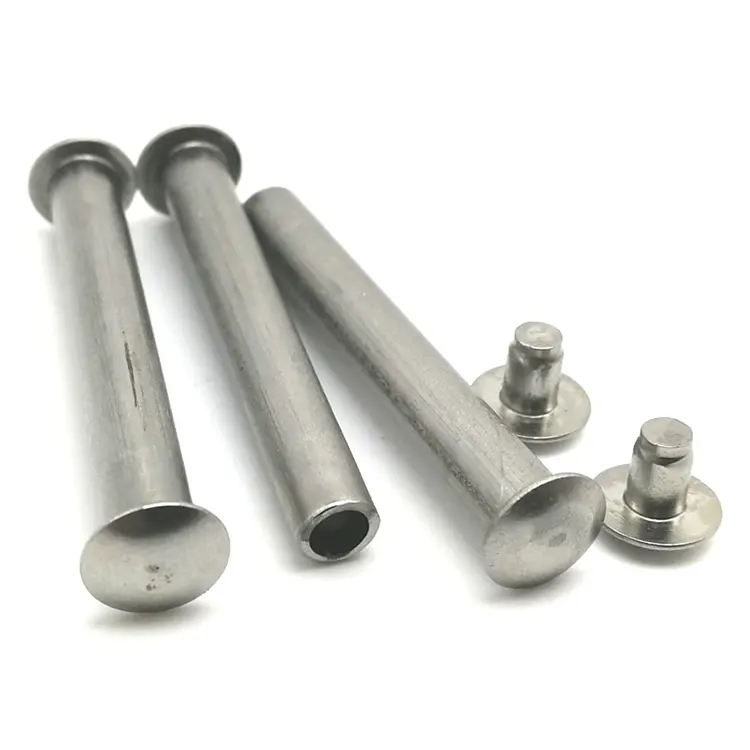
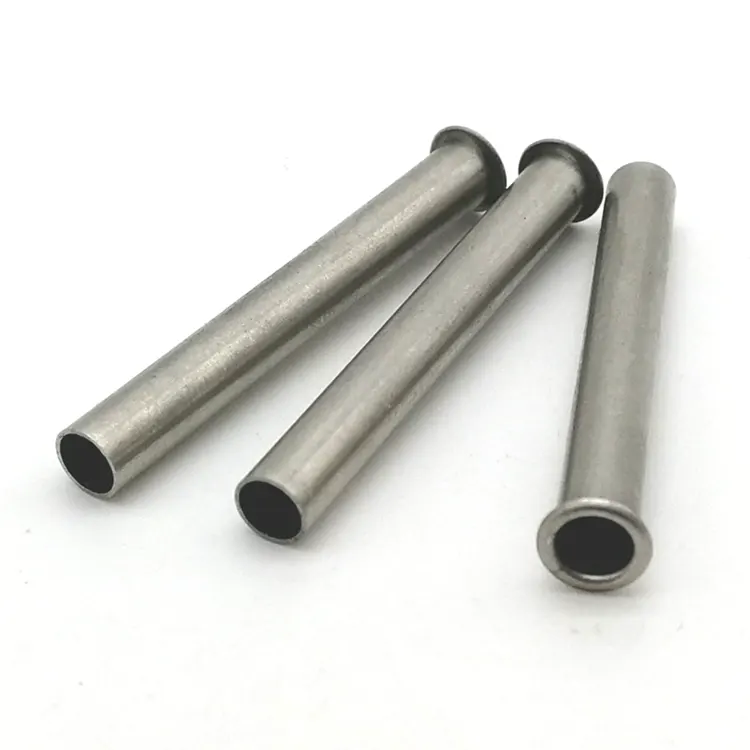
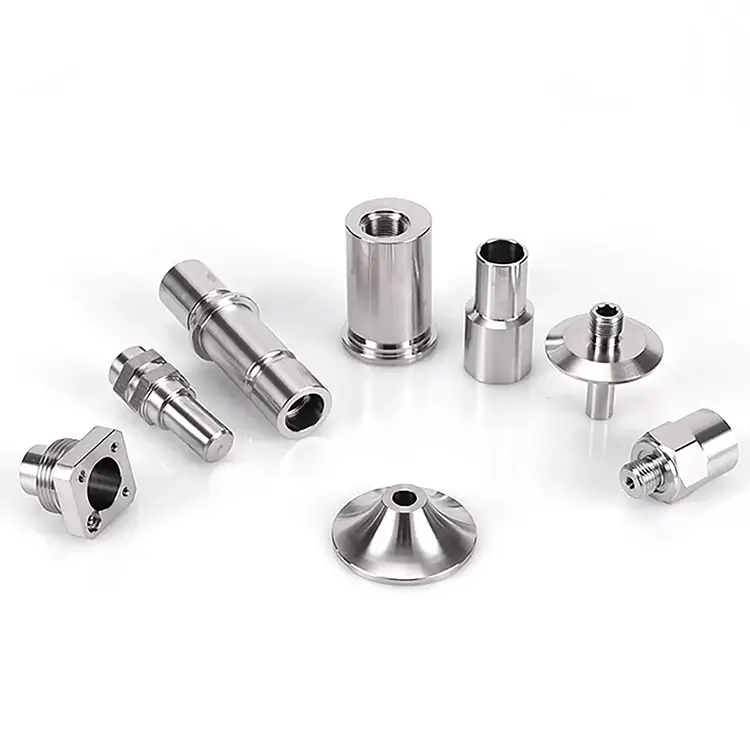
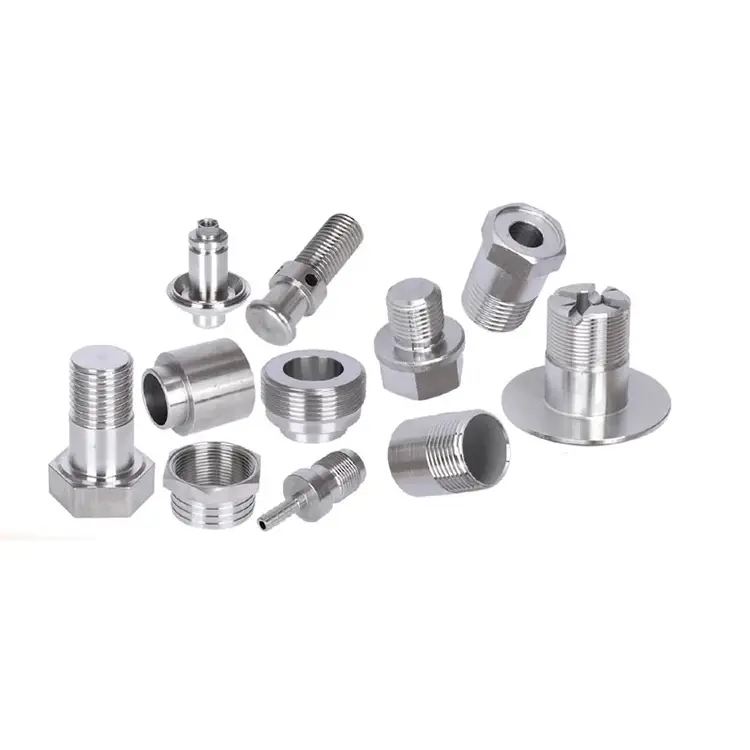
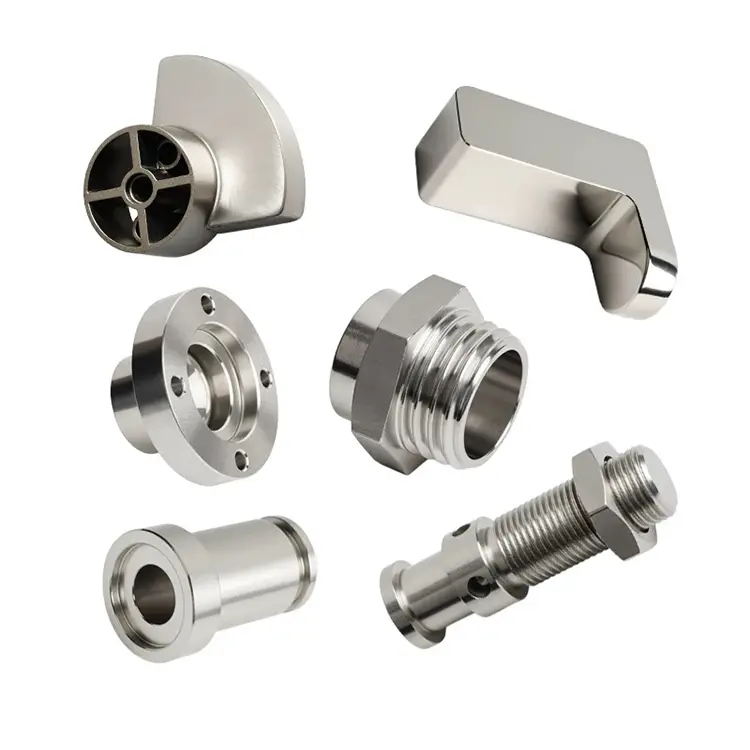
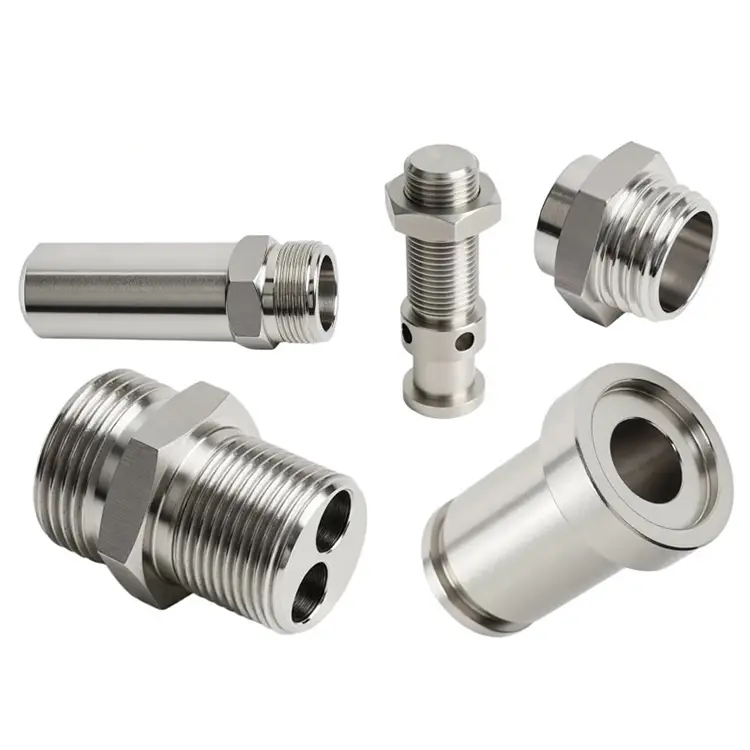
Peças giratórias de aço inoxidável
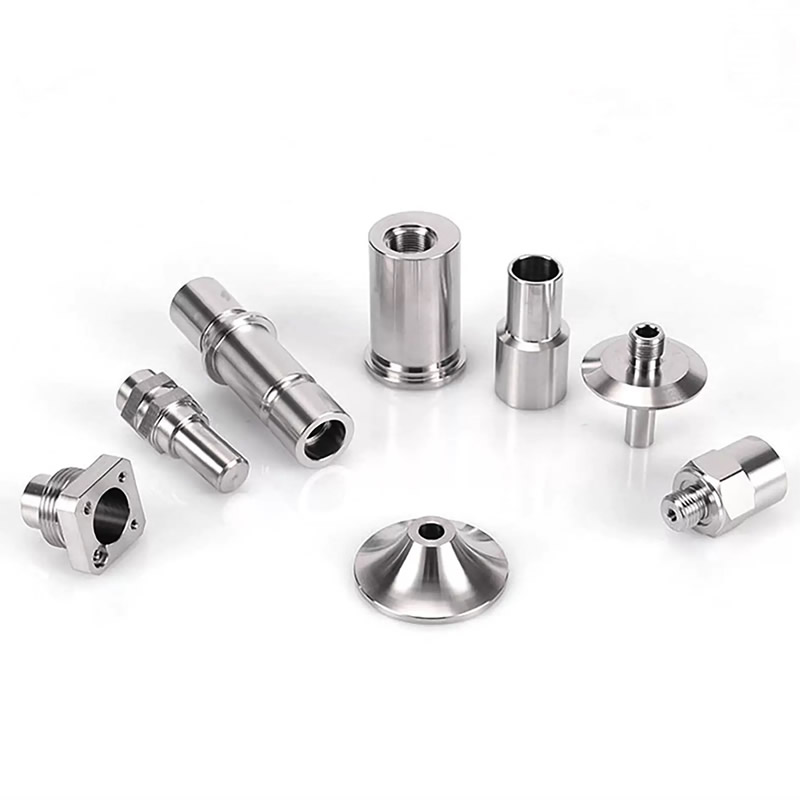
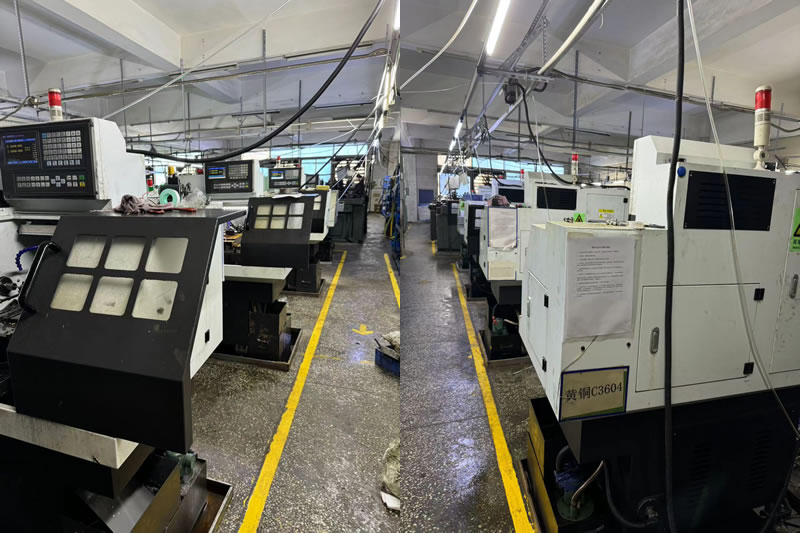
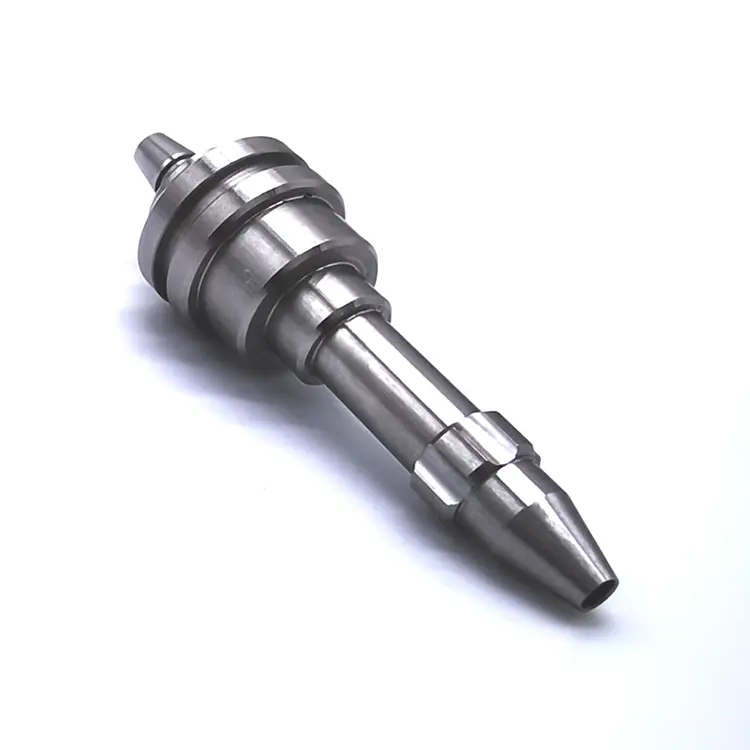
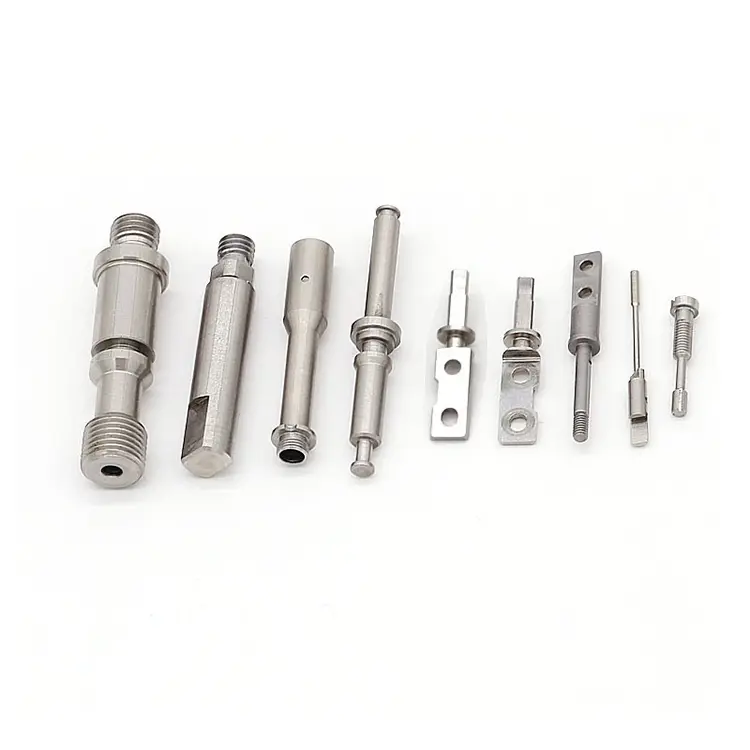
A Nuote Metals oferece peças giratórias de aço inoxidável com alta precisão, estamos localizados em Dongguan, China. A usinagem de aço inoxidável é o processo de moldar o aço inoxidável cortando o material de uma peça ou usinando um raio interno na superfície.
Enviar consulta
Descrição do produto
Peças de torneamento de aço inoxidável – quando a resistência à corrosão encontra dificuldades de usinagem
O aço inoxidável não é apenas “aço que não enferruja”. É uma família de ligas que endurece agressivamente, produz cavacos fibrosos que envolvem as ferramentas e exige integridade de superfície que o aço carbono nunca exige. Muitas oficinas mecânicas tratam o aço inoxidável como o aço carbono 1045 – e o resultado é um acabamento ruim, vida útil curta da ferramenta e altas taxas de refugo.
A Nuote Metals usina peças de torneamento de aço inoxidável de maneira diferente. Selecionamos ferramentas, refrigeração e parâmetros de corte especificamente para aço inoxidável. Verificamos a integridade da superfície, não apenas as dimensões. E entendemos que para clientes médicos, alimentícios e marítimos, um arranhão ou uma superfície manchada é um defeito funcional – e não cosmético.
O custo oculto do torneamento inoxidável – não é o material, é a sucata
O estoque de barras de aço inoxidável custa mais do que o aço carbono - mas não é aí que os projetos ultrapassam o orçamento. O custo real é a sucata: peças que não apresentam acabamento superficial, desvio dimensional ou requisitos de passivação. Três modos de falha são responsáveis pela maioria das perdas no torneamento de inoxidáveis.
1. Deriva de endurecimento.
O aço inoxidável endurece quando a ferramenta esfrega em vez de cortar. A superfície se torna mais dura que o substrato, embotando a próxima passagem e empurrando a dimensão para fora da tolerância. Quando o operador percebe, dezenas de peças são sucatas.
2. Envolvimento de cavacos e danos superficiais.
O aço inoxidável produz lascas pegajosas e pegajosas - especialmente 304 e 316. Se as lascas se enrolarem na ferramenta ou na peça, elas arranharão a superfície. Para peças médicas e alimentícias, um acabamento Ra 0,4μm pode se tornar Ra 1,6μm em segundos.
3. Passivação inconsistente.
O aço inoxidável depende de uma camada passiva de óxido de cromo para resistência à corrosão. Se a usinagem manchar a superfície ou deixar partículas de ferro incrustadas, a passivação falhará. A peça pode parecer limpa, mas corroída em serviço.
Como usinamos aço inoxidável – ferramentas diferentes, regras diferentes
Não cotamos trabalhos de aço inoxidável em velocidades e avanços de aço carbono. Cada peça inoxidável recebe um plano de processo dedicado.
Ferramentas:
Usamos pastilhas de inclinação afiadas e altamente positivas com metal duro revestido com PVD (TiAlN ou AlCrN) projetadas especificamente para aço inoxidável. Para 17-4 PH e 440C, mudamos para CBN para passes finais. Bordas afiadas cortam de forma limpa em vez de esfregar - este é o fator mais importante na prevenção do endurecimento por trabalho.
Refrigerante:
Líquido refrigerante de alta pressão (70–100 bar) direcionado para a aresta de corte. Isso quebra cavacos, controla o calor e suprime o endurecimento. Para 304 e 316, usamos torneamento resfriado com nitrogênio nos passes de acabamento.
Parâmetros:
Baixa velocidade superficial, alta taxa de avanço. Cortamos rápido o suficiente para ficar acima do limite de endurecimento, mas lento o suficiente para evitar o desgaste rápido da ferramenta. Para o 316, a velocidade superficial típica é de 120 a 150 m/min – aproximadamente metade da que usamos no aço carbono 1045.
Verificação:
Rugosidade superficial testada com perfilômetro portátil. Passivação verificada com teste de sulfato de cobre ou teste de ferroxil. Inspeção dimensional com CMM em todos os recursos críticos.
Classes de aço inoxidável que usinamos – e para que serve cada uma
| Nota | Usinabilidade | Resistência à corrosão | Dureza Típica | Melhor Aplicação |
|---|---|---|---|---|
| 303 | Excelente | Moderado | 160–200 HB | Peças torneadas de alto volume, porcas e acessórios |
| 304 | Moderado | Bom | 150–200 HB | Equipamento alimentar, médico, geral |
| 316 | Moderado | Excelente (marinho) | 150–200 HB | Marinha, química, farmacêutica |
| 17-4PH | Difícil | Muito bom | 40–45 HRC (H900) | Eixos aeroespaciais de alta resistência |
| 440°C | Difícil | Bom | 58–62 HRC | Rolamentos, válvulas, ferramentas de corte |
Uma nota sobre 303 vs. 304:303 contém enxofre para melhorar a usinabilidade – ele gira mais rápido e produz cavacos mais curtos. Mas o enxofre reduz a resistência à corrosão e a soldabilidade. Para peças médicas ou alimentícias, geralmente é necessário 304 ou 316. Ajudamos os clientes a escolher a classe certa com base em sua aplicação e não apenas no que é mais fácil de usinar.
Um exemplo real – coletor de aço inoxidável 316 para analisador médico
Um fabricante europeu de dispositivos médicos precisava de um manifold de aço inoxidável 316 com acabamento interno Ra 0,4 μm e tolerância de furo de 0,01 mm. Seu fornecedor anterior entregou peças que falharam no teste de passivação – partículas de ferro incorporadas causaram corrosão no caminho do fluido do analisador.
O que fizemos de diferente:
- Ferramentas dedicadas usadas reservadas apenas para aço inoxidável 316 – sem contaminação cruzada do aço carbono.
- Mudou para resfriamento com nitrogênio, ligando a passagem de acabamento para evitar manchas.
- Adicionado um teste de ferroxil para verificar a passivação antes do envio.
- Foram enviadas 3.000 peças com zero falhas de passivação. O cliente eliminou a inspeção recebida quanto à integridade da superfície.
Perguntas frequentes sobre peças de torneamento de aço inoxidável
Q1: Qual é a diferença entre aço inoxidável 303 e 304 para peças torneadas?
R: 303 contém enxofre (0,15–0,35%) para melhorar a usinabilidade. Ele gira mais rápido, produz cavacos mais curtos e proporciona melhor acabamento superficial. Mas o enxofre reduz a resistência à corrosão e dificulta a soldagem. O 304 não contém enxofre – oferece melhor resistência à corrosão e soldabilidade, mas é mais difícil de usinar. Para peças torneadas de alto volume não expostas a ambientes agressivos, o 303 é econômico. Para aplicações médicas, alimentícias ou marítimas, escolha 304 ou 316. A Nuote Metals pode aconselhar com base em sua aplicação e ambiente.
Q2: Como você evita o endurecimento ao transformar o aço inoxidável?
R: O endurecimento ocorre quando a ferramenta esfrega em vez de cortar. A prevenção requer: (1) ferramentas de inclinação afiadas e altamente positivas – nunca use pastilhas gastas; (2) velocidades de corte acima do limite de endurecimento (normalmente 120–150 m/min para 316); (3) altas taxas de avanço para manter a ferramenta engatada; (4) refrigerante de alta pressão direcionado para a aresta de corte. Na Nuote Metals, programamos trabalhos inoxidáveis com esses parâmetros e verificamos a dureza da superfície após a usinagem para confirmar que nenhuma camada endurecida foi formada.
Q3: Você pode atingir Ra 0,4μm em peças torneadas de aço inoxidável?
R: Sim. Ra 0,4μm é alcançável em aço inoxidável com ferramentas e parâmetros adequados. Para furos internos, utilizamos barras de mandrilar com pastilhas polidas e torneamento refrigerado a nitrogênio. Para superfícies externas, utilizamos insertos alisadores na passagem de acabamento. Verificamos a rugosidade superficial com um perfilômetro portátil e incluímos os resultados no relatório de inspeção. Para Ra 0,2μm ou melhor, recomendamos lapidação ou polimento como operação secundária. A Nuote Metals analisa os requisitos de acabamento superficial em cada desenho e confirma o Ra alcançável antes da cotação.
Como solicitar um orçamento para peças de torneamento de aço inoxidável
Envie-nos seu desenho (STEP, IGES, PDF ou DWG) com:
- Grau inoxidável (303, 304, 316, 17-4 PH, 440C ou outro)
- Requisito de acabamento de superfície (valor Ra)
- Requisito de teste de passivação ou corrosão, se aplicável
- Requisitos de tolerância para dimensões críticas
- Volume anual e tamanhos de lote
Nossa equipe de engenharia analisa cada consulta dentro de 24 horas e retorna uma cotação detalhada com feedback do DFM sobre usinabilidade, viabilidade de acabamento superficial e requisitos de passivação.
Hot Tags: Peças giratórias de aço inoxidável
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade