Produtos
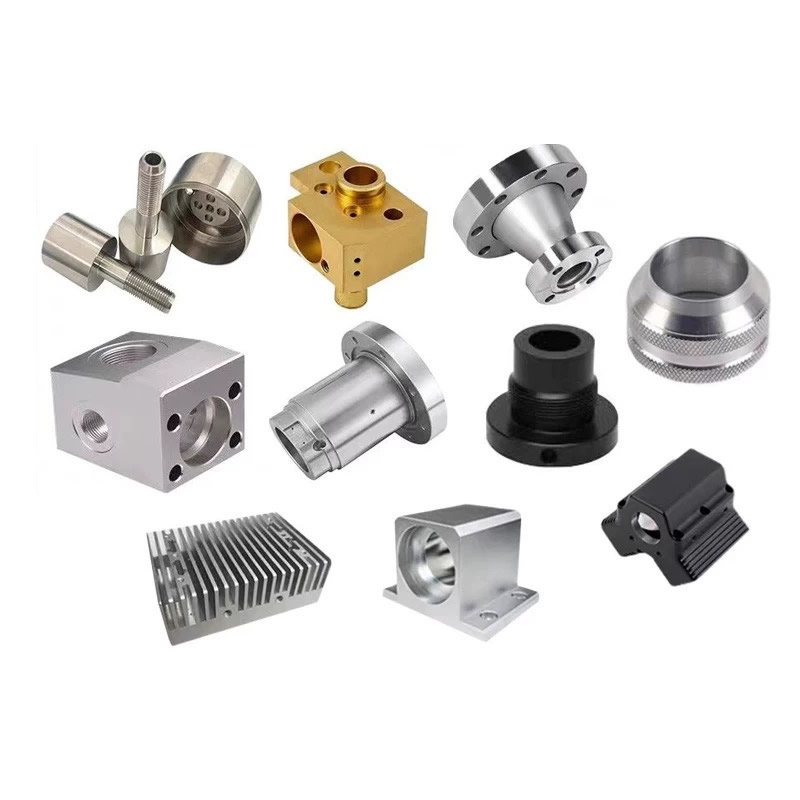
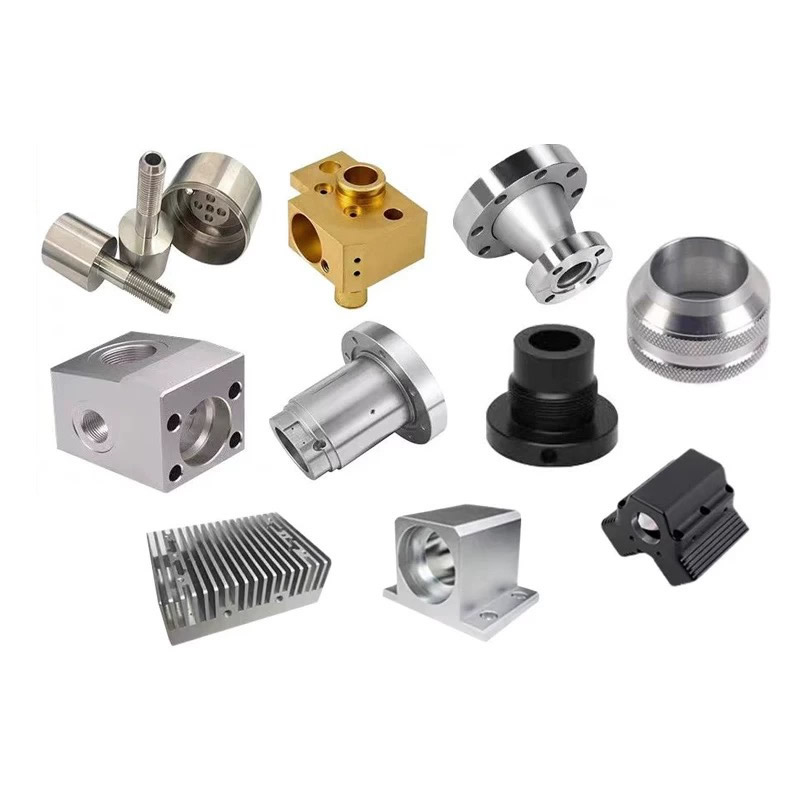
Peças Torneadas e Fresadas
Nem toda peça torneada e fresada precisa de um centro fresador-torneamento de 5 eixos. O que ele precisa é de um plano de configuração que corresponda aos relacionamentos dos recursos: recursos que devem ser alinhados em uma configuração; recursos que não podem ser movidos entre máquinas. A Nuote Metals produz peças torneadas e fresadas na China com planejamento de configuração orientado pelas relações de recursos do desenho – e não pela lista de capacidades da máquina. ±0,005 mm em relações críticas.
Enviar consulta
Descrição do produto
Peças torneadas e fresadas – A relação de recursos decide a configuração
Uma peça torneada e fresada é frequentemente citada como "fresamento-torneamento" - uma máquina, uma configuração, concluída. Mas nem todas as partes precisam disso. O que é necessário é um plano de configuração que corresponda às relações de recursos no desenho. Um furo cruzado que deve estar alinhado com um furo dentro de 0,02 mm precisa de uma configuração – a relação não pode sobreviver a uma nova fixação. Uma montagem plana que só precisa ser paralela ao eixo dentro de 0,1 mm pode ser fresada em uma segunda configuração – a tolerância é suficientemente frouxa para absorver a mudança do ponto de referência.
As peças torneadas e fresadas não são definidas pela máquina – elas são definidas pelas relações entre os recursos. O plano de configuração segue os relacionamentos: relacionamentos estreitos ocorrem em uma configuração; relacionamentos frouxos podem mudar. Um fornecedor que fresa tudo em um centro de 5 eixos está processando demais as peças soltas. Um fornecedor que movimenta tudo entre máquinas está perdendo relacionamentos estreitos.
Na Nuote Metals, produzimos peças torneadas e fresadas com planejamento de configuração orientado pelas relações de recursos do desenho. Este artigo aborda os três tipos de relacionamento, quando configurações separadas são aceitáveis e o que verificar antes de aceitar uma peça.
Três relacionamentos de recursos que exigem uma configuração
A decisão de usar uma configuração ou duas não é uma preferência – é determinada pela tolerância entre os recursos.
| Relacionamento de recursos | Exemplo | Tolerância que requer uma configuração | O que acontece se for dividido |
|---|---|---|---|
| Furo cruzado para perfurar | Porta hidráulica para furo principal | Posição ≤0,03mm | A nova fixação desloca o furo de acordo com a tolerância do diâmetro externo |
| Plano ao eixo | Montagem plana no eixo do eixo | Paralelismo ≤0,02mm | A segunda configuração faz referência a uma superfície diferente |
| Slot para furar | Chaveta para o furo do rolamento | Simetria ≤0,05mm | A mudança de fixação gira a ranhura em relação ao furo |
Furo cruzado para perfuraré o relacionamento mais comum que requer uma configuração. O furo cruzado deve cruzar o furo na posição correta – se a peça for fixada novamente e o acessório fizer referência ao diâmetro externo, o furo cruzado se deslocará de acordo com a tolerância do diâmetro externo. Uma tolerância de diâmetro externo de 0,05 mm torna-se um erro de posição de furo cruzado de 0,05 mm – fora do requisito de 0,03 mm.
Plano ao eixorequer uma configuração quando o paralelismo é rígido. Uma montagem plana que deve ser paralela ao eixo do eixo dentro de 0,02 mm não pode ser fresada em uma segunda configuração – o segundo acessório faz referência a uma superfície diferente e o paralelismo se desvia.
Slot para furarrequer uma configuração quando a simetria é rígida. Um rasgo de chaveta que deve ser simétrico ao furo do rolamento dentro de 0,05 mm não pode sobreviver a uma mudança de fixação – a ranhura gira em relação ao furo.
Para peças torneadas e fresadas, a relação — e não a contagem de recursos — determina o plano de configuração.
Referência padrão:As tolerâncias de posição e paralelismo seguem ASME Y14.5 e ISO 1101, a menos que uma chamada mais restrita seja especificada.
Quando configurações separadas são aceitáveis
Nem todo recurso precisa de uma configuração. Recursos com relações frouxas podem se mover entre máquinas — e movê-los é mais barato do que adicionar uma configuração de 5 eixos.
Recursos que podem ser movidos:
- Furos de montagemcom tolerância de posição ≥0,1 mm – a mudança de fixação é absorvida pela tolerância.
- Apartamentoscom paralelismo ≥0,05 mm – o segundo acessório é suficientemente preciso.
- Portas rosqueadascom posição ≥0,1 mm – o engate da rosca absorve pequenos desalinhamentos.
- Rebarbação e chanframento—nenhuma relação com o dado.
A compensação de custos:Um centro fresador-torneador de 5 eixos custa mais por hora do que um torno ou uma fresadora de 3 eixos. Se metade dos recursos puder ser movida para uma segunda configuração, a peça será mais barata de produzir em um torno mais uma fresadora – e não em um centro de fresamento-torneamento. O plano de instalação é tanto uma decisão de custo quanto uma decisão de tolerância.
Um erro comum:Citando cada peça torneada e fresada em um centro de 5 eixos porque “é mais preciso”. Para peças com relações frouxas, o centro de 5 eixos acrescenta custo sem agregar valor – a segunda configuração teria mantido a tolerância de qualquer maneira.
Equipamento e Capacidade
A Nuote Metals opera centros de torneamento-fresamento de 5 eixos e tornos e centros de usinagem separados - portanto, o plano de configuração segue a peça, não a disponibilidade da máquina.
- Centros fresamento-torneamento de 5 eixos(DMG MORI NHX 5000, Mazak Integrex) — para peças com relações estreitas de recursos.
- Tornos CNC com ferramentas motorizadas(Haas ST-20Y)—para peças torneadas com furos cruzados simples e planos.
- Centros de usinagem de 3 e 4 eixos—para fresamento secundário em recursos soltos.
- CMM com sonda de digitalização(Zeiss Contura 7/10/6)—fixado no dado de usinagem.
Certificação:ISO 9001:2015 (certificado disponível mediante solicitação). Capacidade anual: 2,5 milhões de peças torneadas e fresadas em programas hidráulicos, médicos e automotivos.
Limitação:O plano de configuração baseado em relacionamento pressupõe que os recursos compactos sejam acessíveis em um único mandril. Para peças com relações estreitas em ambas as extremidades – que exigem duas configurações independentemente – revisamos a transferência de dados e podemos recomendar uma geometria diferente ou um medidor funcional.
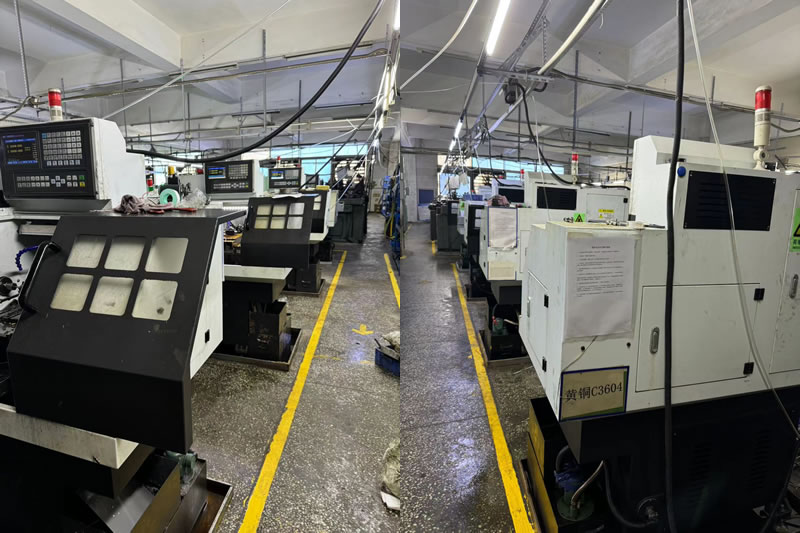
Um exemplo real – dois relacionamentos, duas configurações, economia de 20% no custo
Um fabricante alemão de sensores automotivos precisava de uma carcaça de alumínio 6061 com furo torneado, uma face de montagem fresada com paralelismo de 0,02 mm ao eixo do furo e quatro furos de montagem de ± 0,15 mm.
O que recomendamos:
- Uma configuração para o furo e a face de montagem—Centro fresamento-torneamento de 5 eixos, o paralelismo mantido em 0,015 mm.
- Segunda configuração para os quatro furos de montagem—Fresadora de 3 eixos, a mudança de fixação absorvida pela tolerância de ± 0,15 mm.
- O fornecedor anterior cotou a peça inteira em um centro de 5 eixos—20% mais carodo que o plano dividido.
Uma lição que aprendemos:No início do nosso programa de planejamento de configuração, dividimos uma peça com um requisito de simetria de 0,04 mm entre ranhura e furo em duas configurações. A rotação de nova fixação deslocou a ranhura em 0,06 mm – 3% do lote foi descartado. Desde então, a simetria ranhura-furo abaixo de 0,05 mm é sempre usinada em uma configuração.
Limitação:O plano dividido é validado para esta geometria – a relação estreita está na face do furo e os furos soltos estão no flange. Se houvesse uma relação estreita na extremidade do flange, a divisão não funcionaria.
Enviou 2.000 peças sem nenhuma falha de montagem. Isto é o que as peças torneadas e fresadas devem oferecer: não a máquina mais capaz, mas o plano de configuração que corresponda aos relacionamentos – recursos compactos em uma configuração, recursos soltos onde eles pertencem.
Perguntas frequentes
Q1: Como posso saber quais recursos precisam de uma configuração em uma peça torneada e fresada?
R: Combine a relação do recurso com a tolerância. Um furo cruzado para perfurar na posição ≤0,03 mm precisa de uma configuração. Um plano ao eixo em paralelismo ≤0,02 mm precisa de uma configuração. Uma ranhura para perfurar com simetria ≤0,05 mm precisa de uma configuração. Recursos com tolerâncias ≥0,1 mm geralmente podem passar para uma segunda configuração – a mudança de nova fixação é absorvida. Para peças torneadas e fresadas, a relação — e não a contagem de recursos — determina o plano de configuração.
Q2: Um centro fresador-torneamento de 5 eixos é sempre melhor para essas peças?
R: Não – é melhor para peças com relações estreitas de recursos. Para peças com relações frouxas, o centro de 5 eixos agrega custo sem agregar valor – a segunda configuração mantém a tolerância. A máquina é selecionada para o relacionamento, não para a lista de capacidade. Uma peça com um furo cruzado apertado e dez furos soltos pode ser mais barata em um torno mais uma fresadora – não em um centro de torneamento-fresamento.
Q3: O que acontece se um recurso restrito for dividido entre duas configurações?
R: A mudança de fixação aumenta a posição do recurso. Uma tolerância de diâmetro externo de 0,05 mm torna-se um erro de posição do furo cruzado de 0,05 mm – fora do requisito de 0,03 mm. Se a tolerância for suficientemente estreita, a configuração dividida não poderá mantê-la – o recurso deverá ser usinado em uma configuração ou o ponto de referência deverá ser transferido com um medidor funcional.
Q4: O plano de instalação dividido adiciona custo para acessórios ou inspeção?
R: O plano dividido adiciona um segundo acessório e uma segunda etapa de inspeção, mas economiza o tempo da máquina de 5 eixos. Para peças com recursos soltos, o custo total é menor com o plano dividido. Fornecemos um detalhamento de custos mostrando o custo de fixação e inspeção em relação ao tempo da máquina de 5 eixos – para que você possa ver qual plano é mais barato para sua peça.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade