Produtos
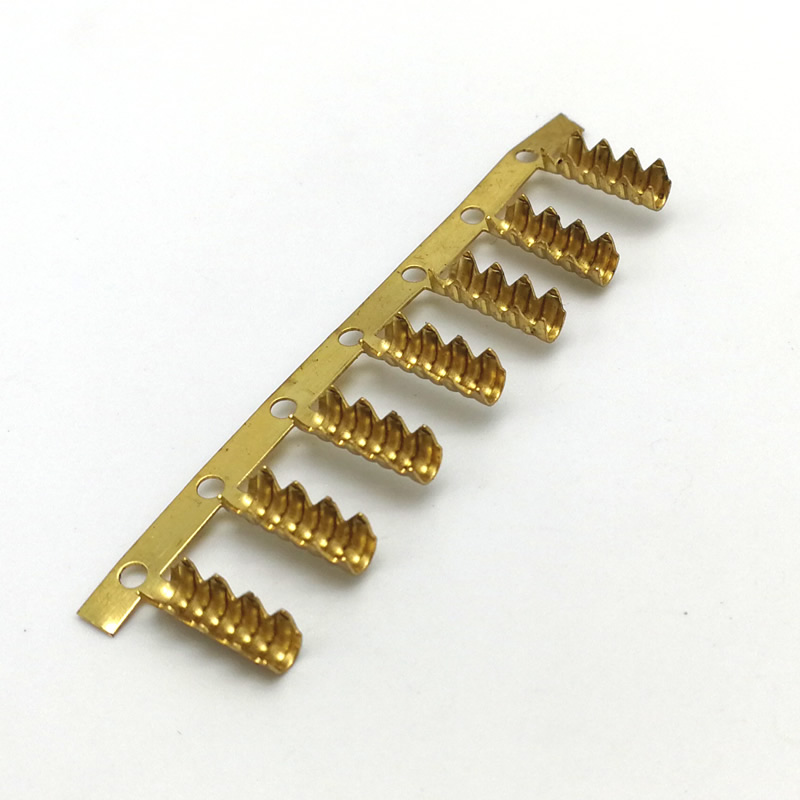
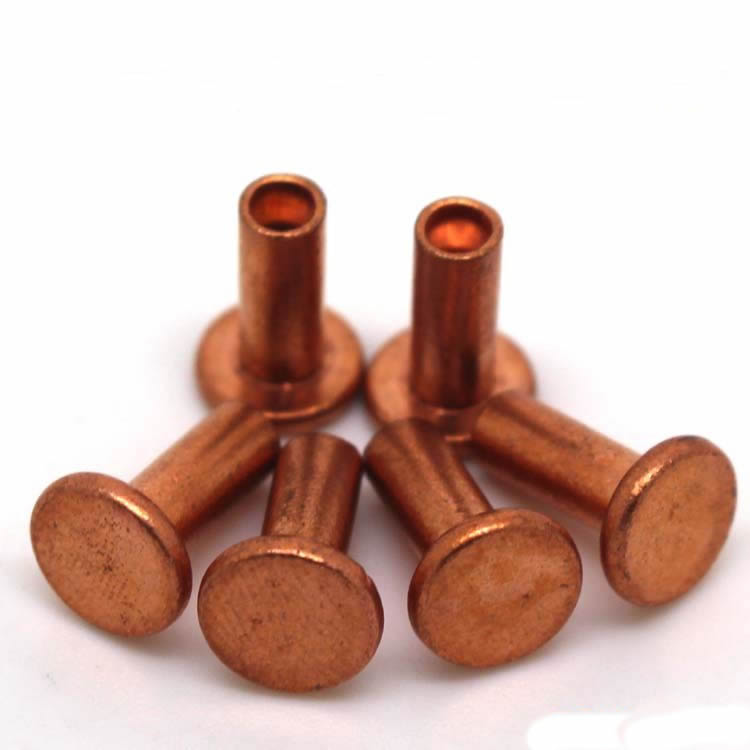
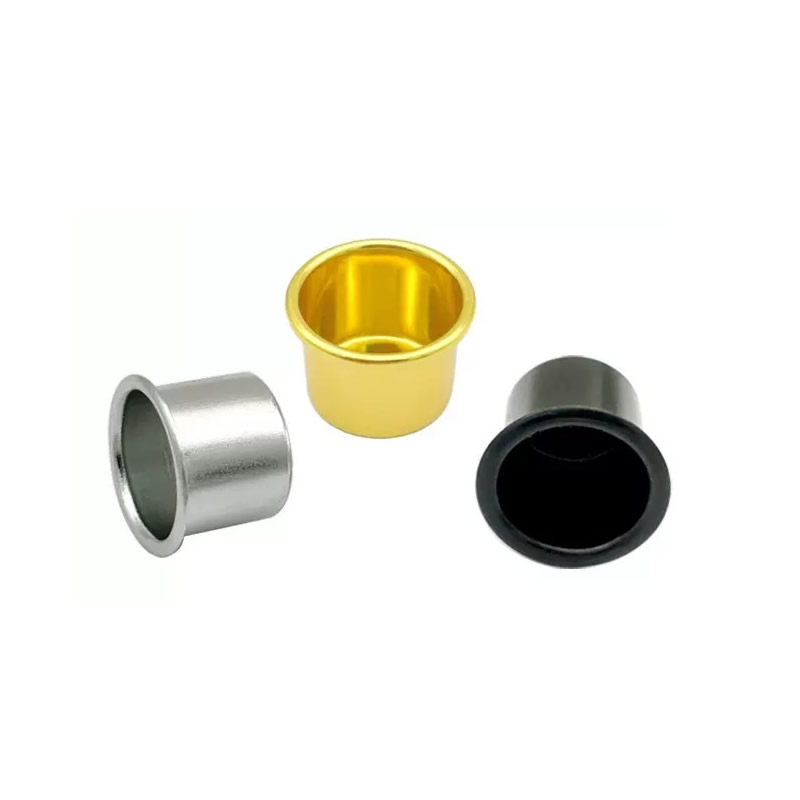

Estampagem de metal estampado profundo
Uma peça repuxada profunda falha de duas maneiras: rugas no flange ou rasgos na parede lateral. Ambos são controlados pelas mesmas três variáveis: força do porta-chapa, raio da matriz e lubrificação. A Nuote Metals produz peças estampadas de metal estampado profundo na China com essas variáveis adequadas a cada material e estágio de estampagem. Copos, conchas e invólucros de 0,1 mm a 6,0 mm de espessura. PPAP documentado.
Enviar consulta
Descrição do produto
Uma peça repuxada profunda falha de duas maneiras. O flange enruga – o material entorta porque o suporte da peça bruta não o mantém plano. Ou a parede lateral rasga – o material se estende além do seu limite de conformação porque a força do punção é muito alta e o raio da matriz é muito agudo. Enrugar e rasgar são fracassos opostos: um vem de pouca restrição, o outro de muita força.
A estampagem profunda de metal é o processo de equilibrar essas duas falhas – mantendo o flange plano o suficiente para evitar enrugamento, enquanto permite que o material flua para dentro da matriz sem rasgar a parede lateral. A balança é controlada por três variáveis: força do porta-chapa, raio da matriz e lubrificação. Quando todos os três correspondem ao material e ao estágio de desenho, a peça é desenhada de forma limpa. Quando alguém está errado, a peça falha – e o modo de falha informa qual variável deve ser alterada.
Na Nuote Metals, produzimos peças metálicas estampadas profundamente com força de suporte do blank, raio da matriz e lubrificação adequadas a cada material e estágio de trefilação. Este artigo aborda os dois modos de falha, as três variáveis e o que verificar antes de aceitar uma peça estampada profunda.

Enrugamento vs. Rasgo – Como Ler a Falha
O modo de falha informa qual variável está errada. Um flange enrugado e uma parede lateral rasgada não são o mesmo problema – e a solução não é a mesma.
| Modo de falha | Onde aparece | Causa raiz | O que ajustar |
|---|---|---|---|
| Enrugamento do flange | Borda externa, entre o suporte do blank e a matriz | Força do suporte do blank muito baixa ou muito alta | Ajuste a força do suporte do blank para corresponder à platina |
| Rasgo na parede lateral | Nariz perfurado, canto inferior | Raio da matriz muito afiado, atrito muito alto | Aumentar o raio da matriz, melhorar a lubrificação |
| Desbaste de parede | Nariz perfurado, parede lateral | Relação de estiramento muito agressiva para o material | Reduza a taxa de empate por estágio |
| Casca de laranja | Superfície da parede lateral | Estrutura de grão grosso, recozimento insuficiente | Verifique o tamanho do grão do material, recozimento antes do estiramento |
O enrugamento do flange ocorre quando o suporte da peça bruta não controla o flange. Pouca força – o material entorta. Muita força – o material não consegue fluir e a parede lateral rasga na próxima puxada. A força deve ser compatível com o palco.
A ruptura da parede lateral ocorre no nariz do punção – o ponto de maior tensão. As causas são um raio agudo da matriz, alto atrito ou uma taxa de estiramento agressiva. A solução não é mais força no suporte da peça bruta – isso piora o rasgo.
O desbaste da parede é um precursor do rasgo – a parede fica mais fina antes de rasgar. Se a espessura da parede no nariz do punção cair abaixo de 80% da espessura da peça bruta, a peça estará em risco na próxima etapa de estiragem.
Para essas peças, o modo de falha é o diagnóstico – ele informa qual variável deve ser alterada. Um fornecedor que aumenta a força do suporte do blank para consertar um rasgo irá piorá-lo. Um fornecedor que reduza a força para consertar uma ruga irá piorá-la.
Variável 1 – Força do porta-branco: o controle de rugas
O suporte da peça fixa mantém o flange plano enquanto o punção empurra o material para dentro da matriz. A força deve ser alta o suficiente para evitar enrugamento – mas baixa o suficiente para permitir que o material flua para dentro sem rasgar.
Como a força do suporte do blank muda com o material e o estágio:
- Primeira tração – força mais alta – o flange é maior e mais propenso a enrugar.
- Segunda tração – força menor – o flange é menor e o material já está endurecido.
- Aço inoxidável – maior força que o aço carbono – o aço inoxidável endurece mais rápido e resiste ao fluxo.
- Alumínio – força menor que o aço – o alumínio flui mais facilmente e enruga menos.
Como controlamos isso:
- Almofada porta-chapas hidráulica com controle de pressão - não uma mola mecânica.
- Força definida por estágio de desenho – não uma única configuração para toda a sequência.
- Monitoramento de força na matriz – uma célula de carga detecta uma mudança na força e sinaliza à prensa para ajustar.
Nesta operação, a força do porta-chapa não é um número único – é um perfil que muda com a etapa de estiragem e o material.
Variável 2 – Raio da Matriz: O Controle de Rasgo
O raio da matriz é a curvatura sobre a qual o material flui ao entrar na matriz. Um raio agudo concentra a deformação – o material se estica mais no raio e a parede lateral rasga no nariz do punção. Um raio maior distribui a deformação.
Raio mínimo da matriz por material:
- Aço carbono – ≥6× espessura do material
- Aço inoxidável – ≥8× espessura do material
- Alumínio – ≥4× espessura do material
- Cobre – ≥5× espessura do material
Como controlamos isso:
- Raio da matriz especificado por material e espessura – não é um valor padrão para todas as peças.
- Inserções da matriz substituíveis – o raio pode ser aumentado sem reconstruir a matriz inteira se a primeira tentativa rasgar.
- Raio polido para Ra 0,2 μm – um raio áspero aumenta o atrito e o risco de rasgo.
Para estampagem profunda, o raio da matriz não é um detalhe – é a diferença entre uma peça que desenha e uma peça que rasga.
Variável 3 – Lubrificação: O Controle de Fricção
O atrito entre a peça bruta e a matriz controla a facilidade com que o material flui. Muito atrito – o material resiste ao fluxo, a força do punção aumenta e a parede lateral rasga. Muito pouco atrito – o material flui com muita facilidade e o suporte da peça bruta não consegue controlar o flange.
Lubrificante por material:
- Aço carbono – lubrificante de trefilação padrão à base de água ou à base de óleo.
- Aço inoxidável – lubrificante de alta resistência do filme – galhas de aço inoxidável se o filme quebrar.
- Alumínio – lubrificante à base de água – à base de óleo pode manchar a superfície antes da anodização.
- Cobre – lubrificante de alta viscosidade – o cobre escoria facilmente e requer uma película que permanece na peça bruta.
Como controlamos isso:
- Lubrificante adequado ao material – não há um único lubrificante para todos os metais.
- Espessura do filme controlada – um filme consistente, não uma inundação.
- Limpeza antes do recozimento – o lubrificante residual pode carbonizar no forno e afetar a próxima extração.
Um exemplo real – Carcaça estampada profunda em aço inoxidável 304 com flange enrugado
Um fabricante alemão de bombas precisava de um invólucro de aço inoxidável 304 com espessura de parede de 1,5 mm, profundidade de extração de 45 mm e flange sem rugas. O fornecedor anterior desenhou o alojamento em dois estágios – o flange enrugou no primeiro desenho e o fornecedor aumentou a força do porta-chapa para fixá-lo. A ruga desapareceu, mas a parede lateral rasgou o nariz perfurado na segunda rodada.
O que fizemos de diferente:
- Reduziu a força do porta-blanco na primeira puxada – o enrugamento foi causado por muita força, não por pouca. A força estava comprimindo o flange e restringindo o fluxo.
- Aumentou o raio da matriz de 6× para 9× a espessura do material – o raio mais nítido concentrava a tensão na ponta do punção.
- Mudou para um lubrificante de alta resistência para aço inoxidável – o lubrificante padrão quebrou sob a pressão de extração.
- Adicionado um recozimento intermediário entre estiragens – ductilidade restaurada antes da segunda estiragem.
- Enviamos 180.000 peças sem rugas e sem rasgos. O cliente ajustou a inspeção de entrada para uma amostra de 5 peças por lote – nossos dados de CMM e planicidade foram aceitos como registro de qualidade.
Isto é o que a estampagem de metal estampado profundo deve oferecer:não apenas um copo que mede corretamente, mas uma peça cujo flange é plano e cuja parede lateral está intacta – porque as três variáveis foram combinadas com o material e a etapa de estiramento, e não ajustadas por tentativa e erro.
Referência padrão:As taxas de estiramento e os raios da matriz seguem DIN 8584 (padrão de processo de estampagem profunda) e ISO 2768-mK, a menos que uma chamada mais restrita seja especificada. Equipamentos de prensa: Servoprensas Aida e Schuler de 100 a 600 toneladas.
Perguntas frequentes
Q1: Por que o flange enruga na estampagem de metal estampado profundamente?
R: O enrugamento do flange ocorre quando a força do porta-chapa não corresponde ao estágio de estiragem. Pouca força – o material entorta. Muita força – o material não consegue fluir e a parede lateral rasga na próxima puxada. Se o aumento da força causar rasgo, o verdadeiro problema será o raio da matriz ou a lubrificação – e não o suporte da peça bruta. Para estampagem de metal estampado profundamente, enrugamento e rasgo são falhas opostas – a solução para um pode causar o outro se a causa raiz for diagnosticada incorretamente.
Q2: Por que a parede lateral rasga no nariz do punção?
R: O rompimento da parede lateral ocorre no ponto de maior tensão. As causas são: raio da matriz muito afiado, lubrificação insuficiente, taxa de estiramento muito agressiva ou material recozido insuficientemente. A solução não é mais força no suporte da peça bruta – isso piora o rasgo. A correção é um raio de matriz maior, melhor lubrificação, uma taxa de estiramento mais baixa ou um recozimento adicional. A localização do rasgo informa qual variável está errada – no nariz perfurado, é tensão; no raio da matriz, é atrito.
Q3: O que impulsiona o custo das peças metálicas estampadas profundamente?
R: Três fatores: número de estágios de estiramento, ciclos de recozimento e complexidade da matriz. Uma peça que requer três estiragens e dois recozimentos custa mais do que uma peça que requer uma estiragem – o tempo de prensagem, o tempo de recozimento e o manuseio entre os estágios adicionam custo. O raio da matriz e o amortecimento do porta-chapa aumentam o custo do ferramental – um amortecimento hidráulico é mais caro que uma mola mecânica. Fornecemos um detalhamento dos custos com a cotação, mostrando qual estágio está impulsionando o preço.
Q4: Qual é a quantidade mínima de pedido para peças metálicas estampadas profundamente?
R: Para uma nova matriz de estampagem profunda, o pedido mínimo é normalmente de 30.000 peças – abaixo disso, o custo do ferramental domina. Para protótipos ou execuções de baixo volume, podemos produzir peças em um único estágio ou por fiação – mínimo de 1.000 peças. Para peças já em produção, os pedidos repetidos podem chegar a 10.000 peças. Revisamos o volume e a taxa de estiramento antes de recomendar a abordagem de ferramenta correta.
Q5: Quando o desenho profundo não é o processo certo?
R: A estampagem profunda não é a escolha certa quando: (1) a profundidade da estampagem é inferior a 0,5× o diâmetro – uma estampagem padrão com um recesso formado é mais barata; (2) o volume é inferior a 5.000 peças – o custo do ferramental não pode ser amortizado e a fiação ou usinagem pode ser mais econômica; (3) o material é muito espesso em relação ao diâmetro – a força do punção excede a capacidade da prensa e é necessária conformação ou usinagem a quente. Para estampagem profunda de metal, informamos quando o processo não é adequado – antes de você investir em ferramentas.
Q6: Você pode fornecer feedback do DFM antes de fazer um pedido?
R: Sim. Envie-nos um desenho com o material, espessura, profundidade de desenho e requisitos de flange. Nossa equipe de engenharia calcula a taxa de estiramento, verifica o raio da matriz em relação ao material e confirma se a peça pode ser trefilada no número de estágios esperado ou se ela precisa de mais recozimento ou de uma peça bruta maior. Para uma profundidade de estiramento superior a 1,5x o diâmetro, podemos recomendar uma tira de teste ou um primeiro artigo antes de iniciar o ferramental de produção.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.

X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade