Produtos

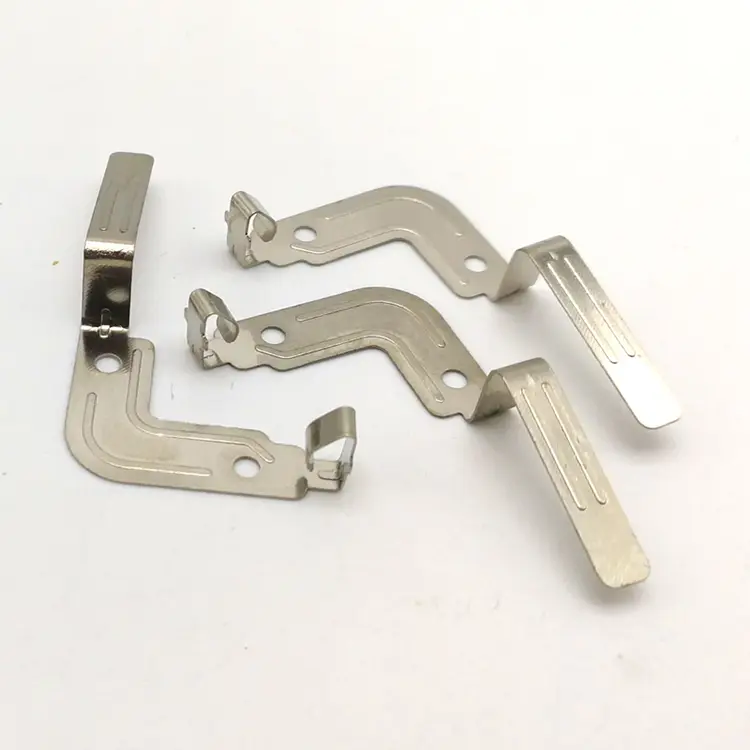
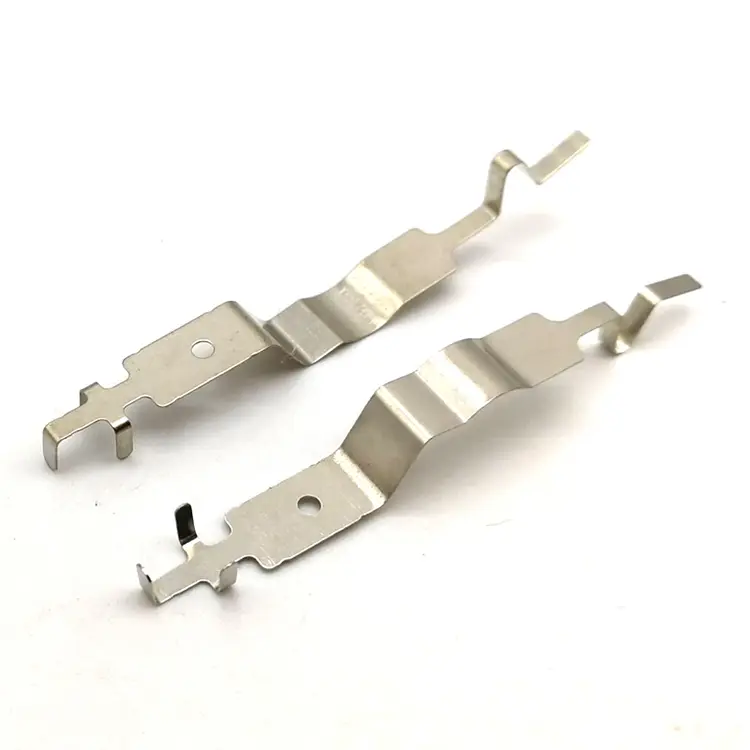
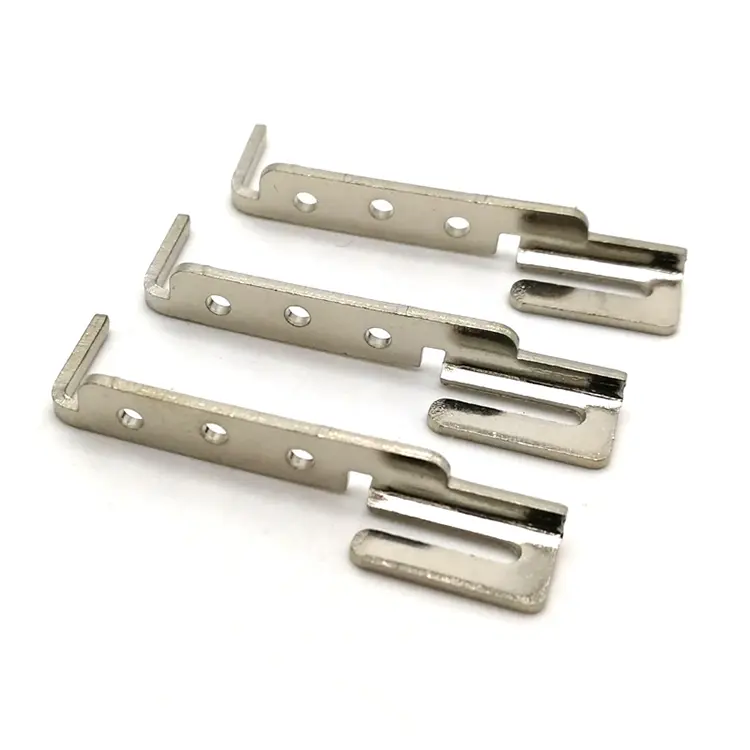
Peças de alumínio estampadas
A Nuote Metals é uma fornecedora com sede na China de peças estampadas de alumínio para clientes eletrônicos, automotivos e de eletrodomésticos. Carimbamos alumínio 5052, 6061 e 3003 em espessuras de 0,2 mm a 2,0 mm – com matrizes polidas e controle de lubrificação para evitar escoriações. Superfícies prontas para anodização, controle de planicidade e documentação PPAP disponíveis.
Enviar consulta
Descrição do produto
O alumínio é o metal mais leve de uso comum em estampagem. Conduz calor, resiste à corrosão e aceita anodização melhor do que qualquer outro metal. Por issoestampagem de peças de alumínioaparecem em gabinetes eletrônicos, escudos térmicos automotivos, painéis de eletrodomésticos e caixas de LED – onde peso, calor ou aparência são importantes.
Mas o alumínio traz dois problemas que o aço e o latão não trazem. Isso irrita - gruda na matriz e rasga a superfície. E risca – fácil, profunda e visivelmente após a anodização. Uma peça de alumínio estampada que mede corretamente, mas tem uma marca de desgaste ou um arranhão, será reprovada na inspeção cosmética – ou pior, na anodização, porque o defeito se torna permanente sob a camada de óxido.
Na Nuote Metals, estampamos alumínio com controle de escoriações e prontidão para anodização como os principais requisitos de qualidade. Este artigo aborda os tipos de peças, as ligas, os defeitos superficiais importantes e como os controlamos antes que a peça chegue ao anodizador.

Tipos de peças – Para que são utilizadas peças de estampagem de alumínio
| Tipo de peça | Liga Típica | Faixa de espessura | Requisito-chave | Indústria Típica |
|---|---|---|---|---|
| Escudos térmicos | 5052, 3003 | 0,3–2,0mm | Estabilidade de forma, sem escoriações na superfície visível | Automotivo, eletrodomésticos |
| Gabinetes e tampas | 5052, 6061 | 0,5–1,5 mm | Planicidade, superfície pronta para anodização | Eletrônica, instrumentação |
| Suportes e clipes | 5052, 6061 | 0,5–2,0 mm | Ângulo de curvatura, posição do furo | Automotivo, eletrodomésticos |
| Caixas e refletores de LED | 1100, 3003 | 0,2–1,0 mm | Acabamento de superfície, refletividade | Iluminação, eletrônica |
| Escudos EMI | 5052, 3003 | 0,2–0,8mm | Altura do formulário, condutividade | Eletrônica, telecomunicações |
Escudos térmicosdevem manter sua forma durante a ciclagem térmica. A estampagem não deve introduzir tensões residuais que provoquem empenamento quando a peça aquece. 5052 é a liga padrão – boa conformabilidade e resistência à corrosão.
Gabinetes e tampassão partes visíveis. A superfície deve estar livre de escoriações, arranhões e marcas de matrizes - porque a anodização não esconde defeitos; isso os amplifica. 5052 e 6061 são comuns; 6061 oferece maior resistência, mas é menos moldável.
Suportes e clipes transportar carga. O ângulo de curvatura e a posição do furo devem ser estáveis após o retorno elástico. O alumínio recua mais do que o aço – a compensação na matriz é crítica.
Caixas e refletores de LEDrequerem uma superfície lisa para refletividade. 1100 é o alumínio mais puro – melhor refletividade, mas mais macio e mais sujeito a escoriações. São necessárias matrizes polidas e controle rigoroso de lubrificação.
Escudos EMIcombinar forma e condutividade. A peça deve assentar na PCB sem folgas. Planicidade e altura da forma são os requisitos críticos.
Ligas de Alumínio – Como Cada uma se Comporta na Estampagem
| Liga | Formabilidade | Força | Risco de irritação | Resposta de anodização | Melhor Aplicação |
|---|---|---|---|---|---|
| 1100 | Excelente | Baixo | Alto – mais suave | Excelente – acabamento puro e brilhante | Refletores decorativos |
| 3003 | Bom | Baixo-moderado | Moderado | Bom | Escudos térmicos, coberturas |
| 5052 | Bom | Moderado | Moderado | Bom – ligeira mudança de cor | Estampagem geral, marinha |
| 6061 | Justo | Alto | Baixo-moderado | Justo – grão visível após anodização | Suportes estruturais |
1100 é o alumínio mais puro – mínimo de 99%. Forma-se facilmente e anodiza-se com um acabamento brilhante e reflexivo. Mas é macio e irrita agressivamente. Matrizes polidas e lubrificação frequente são obrigatórias.
3003 adiciona manganês para dar força. Forma bem e oferece resistência moderada à corrosão. Uma liga de uso geral para escudos térmicos e coberturas.
5052 adiciona magnésio para resistência e resistência à corrosão. É a liga de estampagem mais comum - bom equilíbrio entre conformabilidade, resistência e resposta à anodização.
6061 contém magnésio e silício. Oferece a maior resistência dos quatro, mas é menos moldável e apresenta um grão visível após a anodização. Usado para suportes estruturais onde a resistência é mais importante do que a aparência.
Os dois defeitos de superfície que arruínam a estampagem de peças de alumínio
Irritante. O alumínio adere à matriz. Quando a superfície da matriz não é polida ou a lubrificação é insuficiente, o alumínio é transferido para a matriz e rasga a superfície da peça. O resultado é uma mancha áspera e manchada, geralmente na superfície mais visível da peça. As escoriações não podem ser removidas por rebarbação ou polimento sem alterar a dimensão da peça. Deve ser evitado.
Arranhões. O alumínio é macio. Uma lasca na matriz, um transportador irregular ou uma transferência descuidada podem arranhar a superfície. Um arranhão com 0,02 mm de profundidade em uma peça de aço é cosmético. Em uma peça de alumínio anodizado, torna-se uma linha escura visível – e a peça é descartada.
Como controlamos ambos:
Superfícies de matriz polidas– as inserções da matriz são polidas até Ra 0,1μm ou melhor nas superfícies de conformação. Qualquer marca de ferramenta na matriz é transferida para a peça.
Lubrificação controlada– uma película consistente de lubrificante evita o contato metal com metal. Usamos lubrificantes à base de água para alumínio – lubrificantes à base de óleo podem manchar a superfície antes da anodização.
Gerenciamento de chips na matriz– cavacos que permanecem na cavidade da matriz arranham a peça no próximo golpe. Usamos jato de ar e evacuação a vácuo em cada estação.
Manuseio com luvas– da prensa até a caixa de embalagem, as peças são manuseadas com luvas limpas. As mãos nuas deixam óleos que causam anodização irregular.
Tolerâncias e Qualidade – O que controlamos em peças estampadas de alumínio
| Característica | Tolerância Típica | Método de medição |
|---|---|---|
| Posição do furo | ±0,05mm | Comparador óptico, CMM |
| Localização da dobra | ±0,05mm | Comparador óptico, CMM |
| Ângulo de curvatura | ±0,5° | Comparador óptico, medidor de ângulo |
| Altura do formulário | ±0,1mm | Medidor de altura, CMM |
| Planicidade | 0,1 mm (peças pequenas) | Placa de superfície, CMM |
| Defeitos superficiais | Sem escoriações, sem arranhões >0,02mm | Visual com ampliação de 10× |
Planicidadeé fundamental para gabinetes e blindagens. O alumínio deforma após a ejeção se a tensão de formação não estiver equilibrada. Controlamos o nivelamento por recozimento com alívio de tensão, ajustando a matriz ou cunhando a peça plana em uma estação final.
Ângulo de curvaturaé afetado pelo retorno elástico. O alumínio recua 2–4° dependendo da liga e da têmpera. Nós compensamos dobrando demais a matriz – verificado em uma tira de teste antes de a matriz ser cortada.
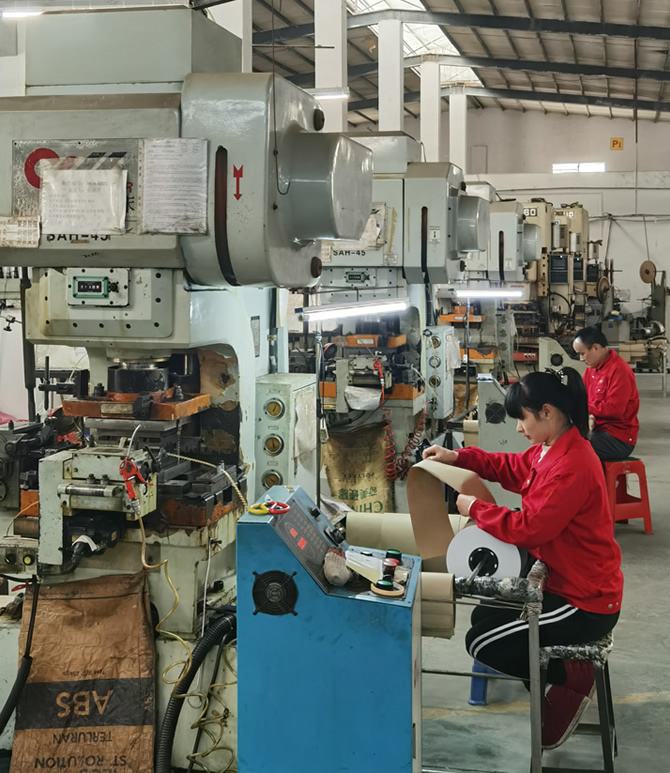
Um exemplo real – Escudo térmico 5052 com escoriações em superfície visível
Um fabricante alemão de eletrodomésticos precisava de um escudo térmico de alumínio 5052 com 0,8 mm de espessura, duas dobras e uma superfície visível livre de escoriações e arranhões. Seu fornecedor anterior operava a peça com lubrificação de matriz padrão – escoriações apareceram na superfície visível na estação 3 e 12% das peças falharam na inspeção cosmética.
O que fizemos de diferente:
- Poliu as inserções da matriz para Ra 0,1 μm em todas as superfícies de conformação – removeu as marcas da ferramenta que iniciaram o desgaste.
- Mudou para um lubrificante à base de água aplicado consistentemente em cada passagem – sem manchas de óleo, sem contato metal com metal.
- Adicionado jato de ar na estação 3 para evacuar lascas de alumínio antes do próximo golpe.
- Qualidade de superfície verificada com ampliação de 10× a cada 200 peças.
- Enviamos 600.000 peças sem rejeições cosméticas. O cliente eliminou a inspeção visual de entrada.
Isso é o queestampagem de peças de alumíniodeve entregar: não apenas uma peça que atenda ao desenho, mas uma superfície que sobreviva à anodização – porque os defeitos que estragam as peças de alumínio são defeitos superficiais, não dimensionais.
Perguntas frequentes
Q1: Por que o alumínio galha durante a estampagem e como evitá-lo?
R: O desgaste ocorre quando o alumínio é transferido para a superfície da matriz sob pressão – ele se solda à ferramenta e rasga a superfície da peça. A prevenção requer três coisas: superfícies polidas da matriz (Ra 0,1 μm ou melhor), lubrificação consistente (à base de água para alumínio) e evacuação de cavacos (jato de ar ou vácuo em cada estação). Para peças estampadas de alumínio com superfícies visíveis, o desgaste é um defeito cosmético que a anodização torna permanente. Nós controlamos isso na matriz, não depois que a peça é estampada.
Q2: Você pode carimbar peças de alumínio que serão anodizadas?
R: Sim – e preparamos a superfície especificamente para anodização. A anodização não esconde arranhões ou escoriações; isso os amplifica. Polimos insertos de matrizes, controlamos a lubrificação, evacuamos cavacos e manuseamos peças com luvas para evitar contaminação. Paraestampagem de peças de alumínioque será anodizado, inspecionamos as superfícies com ampliação de 10x antes do envio – porque um defeito que passa na inspeção visual do alumínio bruto torna-se uma rejeição visível após a anodização.
Q3: Qual é a diferença entre 5052 e 6061 para peças estampadas de alumínio?
R: 5052 oferece melhor conformabilidade e resposta de anodização mais consistente - é a escolha padrão para proteções térmicas, coberturas e estampagem geral. O 6061 oferece maior resistência, mas é menos moldável e apresenta um grão visível após a anodização – é usado para suportes estruturais onde a resistência é mais importante do que a aparência. Paraestampagem de peças de alumíniocom requisitos cosméticos, 5052 geralmente é a melhor escolha. Revisamos a aplicação antes de recomendar uma liga – não apenas o requisito de resistência.
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.

X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade