Produtos
Usinagem CNC
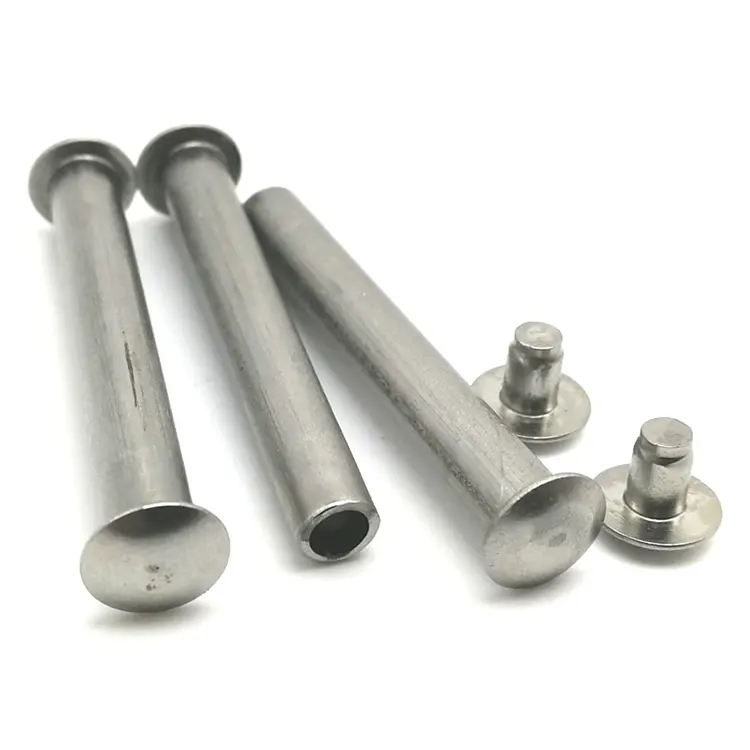
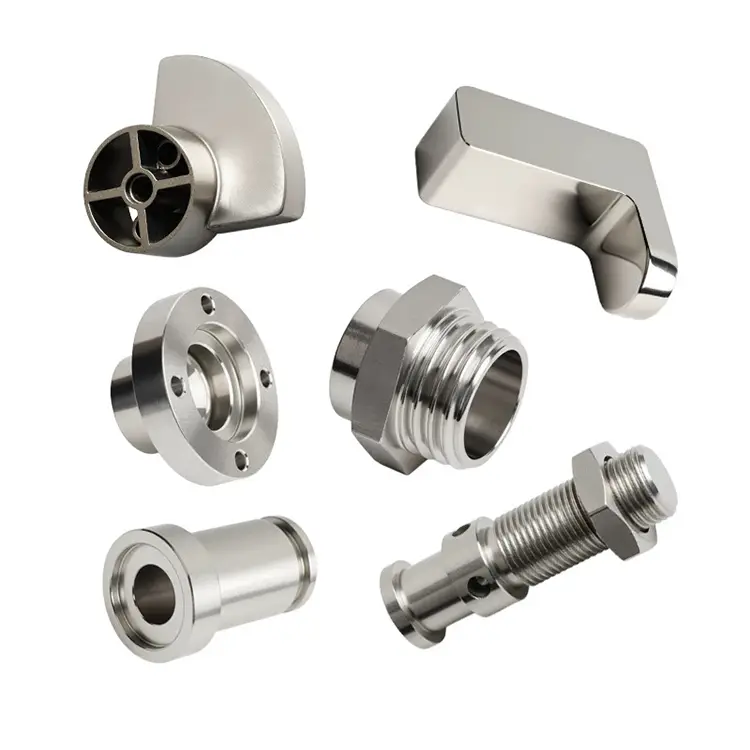
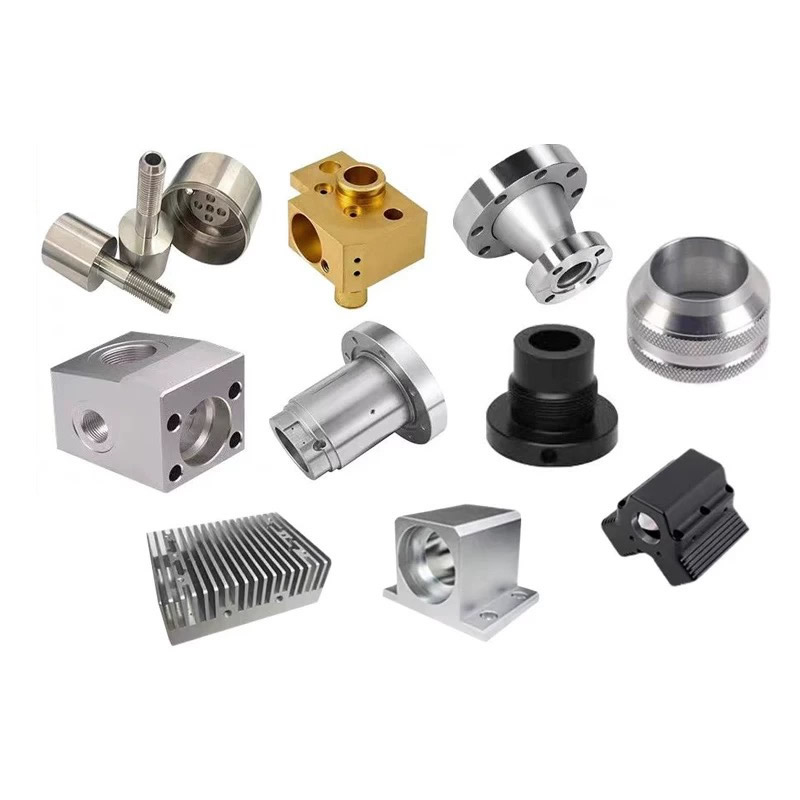
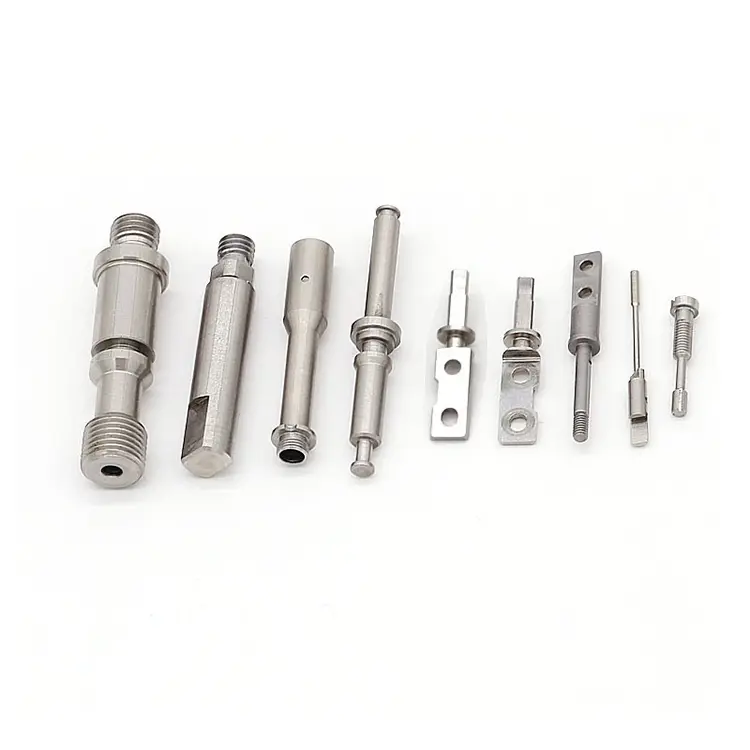
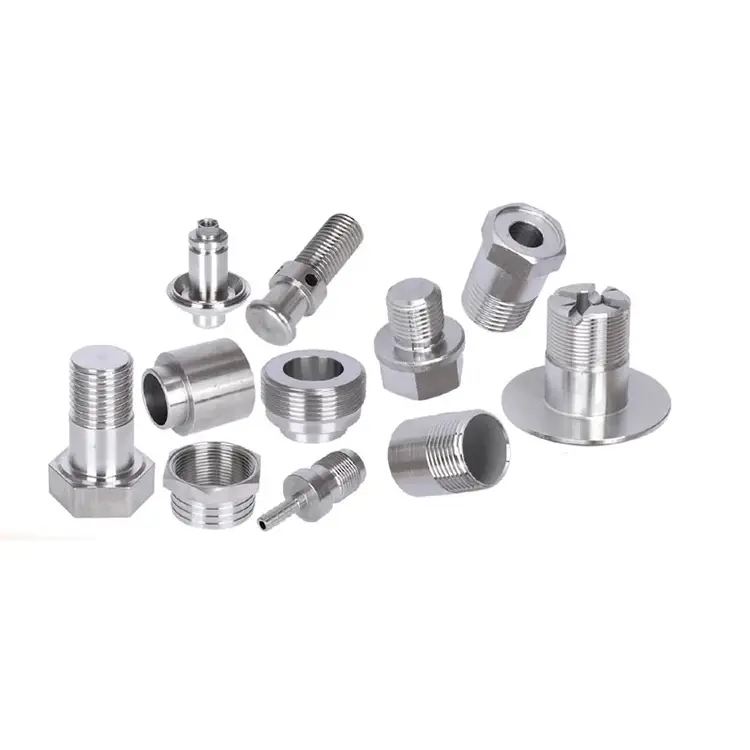
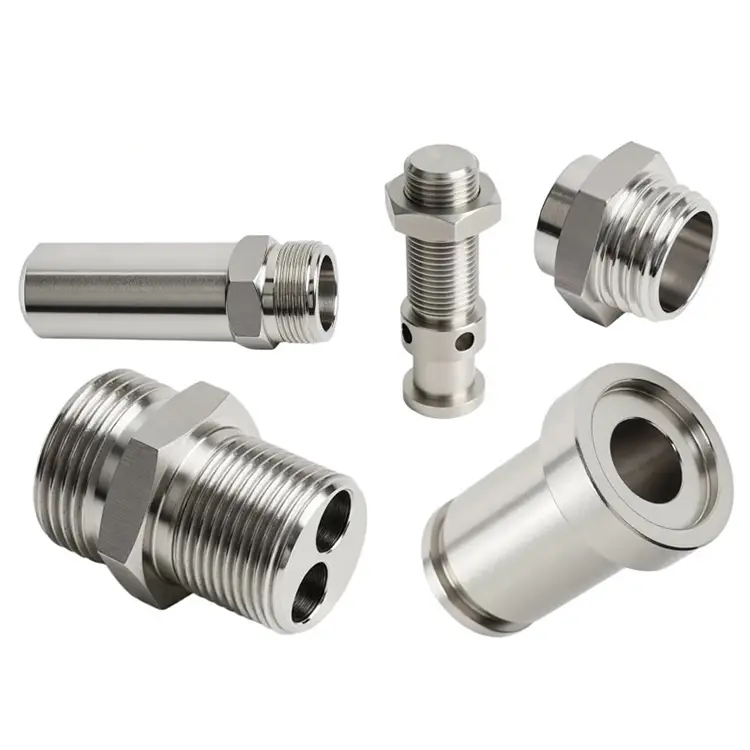
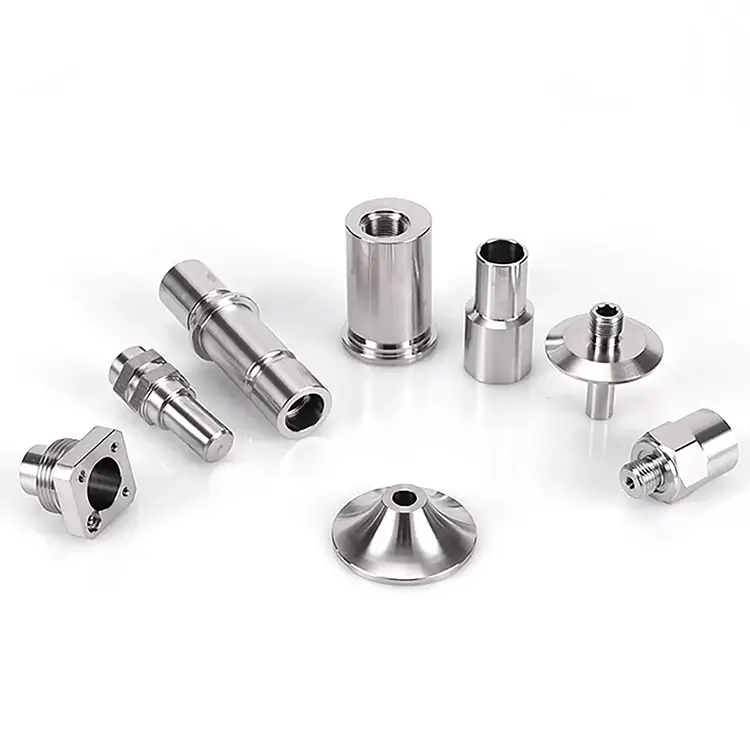
A Nuote Metals oferece serviço de usinagem CNC, que permite a criação de peças customizadas de acordo com suas necessidades específicas, garantindo ajuste e funcionamento precisos. Atendemos vários materiais, incluindo alumínio 6061, latão, bronze, cobre, aço inoxidável, ligas de aço e outros materiais.
Enviar consulta
Descrição do produto
Usinagem CNC – Por que o protótipo e as peças de produção devem vir do mesmo processo
Muitas empresas cometem o mesmo erro. Eles fazem protótipos com impressão 3D ou em uma oficina local e, em seguida, passam para a produção com um fornecedor diferente e um processo diferente. As peças parecem iguais no desenho. Mas quando chegam, não cabem. As tolerâncias são diferentes. O acabamento superficial é diferente. O material se comporta de maneira diferente. E a linha de montagem para.
Na Nuote Metals, adotamos uma abordagem diferente. Nós usamosUsinagem CNCtanto para protótipos quanto para produção – mesmo processo, mesmo sistema de qualidade, mesmo padrão de medição. A única coisa que muda é o equipamento e o volume. Este artigo explica por que isso é importante e como gerenciamos a transição de 10 peças para 500.000.
A lacuna entre o protótipo e a produção – Por que as peças mudam quando você dimensiona
A lacuna aparece porque a prototipagem e a produção são frequentemente tratadas como projetos separados. Uma oficina de protótipos usina uma peça por vez, verificando as dimensões com calibradores. Uma oficina de produção opera um alimentador de barras e inspeciona por amostragem. Os dois processos produzem resultados diferentes – mesmo quando o desenho é o mesmo.
Três falhas comuns:
Mudança de dado:A loja de protótipos faz referência a uma superfície. A oficina de produção faz referência a outra. Os recursos não se alinham.
Desvio de tolerância:O protótipo suporta ±0,01 mm porque o maquinista toma cuidado extra. A oficina de produção comporta ±0,05 mm porque o processo é otimizado para velocidade.
Inconsistência material:O protótipo utiliza material recozido. A produção utiliza estirado a frio. O material é usinado de maneira diferente e o acabamento da superfície muda.
Eliminamos essas falhas usando o mesmoUsinagem CNCprocesso do primeiro ao último artigo. O protótipo é usinado em um centro fresador-torneamento de 5 eixos. A produção é executada em tornos alimentados por barras e centros de usinagem. Mas a referência, a estratégia de ferramentas e o padrão de inspeção são idênticos.
Como escolher o processo certo para a geometria da sua peça
Nem todas as peças devem ser viradas. Nem todas as peças devem ser fresadas. A geometria decide. Aqui está a lógica que usamos:
As características cilíndricas dominam?O torneamento é mais rápido e mantém melhor a tolerância do diâmetro. Eixos, pinos, conectores, buchas.
As características prismáticas dominam?Fresar é a escolha certa. Carcaças, suportes, coletores, placas.
É necessário tornear e fresar?Um centro fresador-torneamento de 5 eixos usina a peça completa em uma única configuração – sem transferência de dados, sem operações secundárias.
Contornos 3D complexos?A usinagem simultânea de 5 eixos lida com geometrias que exigiriam múltiplas configurações em uma fresadora de 3 eixos.
Para volumes de produção, avaliamos se um produto dedicadoUsinagem CNCa célula pode reduzir custos combinando operações. Para protótipos, priorizamos flexibilidade e velocidade. A lógica do processo permanece a mesma – apenas o equipamento muda.
Estratégia de Tolerância – Protótipo vs. Produção
Um equívoco comum: os protótipos precisam de tolerâncias mais rigorosas do que a produção. Na realidade, ambos necessitam das tolerâncias que a montagem exige. A diferença é como você os verifica.
Estágio de protótipo:Medimos todos os recursos em um CMM. O primeiro relatório do artigo mostra valores reais. Usamos o protótipo para validar o projeto – e para confirmar se as tolerâncias são alcançáveis na produção.
Estágio de produção:Usamos a mesma CMM, os mesmos acessórios e a mesma sala com temperatura controlada. O Controle Estatístico de Processo (SPC) monitora dimensões críticas. Se o processo oscilar, ajustamos antes que as peças saiam das especificações.
A chave é a consistência. Um protótipo que atenda a ±0,005 mm só será útil se a produção puder manter a mesma tolerância. Confirmamos isso antes da cotação – não depois do primeiro lote.
Equipamentos e Capacidade – O que muda do protótipo para a produção
| Fator | Protótipo (1–50 unidades) | Produção (50–500.000+ unidades) |
|---|---|---|
| Equipamento Primário | Centros fresamento-torneamento de 5 eixos | Tornos alimentados por barras, centros de usinagem |
| Tempo de configuração | Maior por peça | Otimizado para volume |
| Inspeção | 100% CMM em todos os recursos | SPC + 100% em recursos críticos |
| Ferramentas | Suportes padrão, troca rápida | Acessórios dedicados, ferramentas predefinidas |
| Tempo de espera | 5–10 dias | 10–20 dias dependendo do volume |
| Custo Unitário | Mais alto | Inferior – configuração amortizada |
| Dado | Mesmo | Mesmo |
| Sistema de Qualidade | ISO 9001:2015 | ISO 9001:2015 |
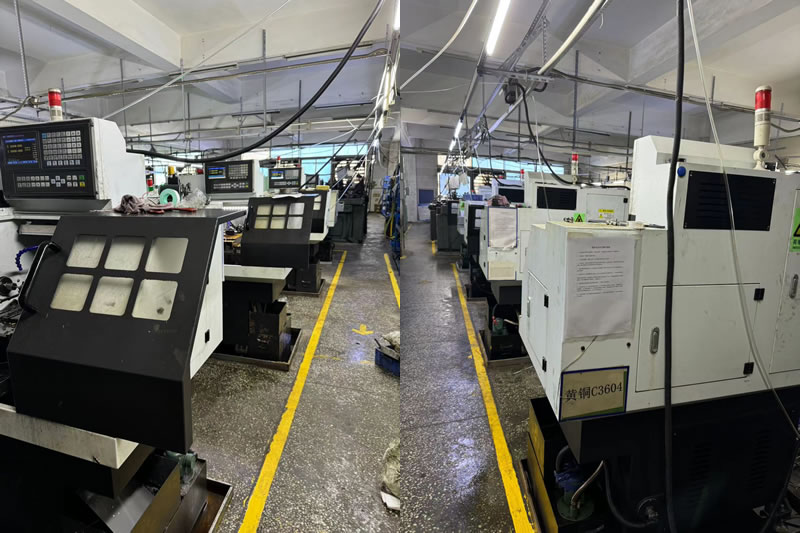
Controle de qualidade – Um sistema desde o primeiro artigo até a remessa final
Porque usamos o mesmoUsinagem CNCprocesso de protótipos e produção, nosso sistema de qualidade cobre todo o ciclo de vida.
Inspeção do Primeiro Artigo (FAI):Cada novo número de peça recebe um relatório dimensional completo. Verificamos a referência, as características críticas e o acabamento superficial.
Monitoramento em processo:As execuções de produção são monitoradas com SPC. As dimensões críticas são verificadas em intervalos definidos. Os deslocamentos da ferramenta são ajustados antes que ocorra o desvio.
Inspeção final:Cada remessa inclui um relatório dimensional com valores medidos reais. Certificados de materiais e registros de tratamento térmico estão incluídos.
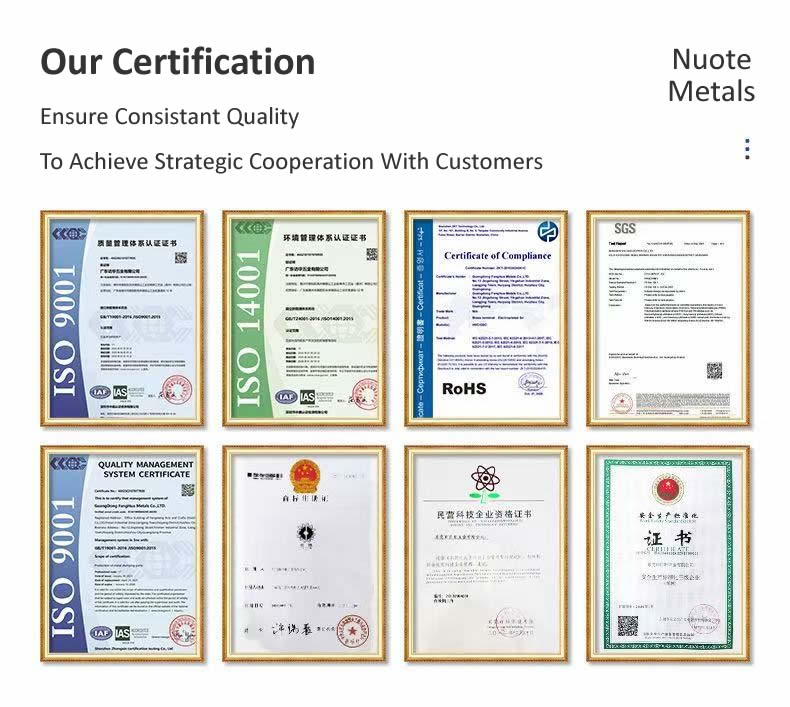
Certificações:ISO 9001:2015. Documentação PPAP mediante solicitação.
Um exemplo real – de 10 protótipos a 50.000 peças de produção
Um fornecedor automotivo europeu precisava de um componente atuador em aço inoxidável. Eles começaram com 10 protótipos para validação de projeto e depois aumentaram para 50 mil peças por ano. Seu fornecedor anterior usava uma oficina de protótipos para as primeiras 10 peças e uma oficina de produção diferente para o volume. As peças de produção falharam na montagem – o furo estava 0,02 mm descentralizado.
O que fizemos de diferente:
- Usinei os 10 protótipos em um centro fresador-torneamento de 5 eixos – mesma família de máquinas usada para produção.
- Usou o mesmo dado para prototipagem, produção e inspeção.
- Aplicado o mesmoUsinagem CNCparâmetros e estratégia de ferramentas desde o protótipo até a produção.
- Enviou 10 protótipos em 7 dias e, em seguida, 50.000 peças de produção em 6 semanas. O cliente eliminou a revalidação e reduziu o tempo de colocação no mercado em 4 meses.
Perguntas frequentes
Q1: Qual é a diferença entre tolerâncias de protótipo e de produção?
R: A tolerância deve ser a mesma se a montagem exigir. A diferença é a inspeção: os protótipos são 100% medidos em todos os recursos, enquanto a produção utiliza SPC mais inspeção de 100% nos recursos críticos. Na Nuote Metals, usamos o mesmoUsinagem CNCprocesso e os mesmos dados para ambos – portanto, o protótipo que você aprova é a peça que você recebe na produção.
Q2: Como escolho o processo de usinagem correto para reduzir o custo total?
R: Comece com geometria. Se a peça for cilíndrica, o torneamento é mais rápido e barato. Se for prismático, a fresagem é a escolha certa. Se for necessário ambos, um centro fresador-torneamento de 5 eixos elimina operações secundárias e reduz o manuseio. Para volumes de produção, avaliamos se ferramentas e alimentadores de barras dedicados podem reduzir o custo unitário. O objetivo é combinar o processo com a peça – e não forçar a peça a entrar em um processo.
P3: Como garantir a consistência em várias execuções de produção?
R: Usamos o mesmoUsinagem CNCprograma, os mesmos acessórios e o mesmo plano de inspeção para cada execução. As ferramentas são pré-definidas e monitoradas pelo tempo de corte. O SPC monitora dimensões críticas. Se um novo lote for agendado meses depois, retiramos a planilha de configuração original e verificamos o primeiro artigo em relação à amostra aprovada. Consistência é um processo, não uma promessa.
Hot Tags: Usinagem CNC
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade