Produtos
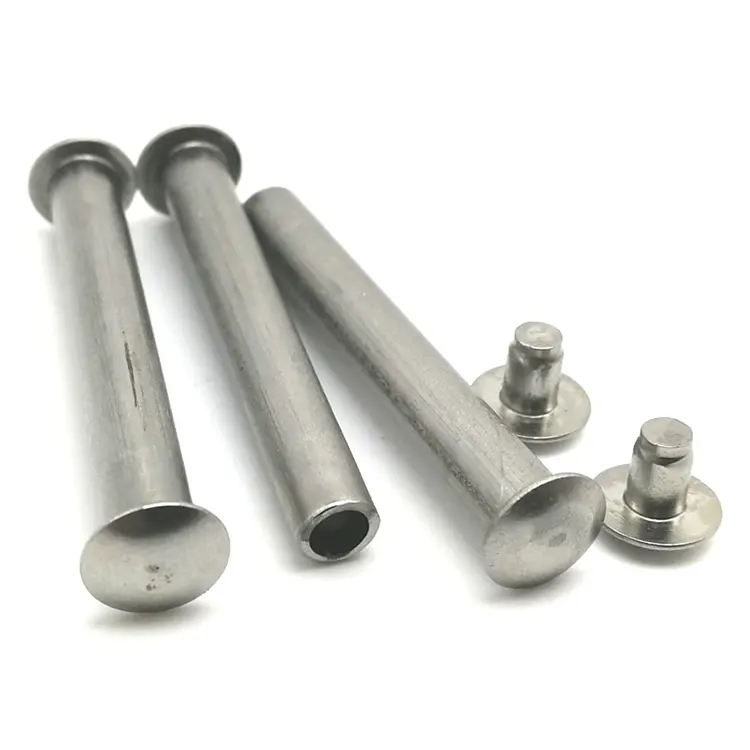
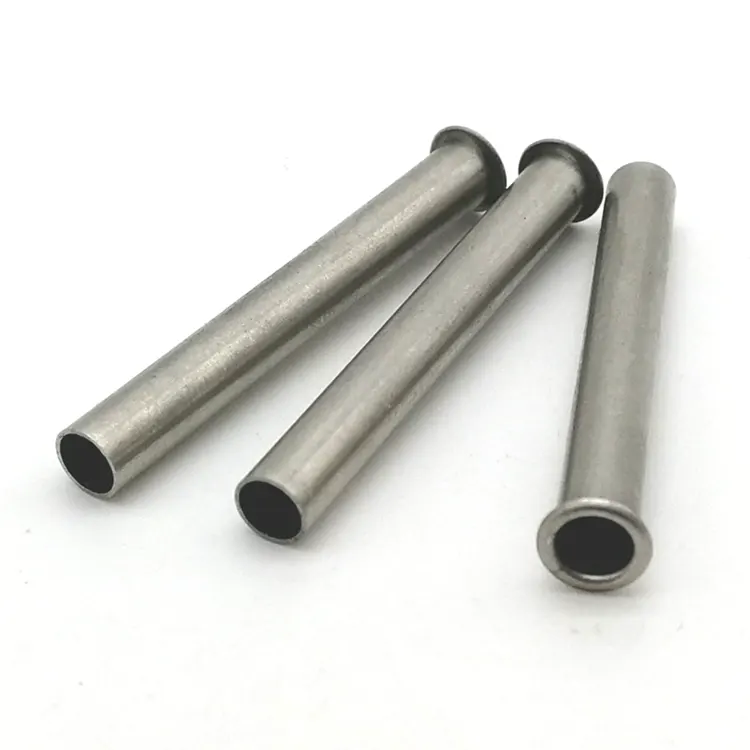
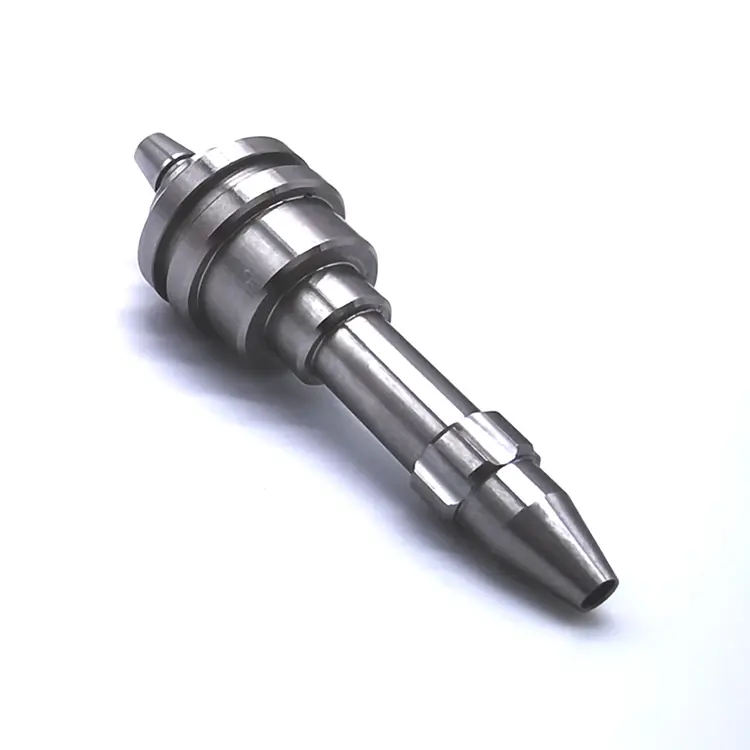
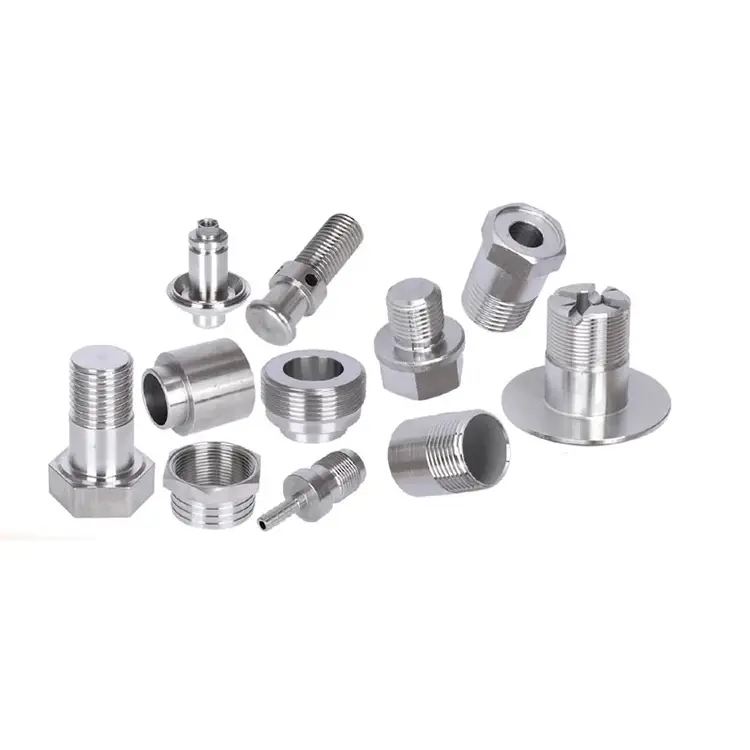
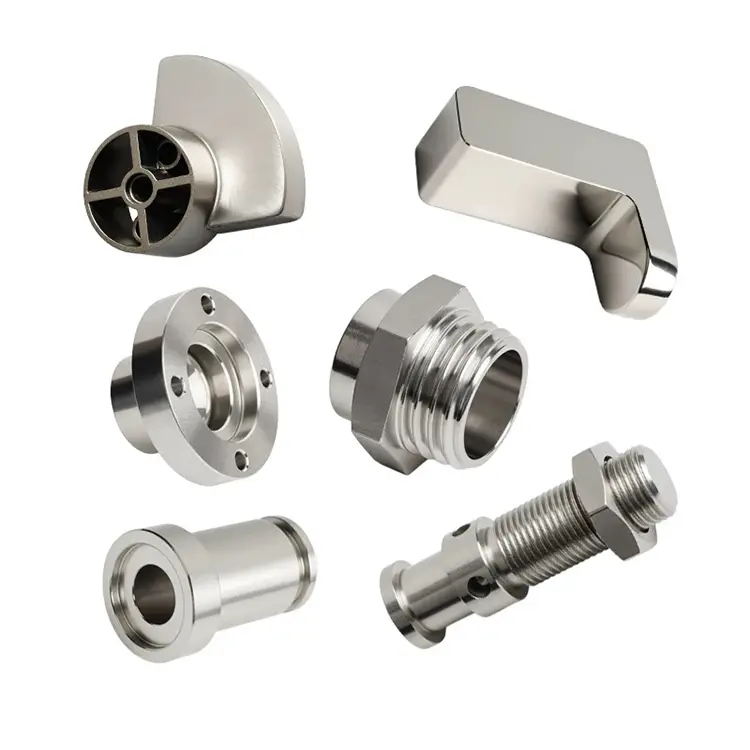
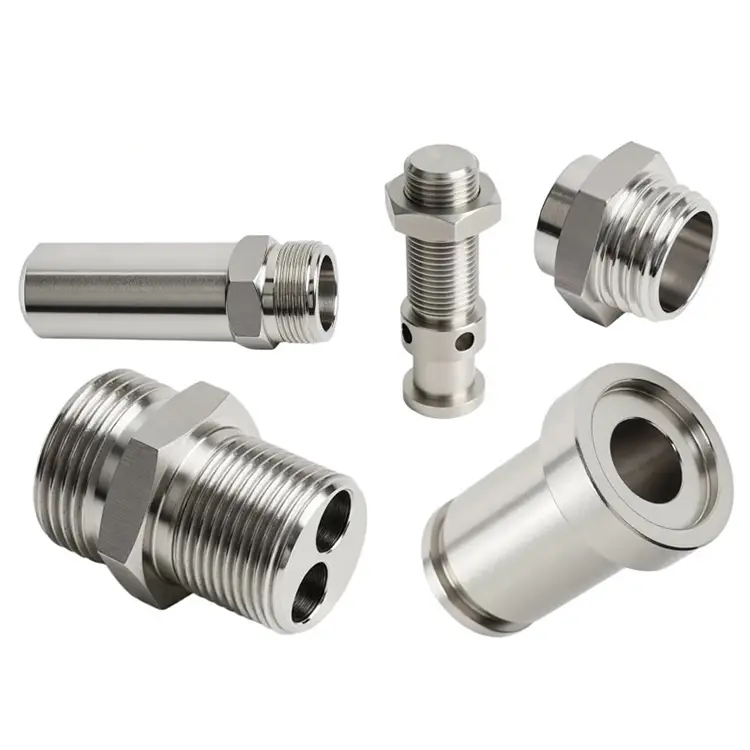
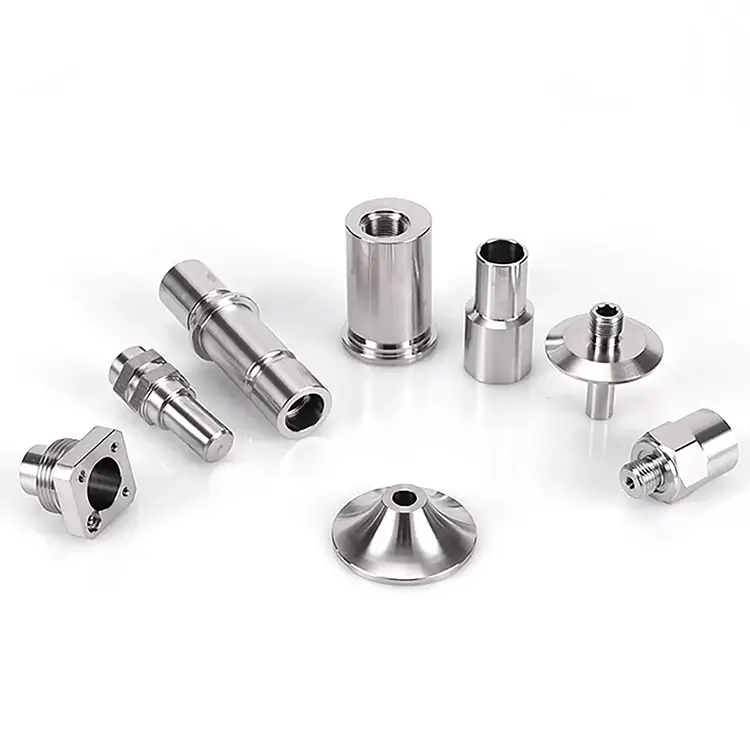
Peças de torneamento de precisão CNC
A Nuote Metals oferece peças de torneamento de precisão CNC personalizadas, adaptadas às suas necessidades específicas. Do protótipo à produção, trabalhamos em estreita colaboração com você para garantir que seus componentes atendam às especificações exatas.
Enviar consulta
Descrição do produto
Peças de torneamento de precisão CNC – quando a tolerância é medida em micrômetros
O torneamento padrão mantém ±0,005 mm. Isso é suficiente para a maioria das conexões hidráulicas, eixos e conectores. Mas algumas aplicações exigem mais. Um componente injetor de combustível que mede a vazão a 2.000 bar. Um instrumento cirúrgico que deve ser montado sem folga. Uma montagem óptica que mantém o alinhamento em uma variação de temperatura de 40°C.
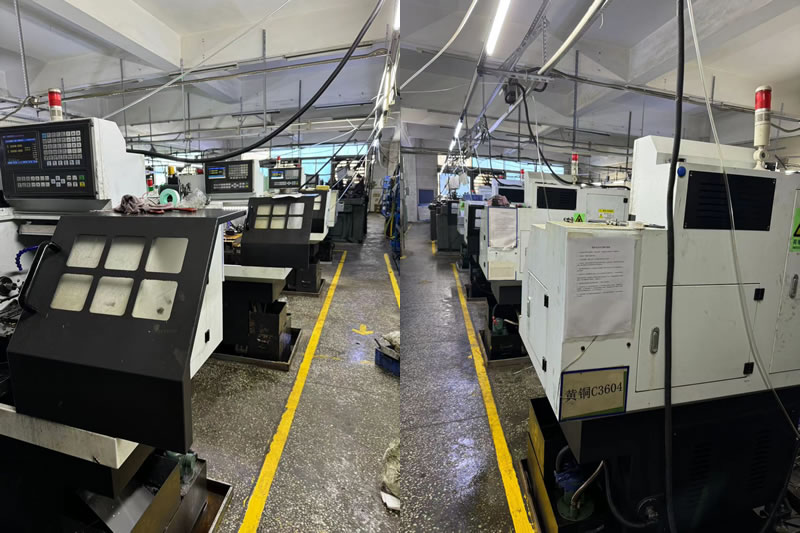
Estas são as peças que separam o torneamento de precisão do torneamento padrão. Na Nuote Metals, operamos uma célula dedicada de torneamento de precisão onde todas as variáveis – temperatura, desgaste da ferramenta, crescimento do fuso, incerteza de medição – são controladas e documentadas. Esta não é uma afirmação de marketing. É uma disciplina de processo e este artigo explica exatamente como a mantemos.
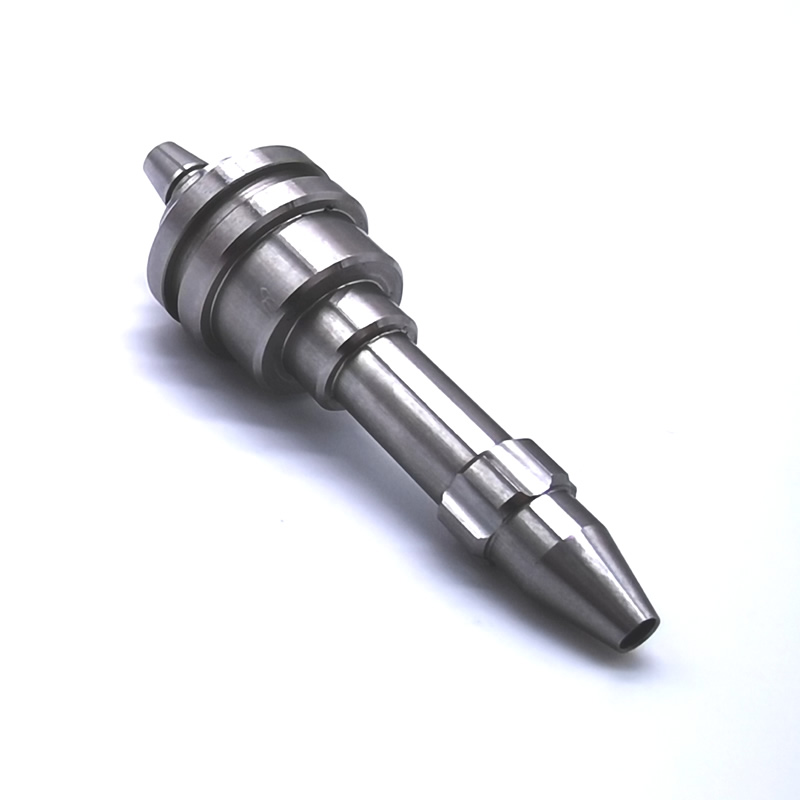
O que torna o torneamento “preciso” – cinco variáveis que devem ser controladas
A precisão não vem apenas da máquina. Vem do controle de todas as fontes de variação.
1. Estabilidade térmica.
Um fuso de torno cresce à medida que aquece. Uma peça de 100 mm pode crescer 0,02 mm com uma mudança de temperatura de 10°C. Nossa célula de torneamento de precisão é mantida a 20°C ± 1°C o ano todo. As peças são embebidas à temperatura ambiente antes da inspeção final.
2. Gerenciamento de desgaste de ferramentas.
Uma pastilha gasta corta de maneira diferente de uma pastilha nova. Monitoramos a vida útil da ferramenta através do tempo de corte e ajustamos os deslocamentos em intervalos definidos – sem esperar que o operador perceba um desvio. Para trabalhos de ±0,002 mm, as trocas de ferramentas são programadas e não reativas.
3. Calibração de fuso e eixo.
O crescimento térmico afeta a própria estrutura da máquina. Executamos um ciclo de aquecimento todas as manhãs e verificamos mensalmente o posicionamento do eixo com um interferômetro a laser. Os fusos de esferas são pré-carregados e as escalas lineares fornecem feedback direto da posição.
4. Repetibilidade de fixação.
Uma pinça que fixa de forma diferente na peça 1 e na peça 500 introduz variação. Usamos pinças endurecidas com paradas positivas e verificamos o desvio antes de cada produção. Para peças de parede fina, as mandíbulas macias são usinadas no lugar para corresponder ao diâmetro da peça.
5. Incerteza de medição.
Uma medição é tão boa quanto a ferramenta e o método. Calibramos micrômetros e medidores diariamente de acordo com padrões certificados. Para características críticas, usamos uma máquina de medição por coordenadas (CMM) na mesma sala com temperatura controlada – porque medir uma peça em uma área de inspeção quente fornece um resultado diferente do que medi-la no chão de fábrica.
Nossas capacidades de torneamento de precisão
| Parâmetro | Padrão | Célula de Precisão |
|---|---|---|
| Tolerância de diâmetro | ±0,005 mm | ±0,002 mm |
| Concentricidade | 0,01mm | 0,003 milímetros |
| Rugosidade Superficial | Ra 0,4 μm | Ra 0,2 μm |
| Redondeza | 0,008 milímetros | 0,002 milímetros |
| Tolerância de comprimento | ±0,1 mm | ±0,02mm |
| Controle de temperatura | Ambiente de loja | 20°C ± 1°C |
| Inspeção | Baseado em amostra | 100% CMM em recursos críticos |
Materiais transformados na célula de precisão:
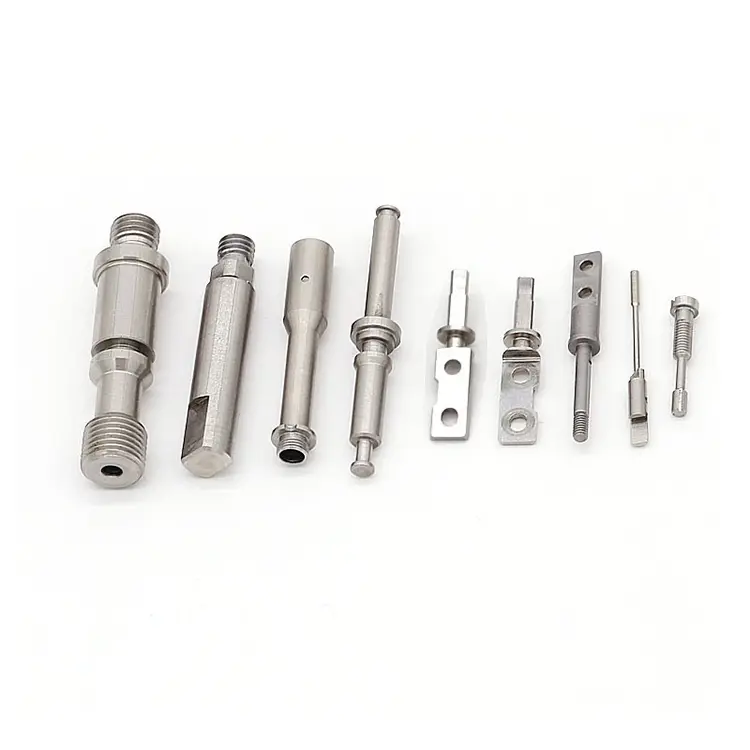
- Aço inoxidável (303, 304, 316, 17-4 PH, 440C)
- Liga de aço (4140, 4340, 8620)
- Alumínio (6061, 7075, 2024)
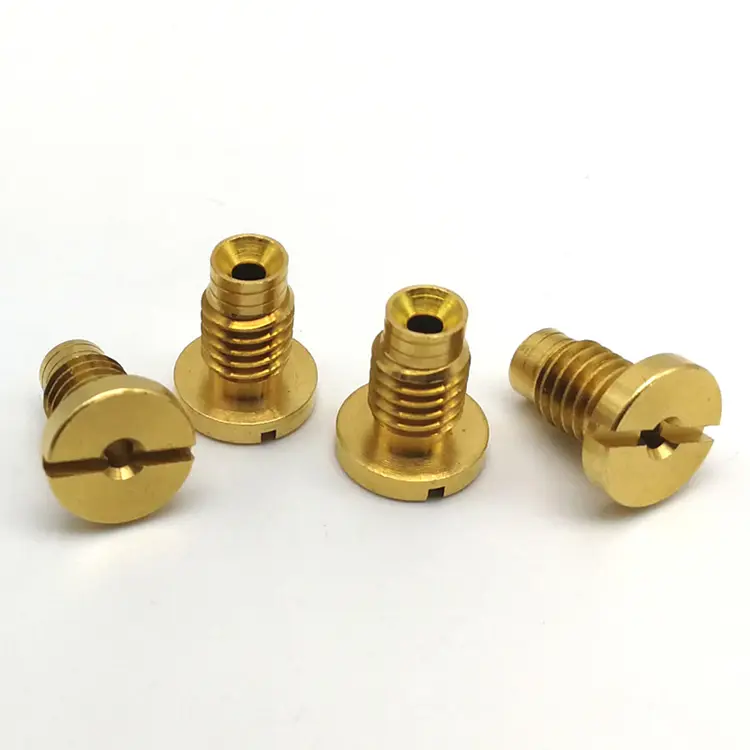
- Latão e cobre (C36000, C11000, C10200)
- Titânio (Grau 5, Grau 2)
- Plásticos (PEEK, POM, PTFE)
Capacidade de volume:Protótipo (1–50 peças), produção de baixo volume (50–5.000), produção de alto volume (5.000–200.000+).
Medição – A espinha dorsal do torneamento de precisão
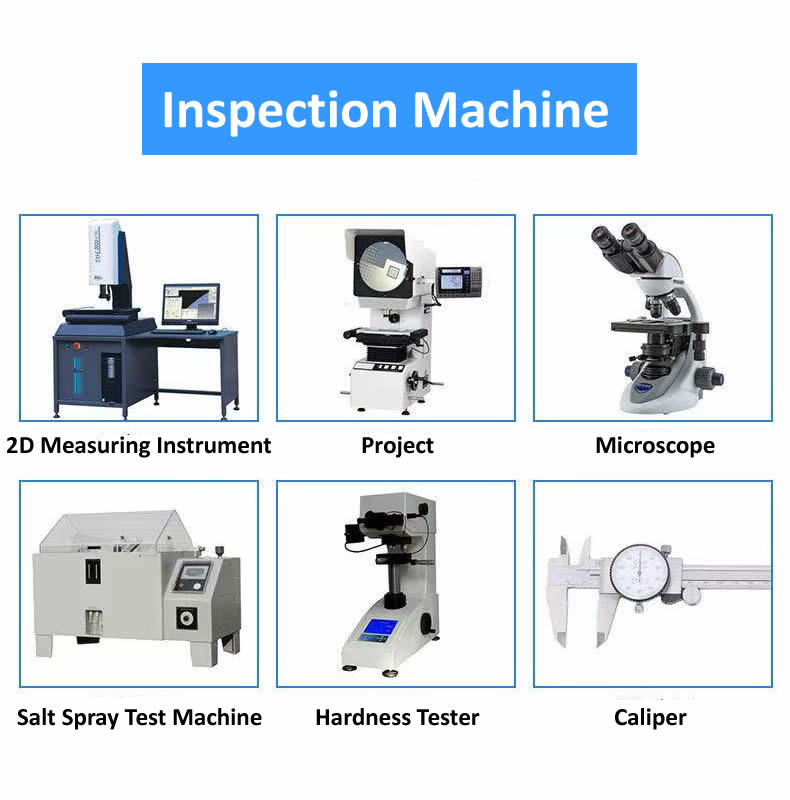
Você não pode segurar ±0,002 mm sem medi-lo corretamente. Nossa célula de precisão está equipada com:
- Máquina de medição por coordenadas (CMM): Zeiss Contura com sonda de digitalização. Usado para geometria complexa, concentricidade e verificação de posição.
- Testador de circularidade: Talyrond 131 para medição de circularidade, cilindricidade e concentricidade.
- Testador de rugosidade superficial: Mitutoyo SJ-210 para verificação de Ra e Rz.
- Comparador Óptico: Para verificação de perfil de rosca, raios e forma.
- Micrômetros Digitais e Medidores de Furo: Calibrados diariamente de acordo com padrões certificados.
- Compensação de Temperatura: Todas as medições realizadas a 20°C, com fatores de correção aplicados para expansão térmica do material.
O que isso significa para você: todas as dimensões críticas do seu desenho são medidas e relatadas. Se o desenho exigir ±0,002 mm, o relatório de inspeção mostrará o valor real medido – não apenas uma aprovação/reprovação. Você recebe dados, não um carimbo.
Um exemplo real – Componente de instrumento cirúrgico 17-4 PH
Um fabricante alemão de dispositivos médicos precisava de um componente inoxidável 17-4 PH com tolerância de diâmetro de 0,002 mm, concentricidade de 0,003 mm e acabamento superficial Ra de 0,2 μm. A peça seria montada em um instrumento de grampeamento cirúrgico onde qualquer folga causaria falha na ignição.
O que fizemos de diferente:
- Usinei a peça em nossa célula de precisão de 20°C – não no departamento de torneamento geral.
- Utilizou ferramentas de CBN para o passe final após tratamento térmico.
- Concentricidade verificada com Talyrond antes e depois da usinagem final.
- Enviamos 4.000 peças com zero rejeições. O cliente eliminou a inspeção de recebimento – nossos relatórios CMM foram aceitos como registro de qualidade.
Perguntas frequentes sobre peças de torneamento de precisão CNC
Q1: Qual é a diferença entre torneamento padrão e torneamento de precisão?
R: O torneamento padrão mantém ± 0,005 mm e é adequado para a maioria das peças hidráulicas, automotivas e industriais em geral. As peças de torneamento de precisão CNC suportam ± 0,002 mm ou melhor, com concentricidade e acabamento superficial mais rígidos. A diferença não é apenas a máquina – é o ambiente (controle de temperatura), o gerenciamento de ferramentas (mudanças programadas) e a disciplina de medição (verificação do CMM). O torneamento de precisão custa mais porque consome mais tempo, mais ferramentas e mais inspeção. Justifica-se quando a aplicação assim o exige.
Q2: Você consegue segurar ± 0,002 mm em aço inoxidável tratado termicamente?
R: Sim, mas com ressalvas. O tratamento térmico movimenta a peça. Para 17-4 PH ou 440C endurecido a 40+ HRC, usinamos sobredimensionamento, tratamento térmico e, em seguida, usinagem de acabamento com ferramentas de CBN na célula de precisão. A passagem final remove 0,05–0,1 mm de material para atingir a tolerância. Para geometrias muito complexas ou seções de paredes finas, podemos recomendar torneamento duro seguido de retificação. A Nuote Metals analisa cada desenho e confirma as tolerâncias alcançáveis antes de cotar.
Q3: Como você verifica a concentricidade em peças torneadas de precisão CNC?
R: Usamos um testador de circularidade Talyrond para concentricidade, circularidade e cilindricidade. A peça é girada em um fuso de precisão enquanto uma sonda mede a superfície. O resultado é um gráfico polar mostrando o desvio em micrômetros. Para recursos mais simples, um CMM com sonda de digitalização fornece dados equivalentes. Cada ordem de torneamento de precisão é enviada com um relatório dimensional mostrando os valores medidos reais – não apenas aprovação/reprovação.
Hot Tags: Peças de torneamento de precisão CNC
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade