Produtos
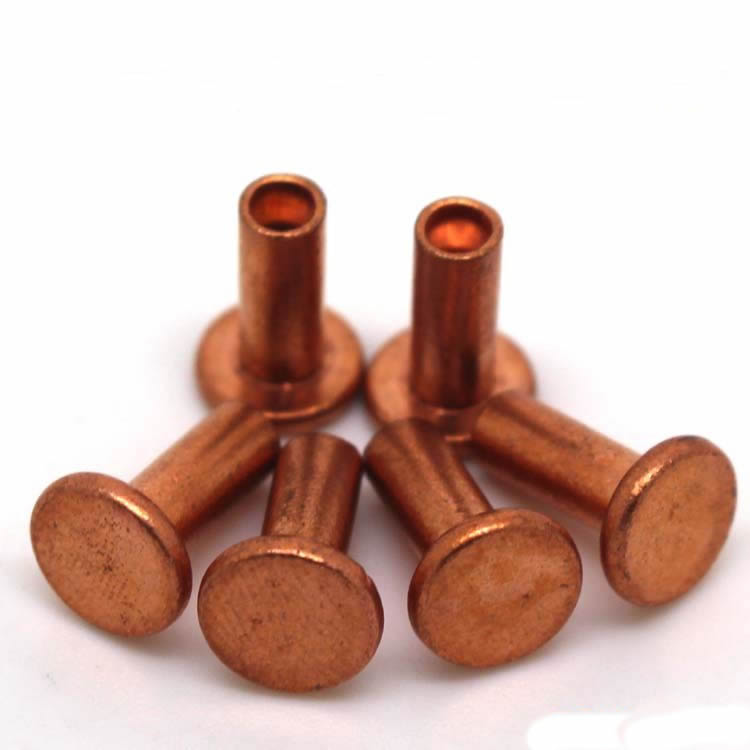
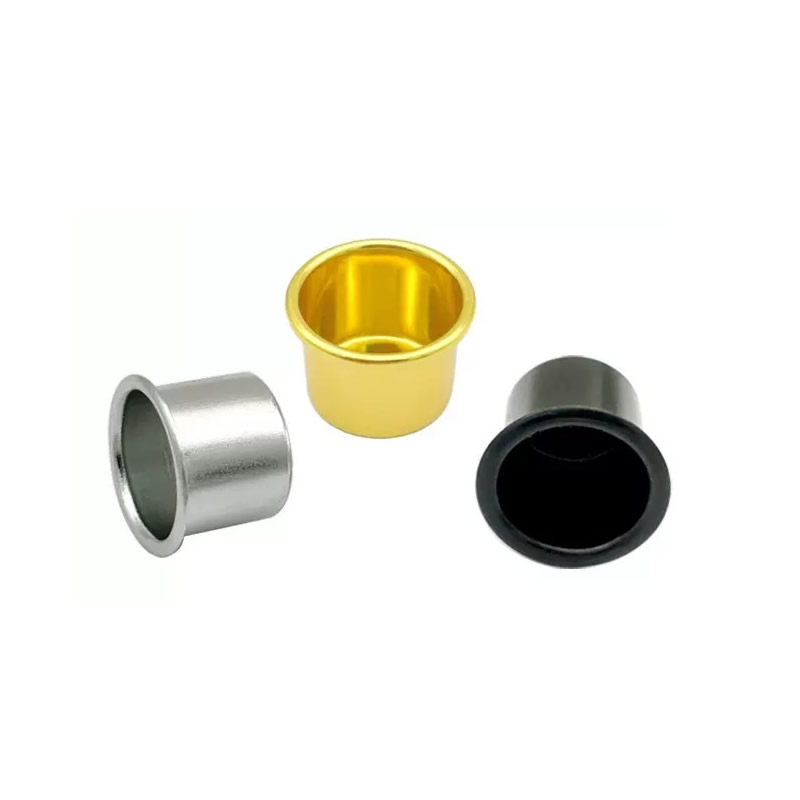
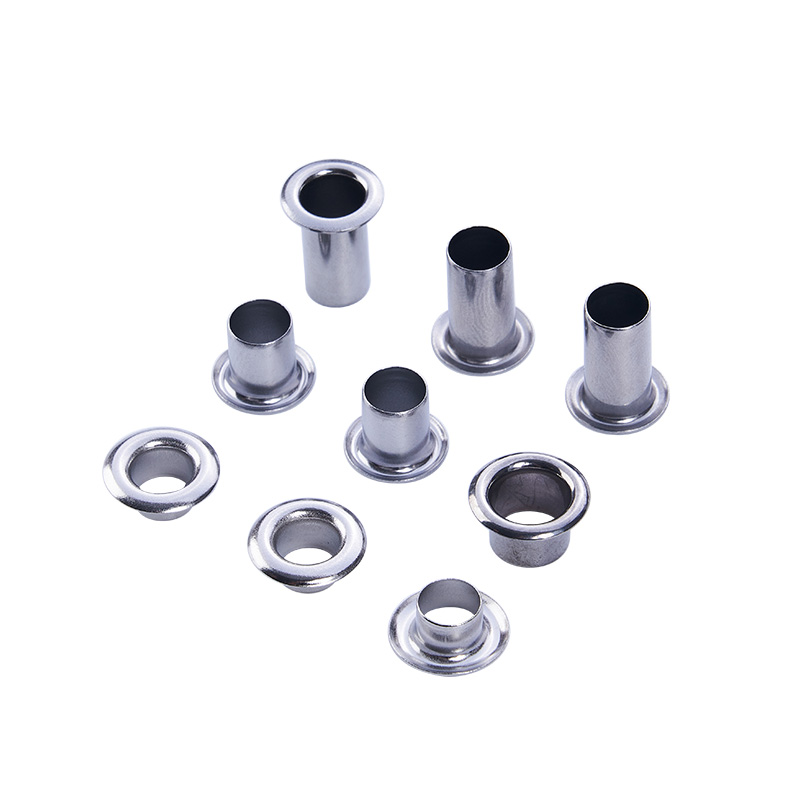
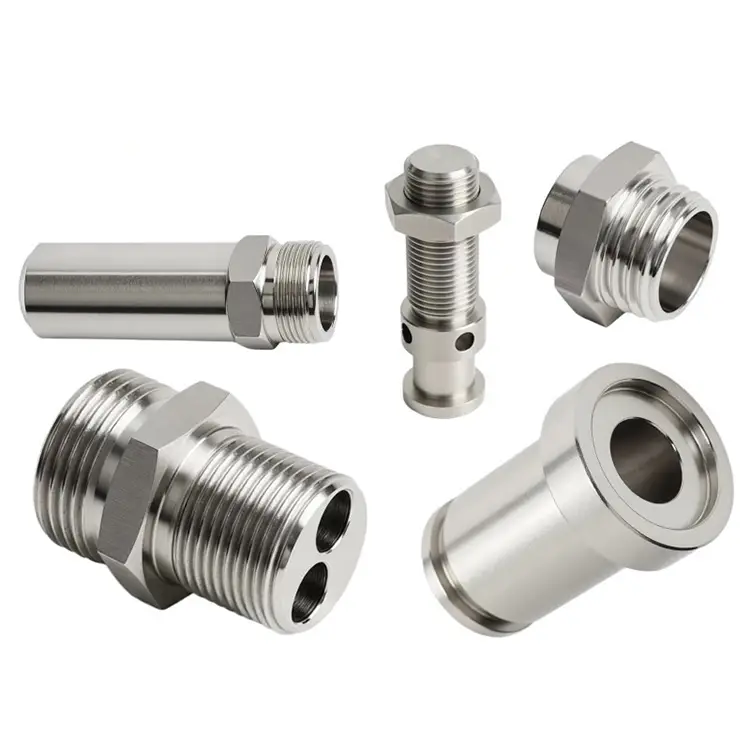
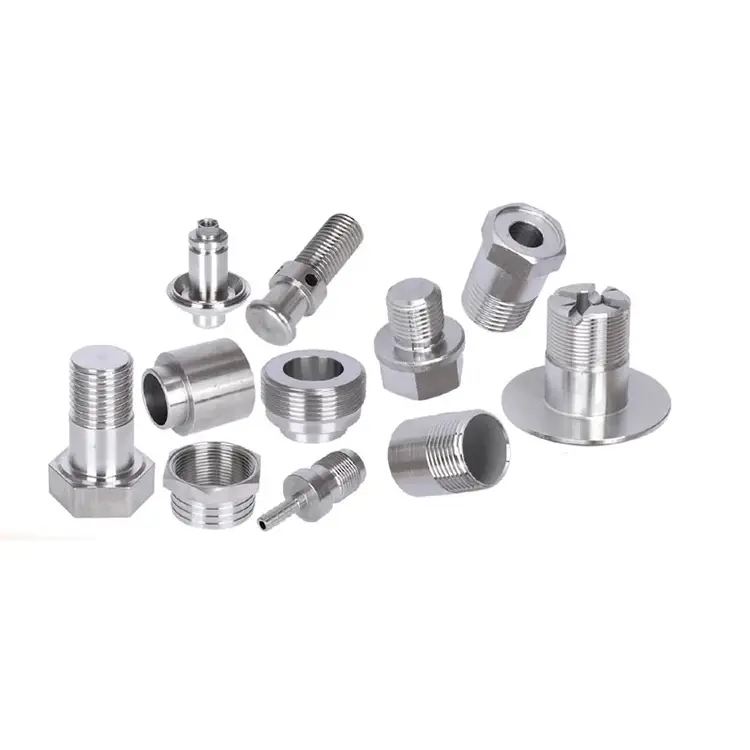
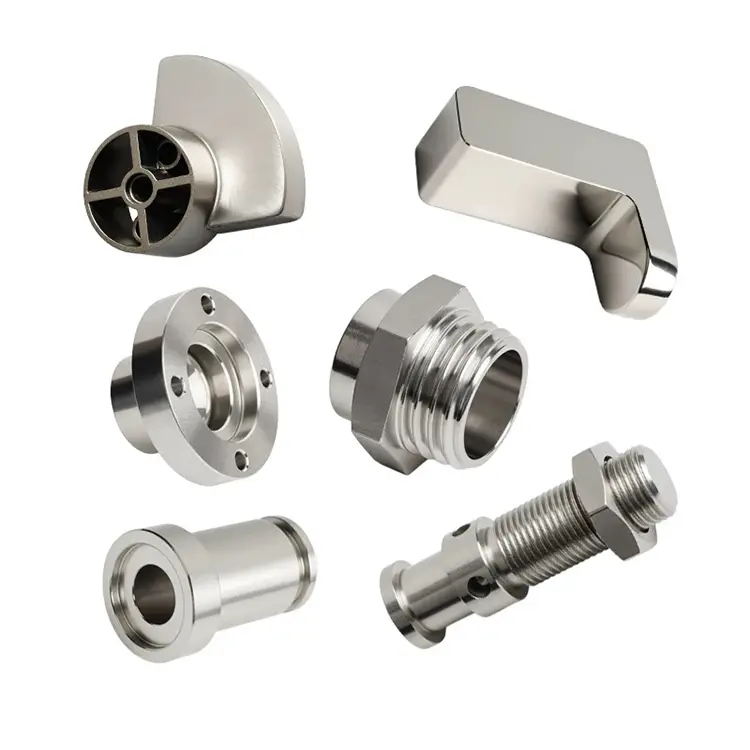
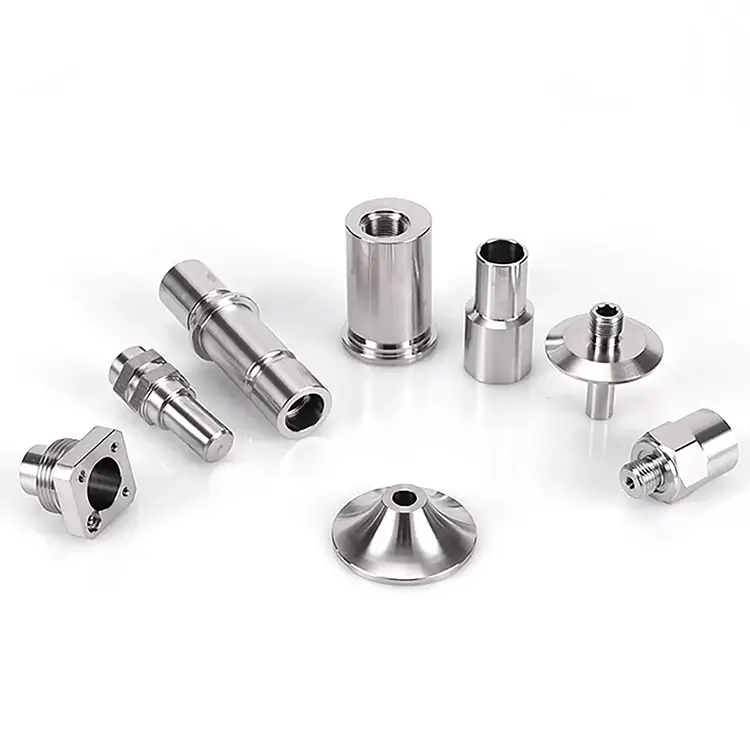
Torneamento CNC
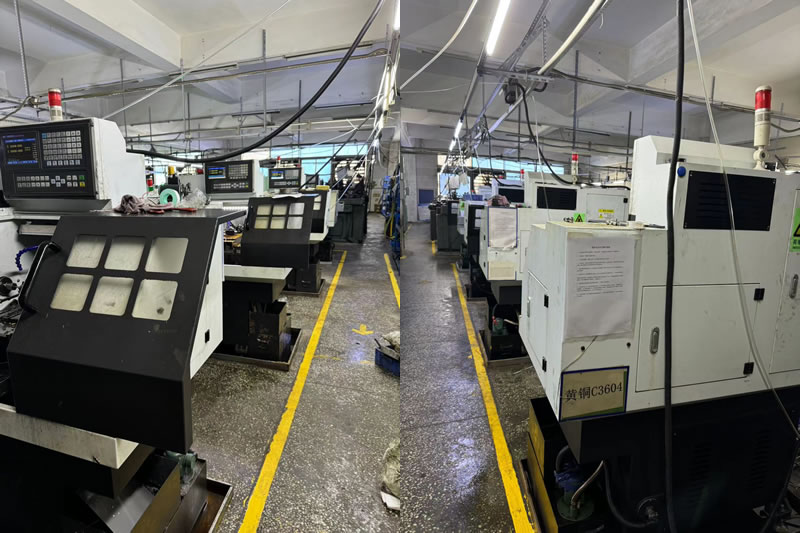
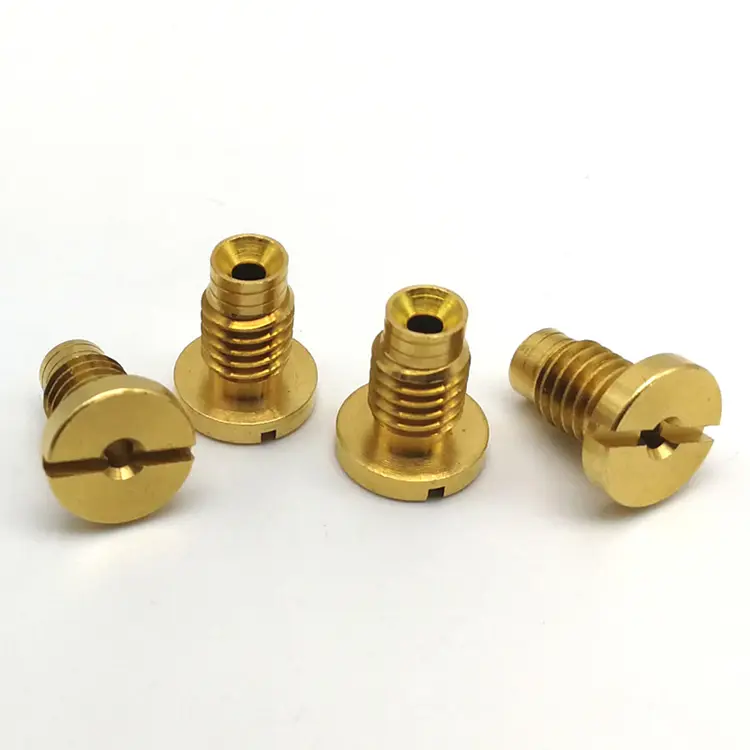
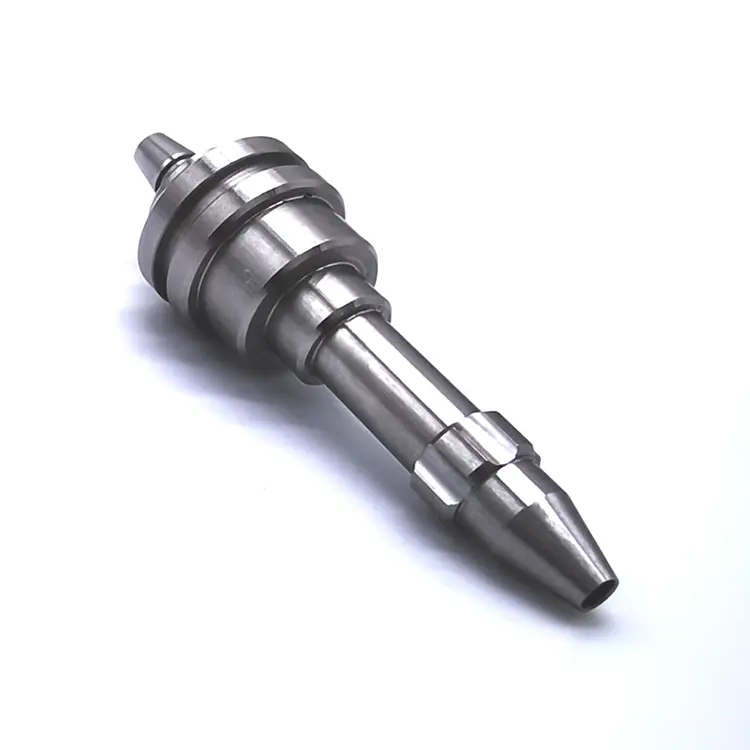
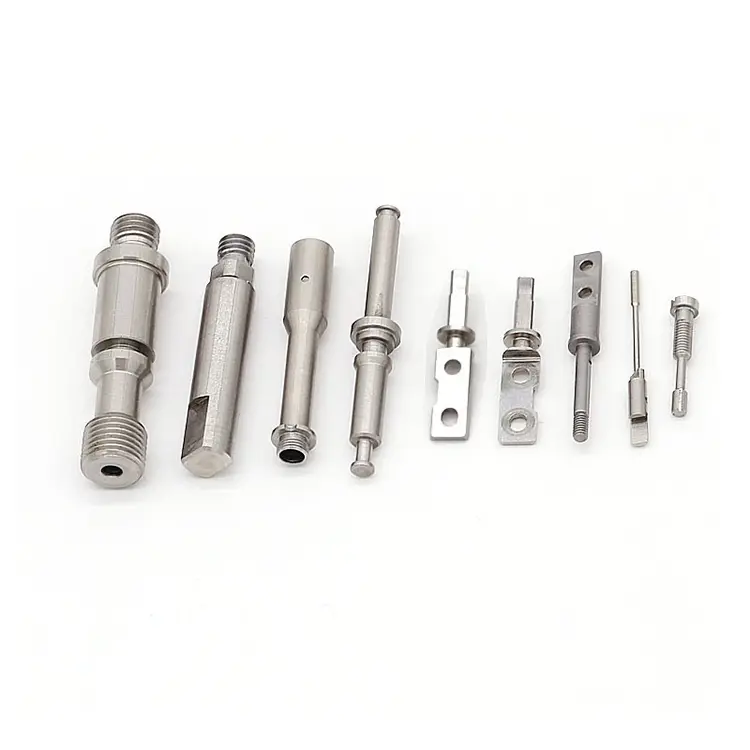
A Nuote Metals oferece serviço de prototipagem rápida para torneamento CNC, que permite testar e validar rapidamente os projetos de seus produtos, reduzindo o tempo de lançamento no mercado e aumentando a eficiência, conforme solicitado por usuários que precisam de retorno rápido.
Enviar consulta
Descrição do produto
Por que a geometria da ferramenta e o controle de cavacos decidem o acabamento da superfície e o tempo de ciclo
A maioria dos compradores se concentra na máquina quando avalia umTorneamento CNCfornecedor. Velocidade do fuso. Contagem de eixos. Capacidade de alimentação da barra. Essas coisas são importantes. Mas não são eles que determinam se sua peça sairá com acabamento espelhado ou com superfície rasgada. Não são eles que causam uma falha ou uma ferramenta quebrada.
A diferença está em duas coisas que raramente aparecem em uma folha de especificações: geometria da ferramenta e controle de cavacos. Um torno com ângulos retos corta com precisão e produz cavacos curtos e gerenciáveis. O mesmo torno com ângulos errados esfrega, endurece e envolve longos cavacos fibrosos ao redor da ferramenta. A peça ainda pode atender à tolerância, mas o acabamento superficial é prejudicado, a vida útil da ferramenta diminui e o tempo de ciclo aumenta.
Na Nuote Metals, tratamos a seleção de ferramentas e o gerenciamento de cavacos como decisões centrais de engenharia, e não como preferências do operador. EmTorneamento CNC, esses dois fatores decidem se sua peça será produzida com lucro ou com prejuízo.
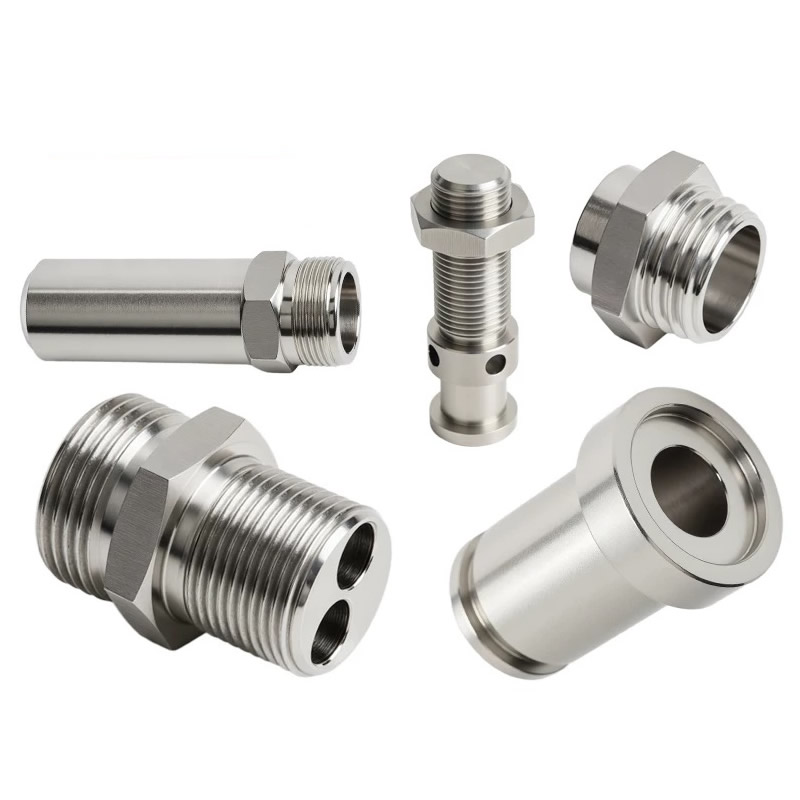
Geometria da ferramenta – os ângulos que determinam a qualidade do corte
Uma pastilha de torneamento não é uma peça genérica de metal duro. Possui ângulos específicos que determinam como ele entra no material, como quebra o cavaco e como distribui o calor. Aqui estão os ângulos que mais importam:
Ângulo de inclinação.O ângulo de inclinação controla a agressividade com que a ferramenta corta. Um ângulo de inclinação positivo tem uma borda afiada que corta o material – ideal para materiais macios e pegajosos, como alumínio e cobre. Um ângulo de inclinação negativo tem uma borda romba que penetra no material – melhor para materiais duros e quebradiços, como aço endurecido e ferro fundido. Usar o ângulo de saída errado no material errado causa aresta postiça, acabamento ruim ou fratura da ferramenta.
Ângulo de folga.O ângulo de incidência evita que a ferramenta esfregue na peça de trabalho. Muito pequeno e a ferramenta esfrega, gerando calor e endurecendo a superfície. Muito grande e a aresta de corte fica fraca e propensa a lascar. Para aço inoxidável, usamos um ângulo de folga maior para reduzir o atrito e o endurecimento.
Raio do nariz.O raio da ponta afeta o acabamento superficial e a resistência da ferramenta. Um raio de ponta maior produz um acabamento mais liso, mas aumenta as forças de corte e pode causar vibração em peças de paredes finas. Um raio de ponta menor reduz as forças, mas deixa um acabamento mais áspero. Para passes de acabamento, utilizamos um raio de ponta maior; para desbaste, um menor.
Geometria do quebra-cavacos.Este é o recurso que determina o formato do chip. Um quebra-cavacos muito agressivo produz cavacos curtos que podem travar a ferramenta. Muito passivo e o chip envolve a peça. Selecionamos a geometria do quebra-cavacos com base no material, na profundidade de corte e na taxa de avanço – não apenas no que está no suporte da ferramenta.
Controle de chips – Por que chips longos custam dinheiro
Um chip que envolve a ferramenta ou peça não é apenas um inconveniente. Custa dinheiro de três maneiras:
Danos superficiais.Uma lasca longa e fibrosa arrastada por uma superfície acabada a arranha. Em uma superfície de vedação ou em um mancal de rolamento, esse arranhão se torna um vazamento ou um ponto de desgaste. Para peças que serão anodizadas ou folheadas, uma superfície arranhada torna-se um defeito visível após o revestimento.
Falha na ferramenta.Um cavaco que envolve a haste da ferramenta isola a aresta de corte, aumentando a temperatura e acelerando o desgaste. Em casos graves, o chip se acumula no alojamento da pastilha e quebra a pastilha.
Intervenção do operador.Uma máquina que para a cada poucos minutos para limpar cavacos não está produzindo peças. Para produção de alto volume, o controle de cavacos é a diferença entre um processo estável e uma interrupção constante.
Controlamos os chips através de três variáveis:
Taxa de alimentação:Taxas de avanço mais altas produzem cavacos mais grossos que quebram mais facilmente.
Profundidade de corte:Muito raso e o chip esfrega em vez de cortar.
Pressão do refrigerante:A refrigeração de alta pressão (70–100 bar) direcionada à aresta de corte quebra os cavacos e os afasta da zona de trabalho.
Como combinamos ferramentas com materiais
Materiais diferentes requerem estratégias de ferramentas diferentes. Veja como abordamos os materiais mais comuns emTorneamento CNC:
| Parâmetro | Especificação | Método de teste |
|---|---|---|
| Grau do material | AISI 304 (UNS S30400) | Certificado de moinho + XRF |
| Diâmetro do eixo | 5,0 mm (±0,05 mm) | Micrômetro a laser |
| Comprimento sob a cabeça | 32,0 mm (±0,10 mm) | Paquímetro digital |
| Diâmetro da cabeça | 9,5 mm (±0,15 mm) | Comparador óptico |
| Altura da cabeça | 1,6 mm (±0,10 mm) | Paquímetro digital |
| Resistência à tracção | ≥520MPa | ASTM E8 |
| Dureza | ≤90 HRB | ASTM E18 |
| Resistência à névoa salina | ≥72 horas (sem ferrugem vermelha) | ASTM B117 |
Um exemplo real – Eixo de aço inoxidável com problema de controle de cavacos
Um fabricante norte-americano de equipamentos hidráulicos precisava de um eixo inoxidável 316 com tolerância de diâmetro de 0,01 mm e acabamento superficial Ra 0,8 μm. Seu fornecedor anterior entregava peças com superfícies rasgadas e acabamento inconsistente – os cavacos enrolavam-se na ferramenta e arranhavam a peça durante o torneamento.
O que fizemos de diferente:
- Mudou para pastilhas de inclinação altamente positivas com revestimento AlCrN – aresta mais nítida, menos atrito em 316.
- Aumento da taxa de avanço para engrossar o cavaco e promover a quebra.
- Aplicado refrigerante de alta pressão a 70 bar direcionado à aresta de corte.
- Enviamos 4.000 peças com zero defeitos superficiais. O cliente eliminou o polimento recebido e reduziu o prazo de entrega em 6 dias.
Perguntas frequentes sobre torneamento CNC
Q1: Por que minha peça torneada tem um acabamento superficial rasgado ou manchado?
R: Um acabamento rasgado ou manchado geralmente é causado por arestas postiças ou fricção. A ferramenta não está cortando corretamente – ela está empurrando ou soldando o material. As causas comuns incluem ângulo de saída incorreto, pastilha desgastada, refrigeração insuficiente ou taxa de avanço muito baixa. Para materiais pastosos como alumínio e cobre, use ancinho altamente positivo e inserções polidas não revestidas. Para aço inoxidável, use uma borda afiada com refrigerante de alta pressão. Na Nuote Metals, combinamos a geometria da ferramenta com o material para evitar esses defeitos na origem – isso é fundamental para qualquerTorneamento CNCprocesso.
P2: Como posso saber se meu fornecedor de torneamento está usando as ferramentas corretas?
R: Faça três perguntas: (1) Qual ângulo de inclinação você usa neste material? (2) Qual geometria do quebra-cavacos? (3) Qual pressão do refrigerante? Um fornecedor que não consegue responder a estas perguntas não está controlando seusTorneamento CNCprocesso. Um fornecedor que dá uma resposta genérica – “usamos rake positivo em tudo” – não está combinando ferramentas com materiais. A Nuote Metals documenta a seleção de ferramentas para cada número de peça e as inclui na planilha de configuração.
Q3: A geometria da ferramenta pode reduzir o tempo de ciclo?
R: Sim. Uma ferramenta com a geometria correta corta mais rápido porque pode obter uma profundidade de corte mais profunda e uma taxa de avanço mais alta sem falhar. Uma ferramenta com geometria errada força o operador a desacelerar para evitar vibração ou quebra da ferramenta. Para uma peça típica de aço inoxidável, a otimização da geometria da ferramenta emTorneamento CNCpode reduzir o tempo de ciclo em 15–25%. Isso reduz diretamente o custo unitário. A Nuote Metals analisa a estratégia de ferramentas durante o planejamento do processo – não depois que o primeiro lote fica lento.
Hot Tags: Torneamento CNC, Torneamento CNC da China, Protótipo de Torneamento CNC
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade