Produtos
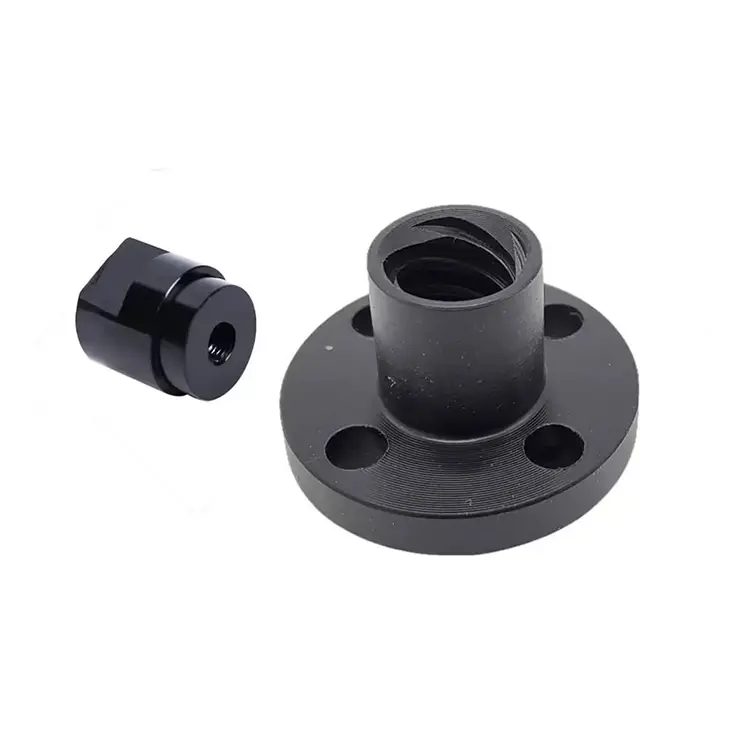
Usinagem CNC de Plástico
Com mais de 10 anos de experiência em usinagem CNC de plástico, a Nuote Metals é capaz de oferecer produção customizada conforme desenhos. Processamos peças torneadas de plástico PE, POM e PET de nossa própria produção, bem como uma variedade de outros plásticos de engenharia, e oferecemos processamento flexível de produção individual, pequenas quantidades e séries. Nosso maquinário de última geração garante as faixas de tolerância mais rígidas e nossos funcionários qualificados garantem a qualidade consistentemente alta de seus projetos.
Enviar consulta
Descrição do produto
Usinagem CNC de plástico – Por que os parâmetros de corte de metal arruinam as peças de plástico
O plástico não conduz o calor para longe da aresta de corte. Não lasca – derrete ou mancha. Ele não mantém a tolerância após a liberação da fixação. E cada plástico se comporta de maneira diferente: uma estratégia que funcione para o POM falhará no PEEK, e uma estratégia que funcione para o PTFE derreterá o acrílico.
Por issoUsinagem CNC de plásticonão pode ser tratado como usinagem de metal com um rótulo de material diferente. Uma oficina que opera plástico no mesmo equipamento, com as mesmas ferramentas e os mesmos parâmetros do alumínio produzirá peças que parecem aceitáveis no dia em que são enviadas – e que deformam, encolhem ou racham depois de chegarem à linha de montagem.
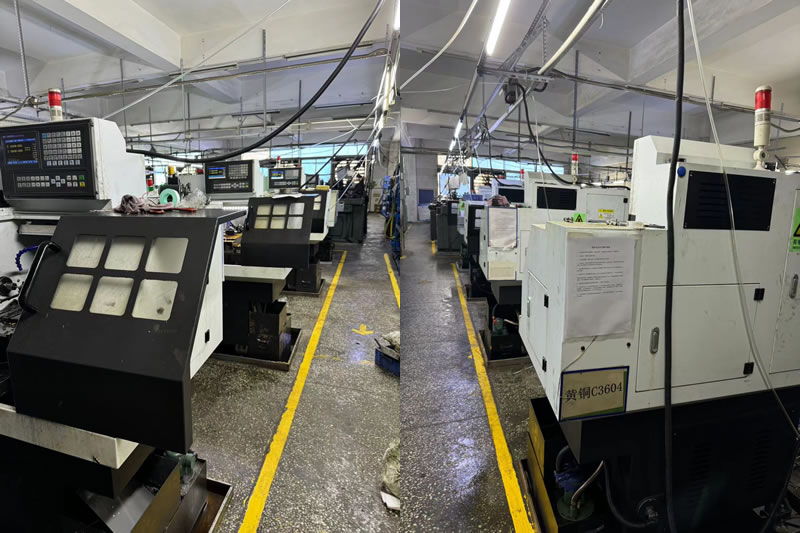
Na Nuote Metals, operamos uma célula dedicada de usinagem de plástico, separada de nossas linhas de metal. A célula opera ferramentas afiadas sem revestimento, resfriamento por jato de ar, fixação de baixa pressão e fornos de recozimento para alívio de tensões. Com mais de 20 anos de experiência em exportação para clientes médicos, eletrônicos e industriais, aprendemos que a usinagem de plástico é uma disciplina diferente – e não uma substituição de material.
Plástico x Metal – Três diferenças que mudam o plano do processo
1. O calor permanece na ponta.
O metal conduz o calor através do cavaco e da peça. O plástico não. O calor amolece o material e produz uma superfície derretida e pegajosa em vez de uma lasca limpa. POM e acrílico são especialmente sensíveis. Controlamos o calor com ferramentas de inclinação afiadas e altamente positivas, altas velocidades do fuso com avanços moderados e resfriamento por jato de ar ou névoa – o plástico precisa de resfriamento, não de lubrificação.
2. A fixação deforma a peça.
O plástico é elástico. Uma morsa de metal padrão comprime a peça durante a usinagem e ela retorna após a liberação – alterando as dimensões. Usamos mandíbulas macias usinadas no contorno da peça, fixação de baixa pressão e fixação a vácuo para peças finas. As dimensões críticas são medidas depois que a peça se estabiliza à temperatura ambiente.
3. O estresse interno deforma a peça dias depois.
O estoque de barras de plástico suporta tensões de extrusão. A usinagem redistribui esse estresse. A peça mede corretamente na CMM e deforma dois dias depois. Para peças PEEK, PTFE e POM grandes, recozemos o material antes da usinagem e aliviamos a tensão entre o desbaste e o acabamento. Isso não é opcional – é a diferença entre uma peça que é enviada corretamente e uma peça que é montada corretamente.
Classes de plástico que usinamos – e como cada uma se comporta
| Material | Principais riscos de usinagem | Estratégia de Ferramentas | Aplicação Típica |
|---|---|---|---|
| POM (Delrin) | Derretimento, embrulho de chips | Ancinho positivo afiado, jato de ar | Engrenagens, buchas, isoladores |
| ESPIAR | Deformação de tensão, custo | Recozir antes da usinagem, metal duro afiado | Implantes médicos, aeroespaciais |
| PTFE (Teflon) | Fluxo frio, instabilidade dimensional | Ferramentas muito afiadas, fixação leve | Vedações, acessórios químicos |
| Nylon | Absorção de umidade, deformação | Material seco antes da usinagem, fixação baixa | Engrenagens, pastilhas de desgaste |
| Acrílico (PMMA) | Rachadura, derretendo | Alta velocidade, jato de ar, sem refrigerante | Displays, células fluidas |
| ABS | Manchas, baixa resistência | Ferramentas afiadas, velocidade moderada | Carcaças, protótipos |
Uma nota sobre PEEK:PEEK é o plástico mais exigente que usinamos. É caro, sujeito a deformações por tensão e sensível ao calor. Recozimos barras de PEEK antes da usinagem e usinamos o acabamento após o alívio de tensão - caso contrário, a peça se moverá após a entrega. ParaUsinagem CNC de plásticodo PEEK, a etapa de recozimento não é opcional.
Um exemplo real – Isolador PEEK para dispositivos médicos
Um fabricante alemão de dispositivos médicos precisava de um isolador PEEK com tolerância de furo de 0,01 mm, planicidade de 0,02 mm e sem bordas derretidas. Seu fornecedor anterior usinou a peça a partir de barras PEEK sem recozimento. O diâmetro foi medido corretamente na inspeção, mas três dias depois havia encolhido 0,04 mm.
O que fizemos de diferente:
- Recozimento da barra PEEK antes da usinagem, aliviando a tensão de extrusão.
- Usinado em desbaste e, em seguida, aliviando a tensão da peça antes do acabamento da usinagem.
- Foram usadas pastilhas de metal duro afiadas e de alta positividade com resfriamento por jato de ar - sem bordas derretidas.
- Mediu o furo após 48 horas de estabilização – não imediatamente após a usinagem.
- Foram enviadas 2.500 peças com zero desvio dimensional pós-entrega.
Isto é o queUsinagem CNC de plásticodeve entregar: não apenas uma peça que mede corretamente no dia em que é enviada, mas uma peça que permanece correta depois de chegar à sua linha de montagem.
Perguntas frequentes
Q1: Por que minha peça de plástico deformou após a usinagem?
R: A deformação vem do estresse interno. O estoque de barras de plástico suporta tensões de extrusão. A usinagem remove material e redistribui essa tensão – a peça mede corretamente e se move dias depois. A solução é recozer o material antes da usinagem e aliviar a tensão entre o desbaste e o acabamento. Para peças PEEK, PTFE e POM grandes, o recozimento não é opcional. Se o seu fornecedor usinar plástico sem alívio de tensão, a peça se moverá após a entrega.
Q2: Qual refrigerante deve ser usado para usinagem CNC de plástico?
R: A maioria dos plásticos não precisa de lubrificação – eles precisam de resfriamento. O refrigerante de inundação pode ser absorvido pelo náilon, manchar o POM ou deixar resíduos no PEEK. Usamos resfriamento por jato de ar ou névoa para a maioria dos plásticos. A exceção é o acrílico, que pode rachar sob choque térmico – para o acrílico, usamos apenas alta velocidade e jato de ar. ParaUsinagem CNC de plástico, a estratégia de refrigeração depende do material e não de uma regra universal.
Q3: Você consegue manter tolerâncias rígidas em peças PEEK e PTFE?
R: Sim, mas com estratégias diferentes para cada um. O PEEK mantém bem a tolerância após o recozimento e o alívio de tensão, e rotineiramente mantemos ± 0,01 mm. O PTFE é mais macio e se arrasta sob carga – mantém tolerância na inspeção, mas pode se mover em serviço. Para PTFE, usinamos até o limite inferior da faixa de tolerância e aconselhamos os clientes a permitir o fluxo frio em seu projeto. ParaUsinagem CNC de plásticode ambos os materiais, o segredo é usinar, estabilizar e medir – e não medir imediatamente após a parada da ferramenta.
Hot Tags: Fabricante de usinagem de plástico CNC, fornecedor de peças de plástico personalizadas, usinagem de plástico de alta precisão
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade