Produtos
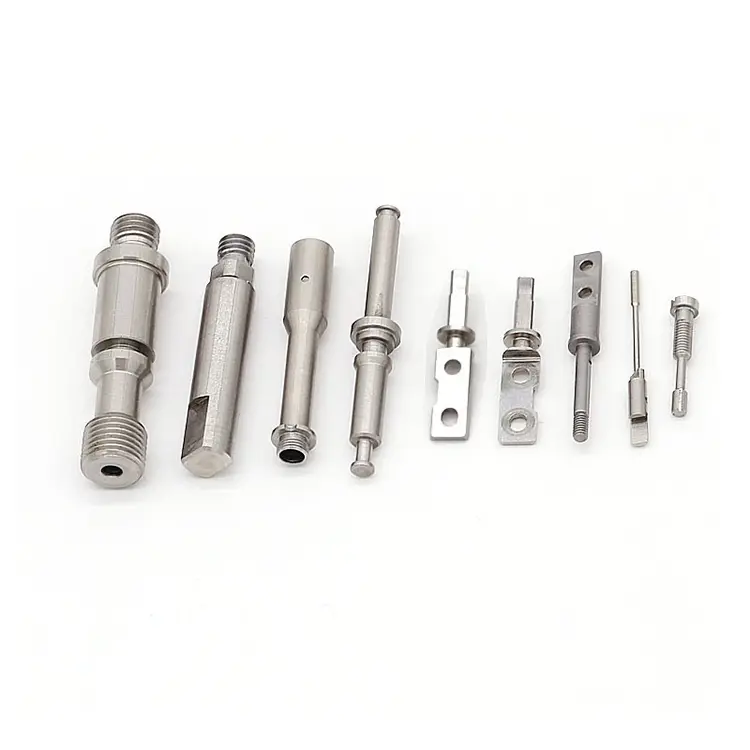
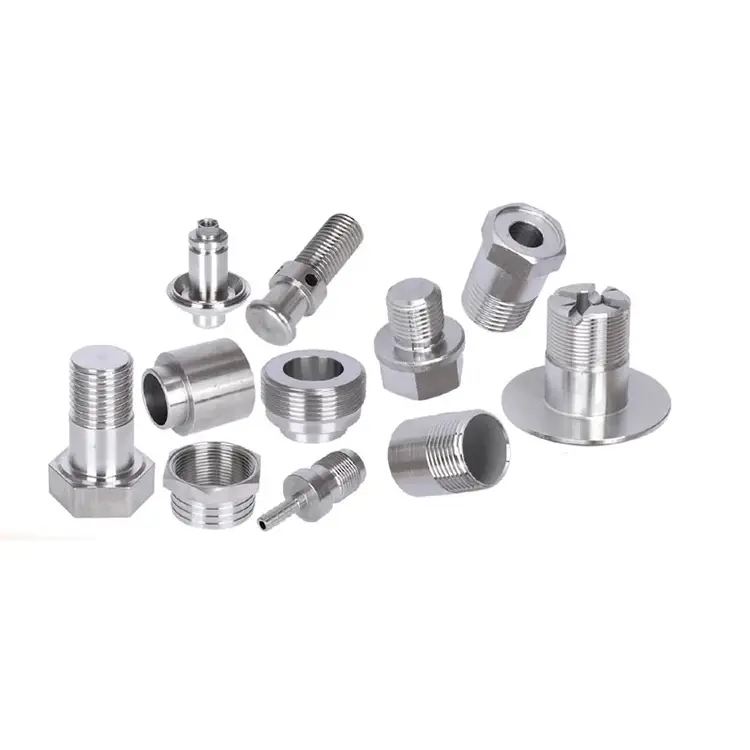
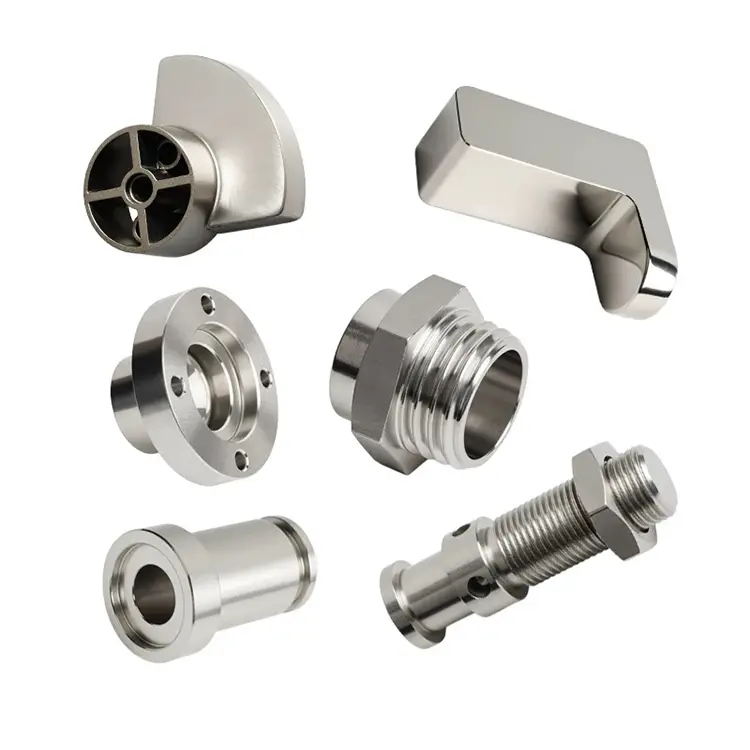
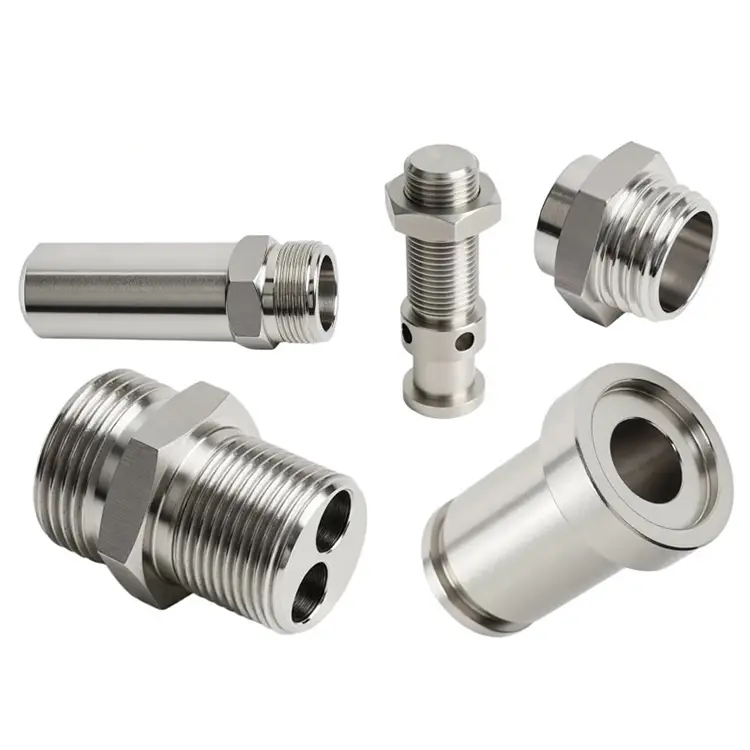
Serviço de usinagem de precisão
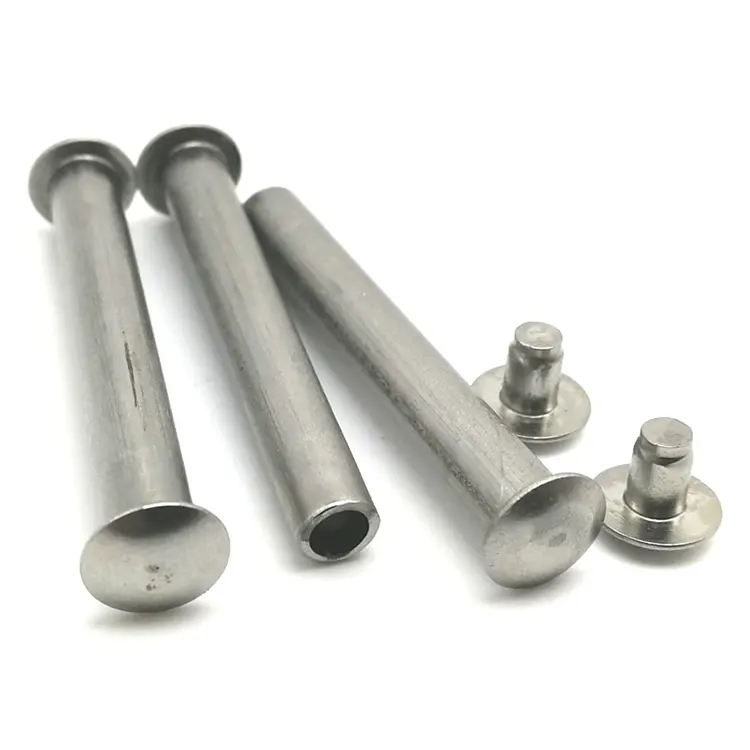
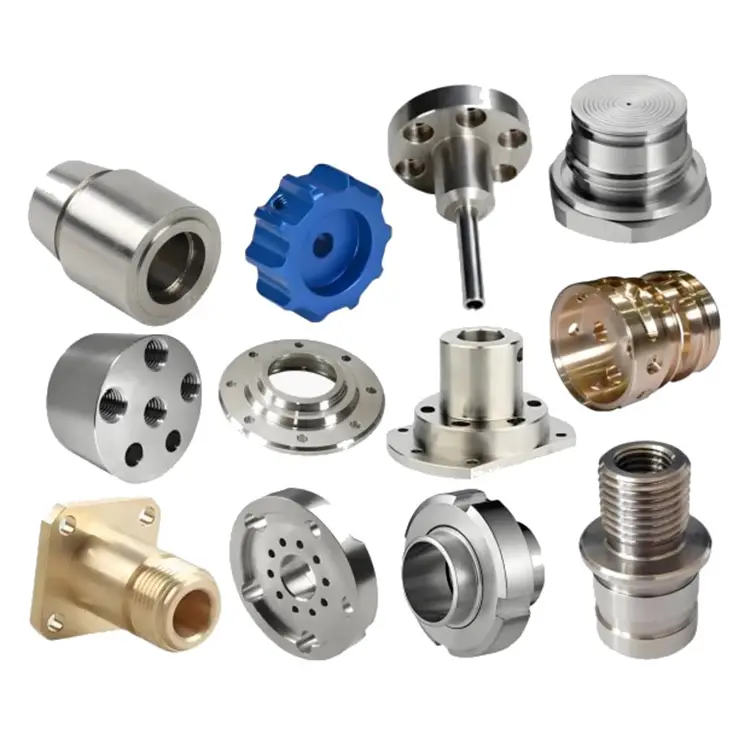
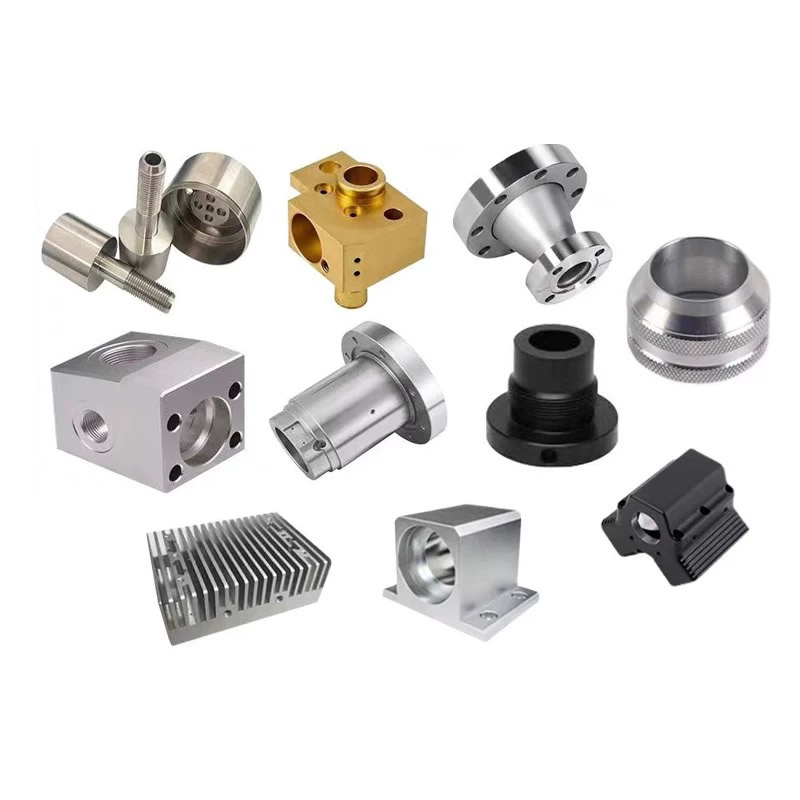
A Nuote Metals oferece serviços de usinagem de precisão em Dongguan, China. As peças usinadas CNC feitas pela Nuote são componentes precisos moldados por máquinas controladas por computador seguindo instruções programadas.
Enviar consulta
Descrição do produto
Serviços de usinagem de precisão – O verdadeiro trabalho começa entre as operações
Uma peça de precisão raramente falha porque uma operação foi mal executada. Ele falha porque duas operações não concordaram. O torneamento referia-se a um dado. A fresadora fez referência a outra. O tratador térmico moveu a peça e o moedor não conseguiu corrigi-la. Cada fornecedor entregou o que foi solicitado. A montagem ainda não funcionou.
Serviços de usinagem de precisãonão se trata de operar mais máquinas. Tratam-se de gerenciar o espaço entre as operações – as transferências de dados, as reservas de estoque, as transferências de inspeção e a cadeia de tolerância que conecta uma etapa à próxima. Na Nuote Metals, coordenamos todas as operações sob uma estratégia de dados e um arquivo de inspeção. Este artigo explica como essa coordenação funciona e por que ela é mais importante do que qualquer especificação de máquina.
O problema da tolerância multiprocessos – Por que os fornecedores discordam
Quando uma peça requer torneamento, fresamento, tratamento térmico e retificação, cada operação apresenta variação. O problema não é a variação em si – é a falta de coordenação entre as pessoas que a causam.
Incompatibilidade de dados.O fornecedor de torneamento faz referência à face e ao furo. O fornecedor de fresamento faz referência ao diâmetro externo. O fornecedor de inspeção faz referência à superfície que for mais fácil de fixar. Características que deveriam se alinhar não, porque ninguém concordou com a mesma origem.
Suposições sobre o subsídio de estoque.O fornecedor de torneamento deixa 0,3 mm para distorção do tratamento térmico. O tratador térmico move a peça em 0,5 mm. O moedor não consegue recuperar a tolerância porque não há estoque suficiente. Cada fornecedor fez o que achou certo – mas ninguém mediu a distorção real antes de definir a margem.
Lacunas na transferência de inspeção.O fornecedor de torneamento mede antes do tratamento térmico. O moedor mede depois. Ninguém mede a dimensão intermediária, então ninguém sabe quanto a peça se moveu – ou qual operação causou o desvio.
Um serviço de usinagem de precisão que gerencia múltiplos processos deve resolver esses três problemas antes que o primeiro cavaco seja cortado. É isso que separa um serviço coordenado de uma lista de capacidades de máquina.
Nossa cobertura de serviços – O que coordenamos internamente ou em parceria
Não pretendemos fazer tudo sozinhos. Afirmamos controlar tudo sob um sistema de qualidade – quer a operação seja executada em nossa fábrica ou na de um parceiro.
| Processo | Onde funciona | O que controlamos |
|---|---|---|
| Torneamento CNC | Interno | Dados, ferramentas, SPC em processo |
| Fresagem CNC | Interno | Datum, projeto de fixação, verificação de recursos |
| Fresamento de 5 eixos | Interno | Dado de configuração única, geometria complexa |
| Tratamento térmico | Parceria | Parâmetros de ciclo, medição de distorção, compensação de estoque |
| Moagem | Interno | Mesmo ponto de referência do torneamento/fresamento, tolerância final |
| Acabamento | Interno / Parceiro | Espessura do revestimento, inspeção pós-revestimento |
| Inspeção Final | Interno | CMM, Talyrond, relatório dimensional |
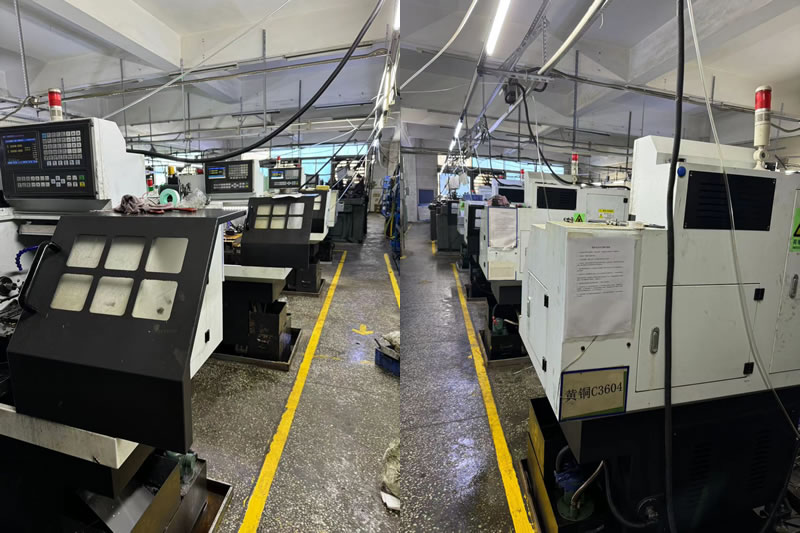
Por que a distinção é importante:Um fornecedor que terceiriza o tratamento térmico sem medir a distorção está adivinhando. Um fornecedor que terceiriza, mas mede antes e depois, pode compensar. Medimos a distorção em cada lote de tratamento térmico e ajustamos as dimensões de torneamento do pré-tratamento com base em dados reais e não em tabelas de retração teóricas.
Transferência de tolerância – O que realmente acontece entre as operações
A melhor maneira de entender um serviço de usinagem de precisão é observar as dimensões, não o equipamento. Aqui está uma sequência real de transferência de tolerância para uma sede de válvula inoxidável 440C que requer torneamento, endurecimento e retificação interna.
| Operação | Dimensão do furo | Concentricidade | O que mudou |
|---|---|---|---|
| Torneamento (pré-tratamento térmico) | 12,00 ±0,01mm | 0,005mm | Linha de base – tamanho superdimensionado usinado |
| Após o endurecimento (58–60 HRC) | 11,97 mm (medido) | 0,018 milímetros | O furo encolheu 0,03 mm; concentricidade derivou |
| Após retificação interna | 11,99 ±0,002 mm | 0,003 milímetros | Retificação de tolerância restaurada usando o mesmo ponto de referência |
O que esta tabela mostra:O tratamento térmico moveu o furo em 0,03 mm e triplicou o erro de concentricidade. Se tivéssemos usinado no tamanho final antes do endurecimento, a peça seria sucata. Se o triturador tivesse referenciado um dado diferente, a concentricidade não teria sido recuperável. O serviço de usinagem de precisão não é o torneamento ou a retificação – é a decisão de deixar 0,03 mm de estoque e usar o mesmo ponto de referência para as três operações.
Um exemplo real – sede de válvula 440C para instrumento analítico
Um fabricante suíço de instrumentos analíticos precisava de uma sede de válvula em aço inoxidável 440C com tolerância de furo de 0,002 mm, concentricidade de 0,003 mm e dureza de 58–60 HRC. A peça exigia torneamento, endurecimento e retificação interna.
A cadeia de fornecimento anterior utilizava três fornecedores. Após o endurecimento, a concentricidade passou para 0,02 mm. A retificadora não conseguiu corrigi-lo porque o acessório de retificação fazia referência ao diâmetro externo, enquanto o acessório de torneamento fazia referência ao furo. As peças foram sucateadas.
O que fizemos de diferente:
- Estabeleceu o furo como referência primária para torneamento, retificação e inspeção.
- Mediu a distorção em um lote piloto e definiu a dimensão do furo de pré-tratamento para 12,00 mm – deixando exatamente 0,03 mm para retificação.
- Aterre o furo usando o mesmo dado de furo estabelecido durante o torneamento.
- Enviamos 1.500 peças sem rejeições. O cliente eliminou a inspeção de recebimento e reduziu o prazo de entrega em 12 dias.
Isto é o queserviços de usinagem de precisãodeve entregar: um processo que antecipa o movimento entre as operações, não uma coleção de máquinas em que cada uma faz seu próprio trabalho.
Perguntas frequentes sobre serviços de usinagem de precisão
Q1: Qual é a diferença entre usinagem de precisão e serviços de usinagem de precisão?
R: A usinagem de precisão é o ato de cortar metal com tolerância restrita.Serviços de usinagem de precisãoincluem a coordenação em torno desse ato: revisão DFM, estratégia de dados, gerenciamento de distorção de tratamento térmico, cálculo de material de moagem, transferências de inspeção e documentação. Uma oficina mecânica de precisão pode suportar ± 0,002 mm em uma operação. Um serviço de usinagem de precisão garante que a peça ainda atinja ±0,002 mm após tratamento térmico, retificação e revestimento – em todas as operações da cadeia.
Q2: Você pode coordenar um projeto onde algumas operações são terceirizadas?
R: Sim. Terceirizamos o tratamento térmico e algumas operações de acabamento para instalações parceiras, mas controlamos o processo. Especificamos os parâmetros do ciclo, medimos a distorção antes e depois e ajustamos as dimensões da usinagem de pré-tratamento com base em dados reais. A peça nunca sai do nosso sistema de qualidade. Cada operação terceirizada é reportada no mesmo arquivo de inspeção e cada remessa inclui um relatório dimensional cobrindo todas as operações – internas e em parceria.
Q3: Como você lida com um projeto com várias peças montadas juntas?
R: Identificamos as interfaces críticas durante a revisão do DFM e estabelecemos um dado comum para todas as peças da montagem. Cada peça é usinada e inspecionada em relação a esse dado – e não em relação à sua própria origem de desenho individual. Para interfaces críticas, construímos medidores funcionais que simulam a peça correspondente e inspecionam 100% da produção. O objetivo não é apenas que cada peça atenda ao seu desenho, mas que a montagem funcione quando as peças se juntam. Este é o valor central de uma coordenaçãoserviços de usinagem de precisãoparceria.
Hot Tags: Serviço de usinagem de precisão
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade