Produtos
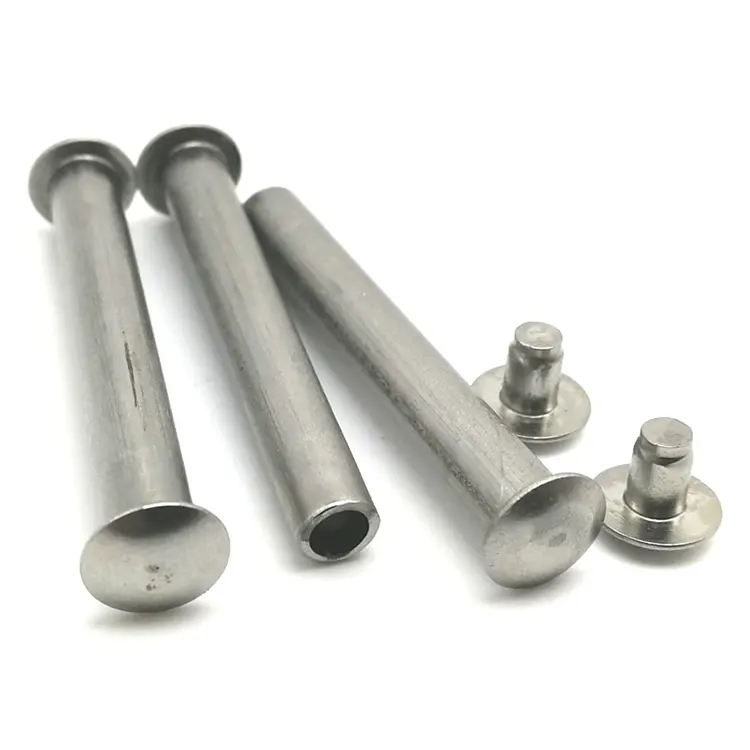
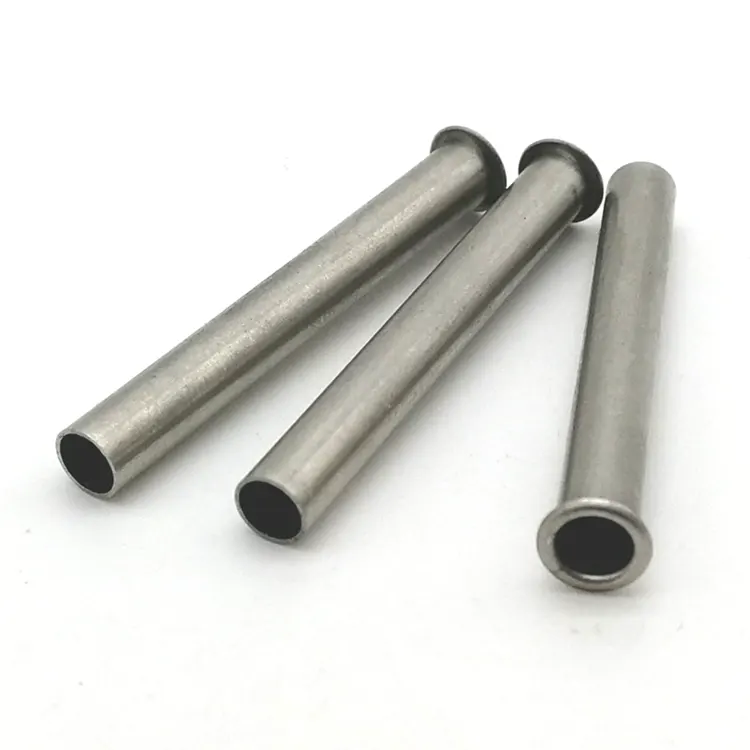
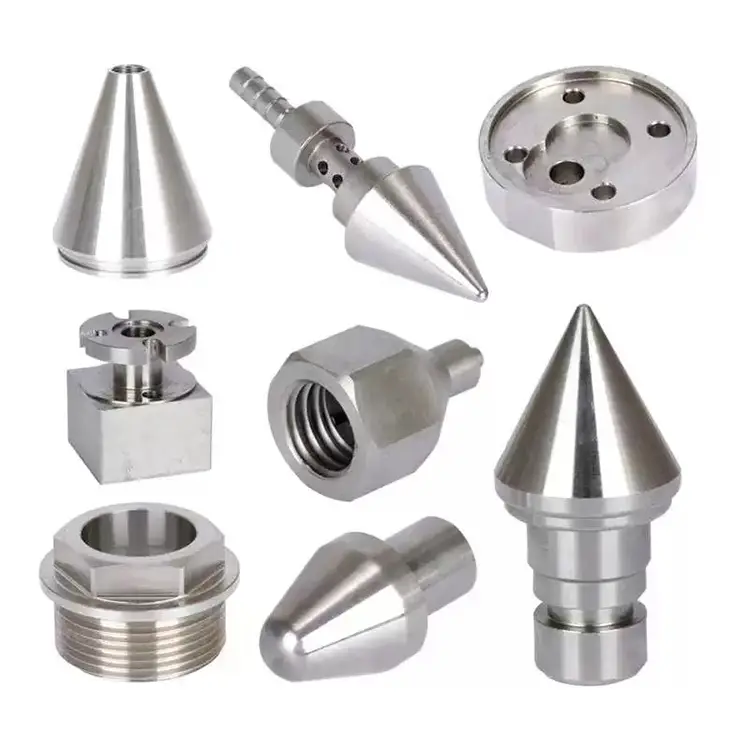
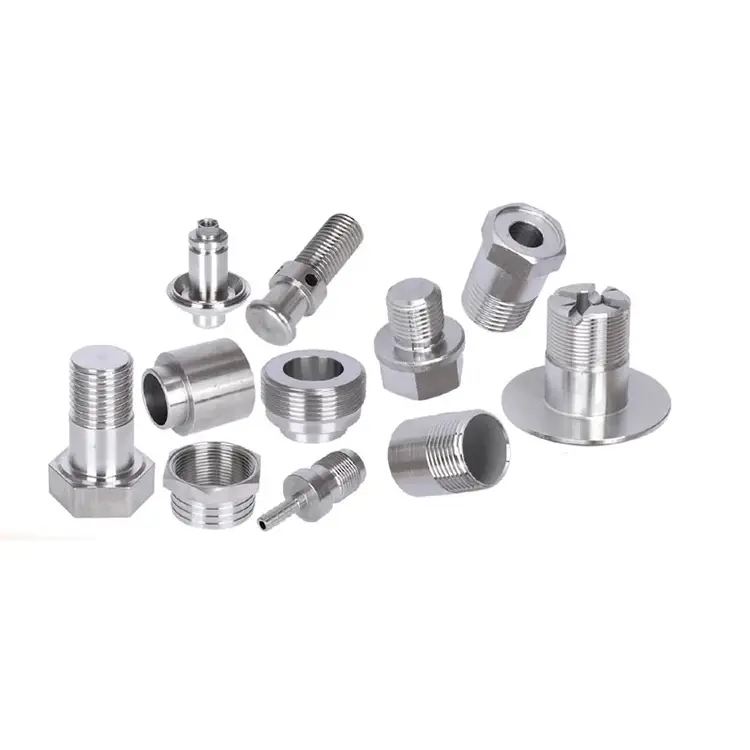
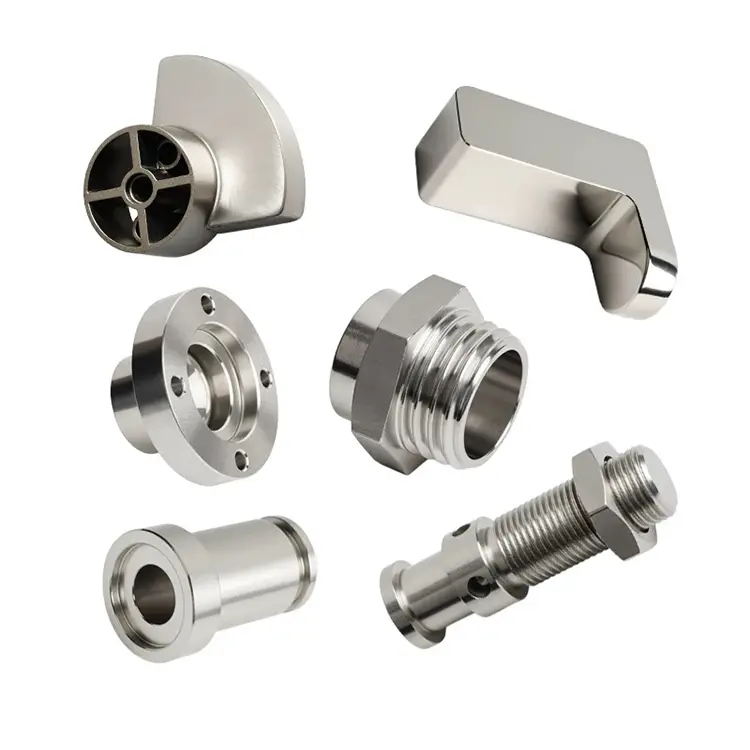
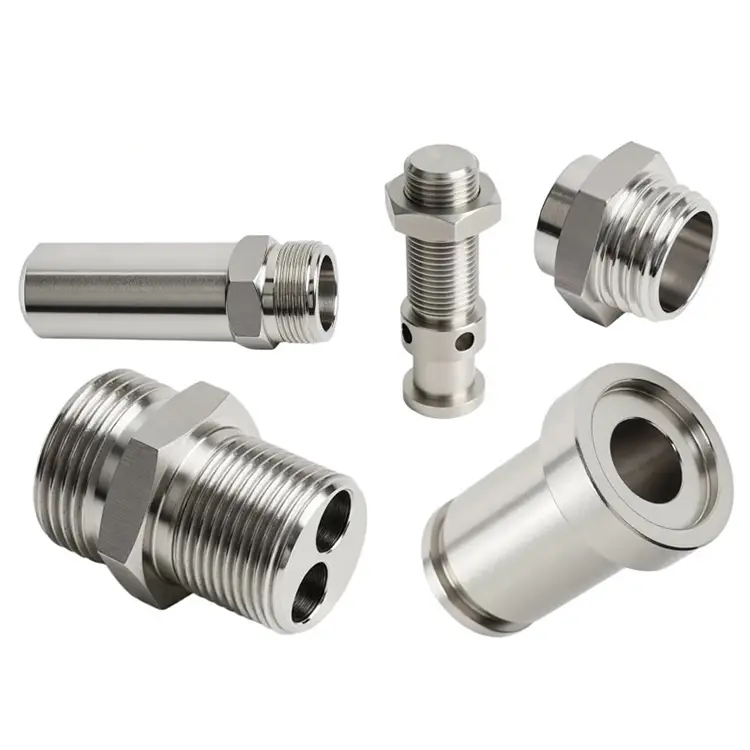
Peças de torneamento de aço
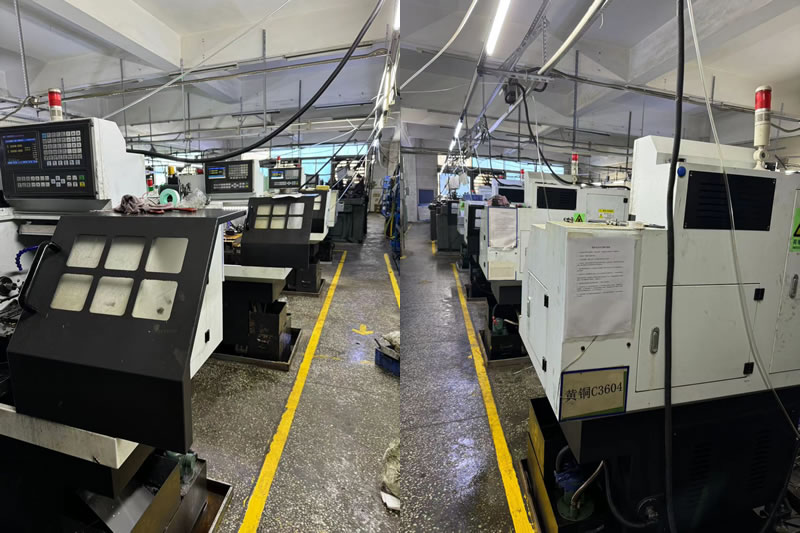
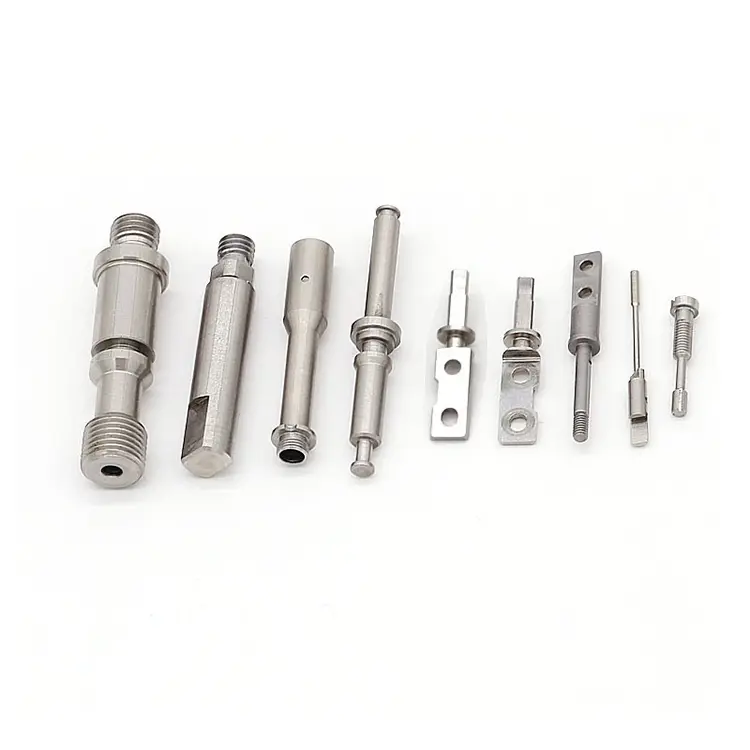
A Nuote Metals oferece peças torneadas de aço em vários tamanhos, de 0,5 mm a 100 mm de diâmetro. Fabricamos peças torneadas de aço usando nossos tornos manuais e CNC. Usando a tecnologia de fabricação mais atualizada, podemos replicar medições precisas uma e outra vez, basta nos enviar sua necessidade e então daremos o próximo passo.
Enviar consulta
Descrição do produto
O latão gira facilmente. Fluxos de alumínio. O aço é diferente. Ele endurece sob a ferramenta, desgasta as pastilhas em minutos e se move durante o tratamento térmico. É por isso que muitas oficinas mecânicas avaliam muito bem os trabalhos de torneamento de aço - ou os evitam completamente.
A Nuote Metals adota a abordagem oposta. Somos especializados emPeças de torneamento de açoque outras lojas recusam: 4140 endurecido, 1045 nitretado, aço inoxidável 17-4 PH, aço para ferramentas D2. Se a sua peça precisar sobreviver à carga, ao desgaste e à fadiga, podemos usiná-la de acordo com as especificações e entregá-la dentro do prazo.
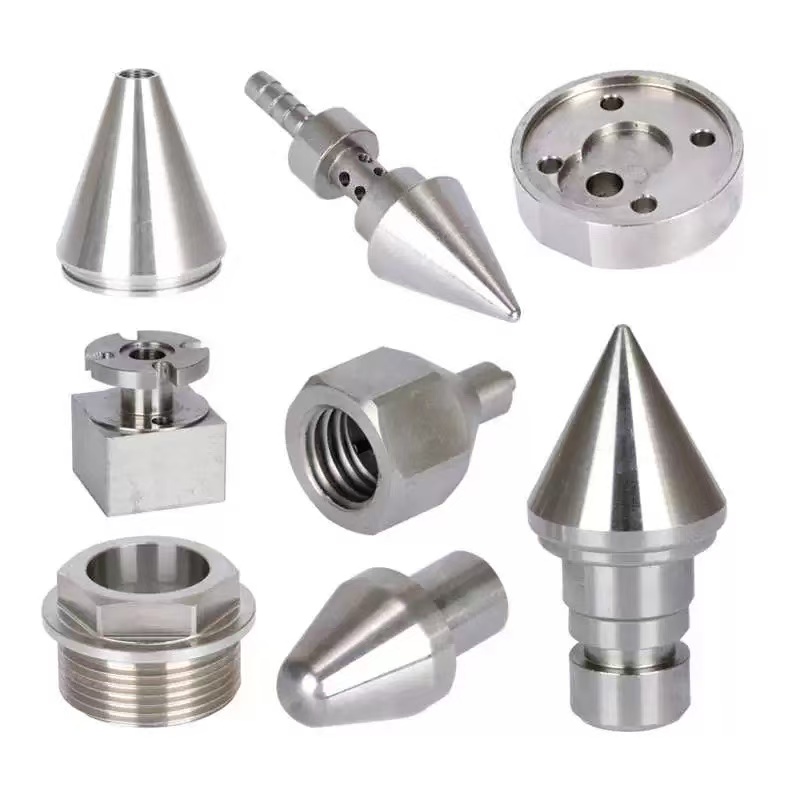
Os três problemas criados pelo torneamento de aço
1. Desgaste da ferramenta e endurecimento.
O aço endurece quando a ferramenta esfrega em vez de cortar. Usamos ferramentas de inclinação altamente positiva com pastilhas de metal duro com cobertura PVD (TiAlN ou AlCrN) e velocidades de programa acima do limite de endurecimento. Para aço inoxidável 304, usamos torneamento resfriado com nitrogênio.
2. Distorção do tratamento térmico.
O tratamento térmico movimenta a peça. Um eixo que mede 0,005 mm antes da têmpera pode ficar 0,05 mm fora do círculo depois. Usinamos com dimensões de pré-tratamento térmico que compensam padrões de distorção conhecidos e deixam estoque para retificação pós-tratamento.
3. Variação de dureza dentro de um lote.
A dureza varia de superfície para núcleo e de ponta a ponta. Verificamos a dureza em vários pontos de cada barra recebida e rejeitamos lotes fora da faixa antes da produção. Durante o torneamento, os deslocamentos da ferramenta são ajustados em intervalos definidos para evitar desvios.
Classes de aço que usinamos – e por que são importantes
| Nota | Doença | Dureza Típica | Desafio de Usinagem | Aplicação Típica |
|---|---|---|---|---|
| 1045 | Laminado a quente | 170–210 HB | Moderado – endurece se for esfregado | Eixos, pinos, parafusos |
| 4140 | Perguntas e respostas | 28–32 HRC | Alto – requer configuração rígida e ferramentas revestidas | Hastes hidráulicas, engrenagens |
| 4140 | Nitretado | 55–62 HRC (caso) | Muito alto – o case é mais difícil que o ferramental | Carretéis de válvulas, peças de desgaste |
| 304 Inox | Recozido | 150–200 HB | Alto – endurece rapidamente, lascas pegajosas | Equipamento alimentar, médico |
| 17-4PH | H900 | 40–45 HRC | Muito alto – duro, resistente, abrasivo | Aeroespacial, químico |
| Aço ferramenta D2 | Recozido | 210–240 HB | Carbonetos altamente abrasivos desgastam as ferramentas rapidamente | Matrizes, ferramentas de corte |
Nossa abordagem para aço endurecido – Usiná-lo corretamente na primeira vez
Não cotamos trabalhos de aço endurecido em velocidades e avanços padrão. Cada peça tratada termicamente recebe um plano de processo dedicado:
1. Verificação de materiais:Mapeamento de dureza na barra. Se o núcleo for muito duro ou muito mole, ajustamos os parâmetros de corte ou rejeitamos o lote.
2. Seleção de ferramentas:Para 4140 nitretado (caixa 55–62 HRC), usamos pastilhas de CBN (nitreto cúbico de boro) – não de metal duro. O CBN dura de 10 a 20 vezes mais e mantém melhor a tolerância.
3. Configuração rígida:Balanço mínimo da ferramenta, mandris com alta força de fixação e parafusos de esferas pré-carregados em todos os trabalhos endurecidos.
4. SPC em processo:Dimensões críticas medidas a cada 10–20 peças. Deslocamentos da ferramenta ajustados antes que a peça saia das especificações.
5. Inspeção final:Verificação CMM em todos os recursos críticos. Relatório dimensional completo com cada remessa.
Um exemplo real – carretel de válvula nitretada 4140
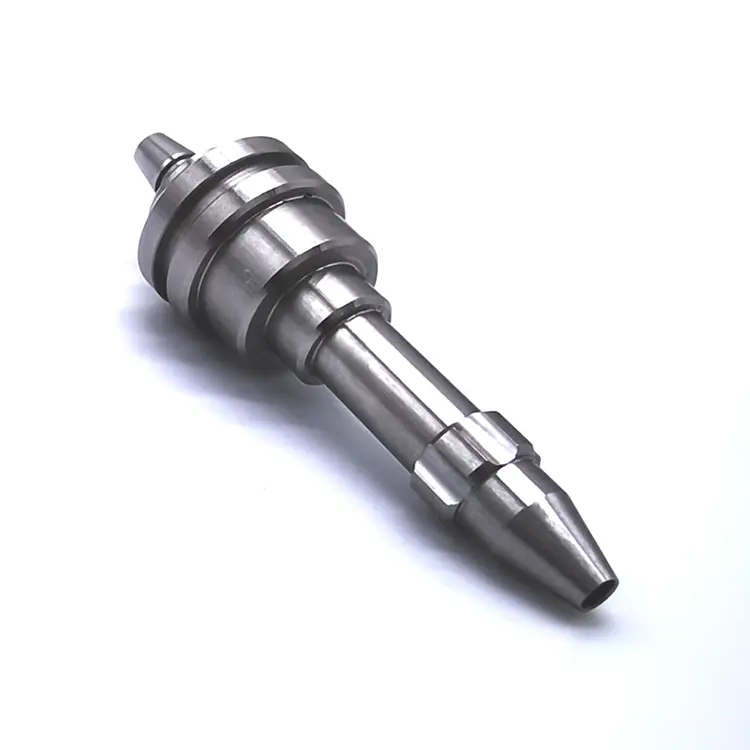
Um fabricante norte-americano de equipamentos hidráulicos precisava de um carretel de válvula de aço 4140 com tolerância de diâmetro de 0,008 mm e dureza de caixa de 55 HRC após nitretação. O fornecedor anterior não conseguiu manter a tolerância após o tratamento térmico – o carretel estava 0,03 mm fora do círculo.
O que fizemos de diferente:
- Usinei o carretel de tamanho grande para compensar o crescimento da nitretação.
- Utilizou-se ferramental CBN para o acabamento final do revestimento endurecido.
- Redondeza verificada com um Talyrond antes e depois da nitretação.
- Enviamos 5.000 peças com zero rejeições. O cliente eliminou a moagem secundária e reduziu o prazo de entrega em 12 dias.
Perguntas frequentes sobre peças para torneamento de aço
Q1: Você pode usinar peças de aço que já foram tratadas termicamente?
R: Sim. Usinamos aço temperado até 62 HRC usando CBN e ferramentas de cerâmica. Para geometrias muito duras ou complexas, podemos recomendar torneamento duro seguido de retificação. Envie-nos sua especificação de dureza e confirmaremos se o torneamento sozinho pode atingir sua tolerância ou se a retificação é necessária.
Q2: Como você controla a distorção durante o tratamento térmico?
R: Controlamos a distorção por meio de três etapas: (1) usinagem de pré-tratamento térmico que deixa estoque calculado para retificação pós-tratamento, (2) ciclos controlados de aquecimento e resfriamento em nossa instalação de tratamento térmico parceira e (3) verificação dimensional antes e depois do tratamento para validar nossas compensações de compensação. Para peças críticas, executamos um lote piloto e ajustamos as dimensões de torneamento com base na distorção real medida.
Q3: Quais tolerâncias você pode manter em aço endurecido?
R: Nossa tolerância padrão para aço endurecido é de ± 0,01 mm, com capacidade de precisão de até ± 0,005 mm para diâmetros críticos. Para peças endurecidas, as tolerâncias aplicam-se à camada acabada e não à dimensão do pré-tratamento. A Nuote Metals analisa cada desenho e fornece feedback ao DFM sobre as tolerâncias alcançáveis antes de fazer um pedido.
Como solicitar um orçamento para peças de torneamento de aço
Envie-nos seu desenho (STEP, IGES, PDF ou DWG) com:
- Classe de aço e condição de tratamento térmico (recozido, Q&T, nitretado, carburizado)
- Especificação de dureza e profundidade da caixa, se aplicável
- Requisitos de tolerância para dimensões críticas
- Volume anual e tamanhos de lote
- Quaisquer operações secundárias (retificação, galvanização, montagem)
Nossa equipe de engenharia analisa cada consulta dentro de 24 horas e retorna uma cotação detalhada com feedback do DFM sobre usinabilidade, risco de tratamento térmico e viabilidade de tolerância.
Hot Tags: Peças de torneamento de aço, fabricante de peças de torneamento na China
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade